
En el mundo en rápida evolución de los vehículos eléctricos (VE) y el almacenamiento de energía renovable, la comprensión Líneas de ensamblaje de paquetes de baterías es crucial para los fabricantes que buscan optimizar la eficiencia, la calidad y la escalabilidad de la producción. Esta guía completa desglosa los procesos de fabricación centrales, las tecnologías clave para mejorar el rendimiento y las diferencias esenciales entre líneas de paquetes de baterías de potencia y Líneas de almacenamiento de energía PACKYa sea que trabaje en la industria automotriz o en el sector energético, estos conocimientos le ayudarán a diseñar líneas de ensamblaje automatizadas que cumplan con los estándares y las exigencias globales.
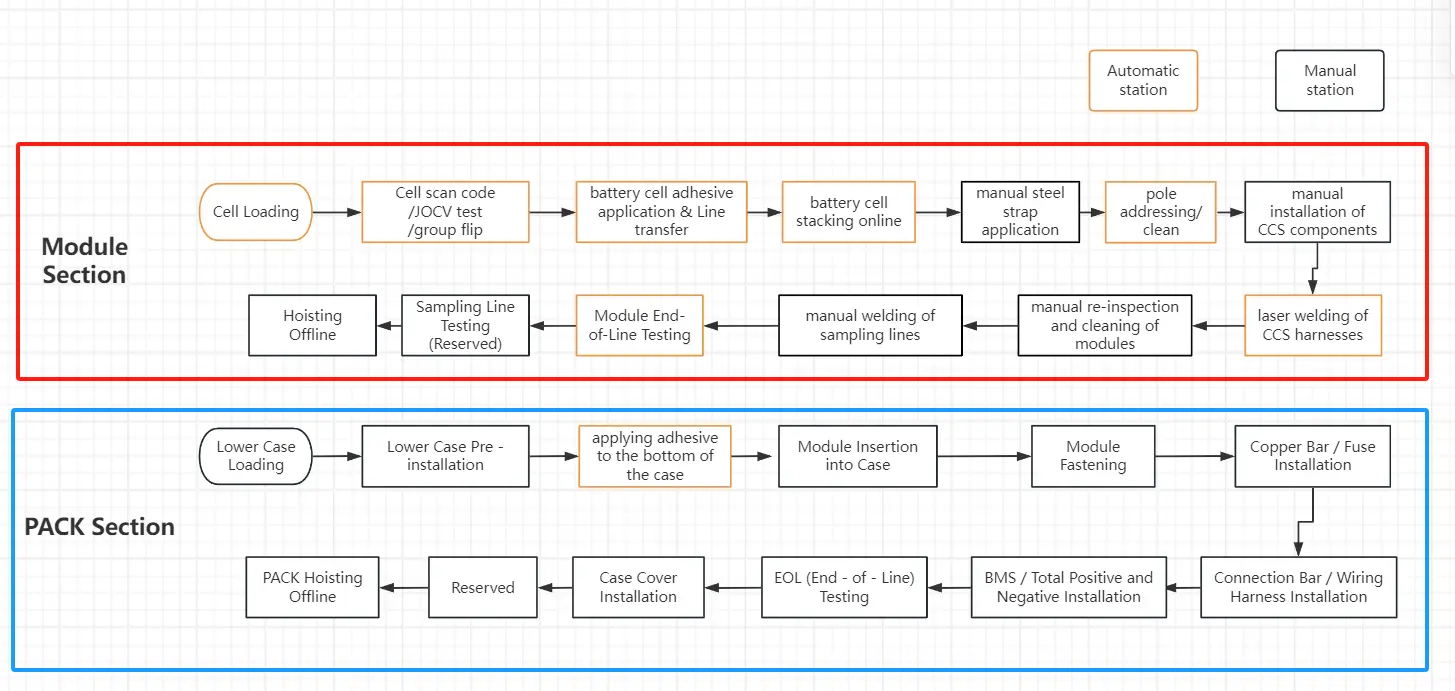
1. Desglose detallado de Batería Procesos de fabricación
El proceso descrito proporciona un plan preciso para una línea de producción automatizada desde celdas individuales hasta paquetes de baterías completamente ensamblados. Cada paso es fundamental para garantizar la calidad, la seguridad y la eficiencia en conjunto de la batería:
- Alimentación celular e inspección inicial (Alimentación celular → Prueba OCV)
- Alimentación celular: Las celdas se cargan mediante sistemas logísticos automatizados, como vehículos guiados automáticamente (AGV) o cintas transportadoras. La línea debe ser compatible con diversos tamaños de celdas y tipos de embalaje (por ejemplo, contenedores o bandejas), utilizando sistemas de visión para un posicionamiento y alineación precisos.
- Pruebas de OCV: Este es el primer punto de control de calidad, que incluye la inspección 100% del voltaje en circuito abierto (OCV), la resistencia interna (ACR) y otros parámetros para cada celda. Las celdas que cumplen con los requisitos se clasifican y agrupan con precisión según los datos de las pruebas para minimizar las variaciones de voltaje, capacidad y resistencia dentro del mismo módulo, lo que garantiza la consistencia y la durabilidad del paquete de baterías.
- Ensamblaje y conexión de módulos (Aplicación de adhesivo celular → Soldadura de barras colectoras)
- Aplicación del adhesivo celular: Los adhesivos estructurales o térmicos se aplican a las superficies de las celdas o a los paneles laterales. Los adhesivos estructurales fijan las celdas para proporcionar resistencia mecánica, mientras que los adhesivos térmicos rellenan los huecos entre las celdas y los sistemas de refrigeración para optimizar la gestión del calor. Es fundamental un control preciso del volumen, la trayectoria y el curado del adhesivo.
- Apilamiento de celdas y flejado manual: Las celdas se apilan en serie o en paralelo para formar módulos. Tras el apilamiento automatizado, el flejado manual o automático proporciona la fijación inicial. La precisión del apilamiento influye directamente en la calidad de la soldadura posterior y en la estructura general del módulo.
- Abordar la limpieza: La limpieza de los polos de la celda (positivo y negativo) elimina las capas de óxido y otros contaminantes. Este paso clave del preprocesamiento garantiza una soldadura láser de alta calidad al reducir la resistencia y minimizar el riesgo de soldaduras defectuosas.
- Soldadura de barras colectoras: La soldadura láser conecta las barras colectoras a los polos de las celdas, formando vías eléctricas. Como proceso centralRequiere resistencia, uniformidad (sin soldaduras falsas ni excesivas) y baja resistencia para garantizar la seguridad y el rendimiento eléctrico. Normalmente incluye inspección visual posterior a la soldadura (AOI) y monitorización en línea.
- Pruebas funcionales y descarga de módulos (Pruebas de fin de vida útil del módulo → Módulo fuera de línea)
- Pruebas de fin de vida útil del módulo: Tras la soldadura, los módulos se someten a pruebas de fin de línea (EOL), que incluyen la tensión de aislamiento, la resistencia a la corriente continua (DCR) y la verificación de la tensión para confirmar su seguridad eléctrica y funcionalidad. Los datos de las pruebas se vinculan a un código de módulo único para garantizar la trazabilidad completa.
- Módulo fuera de línea: Los módulos que cumplen los requisitos se descargan y almacenan o se transfieren directamente a la línea de montaje final mediante sistemas logísticos.
- Ensamblaje y sellado final del paquete de baterías (Box On-Line → Prueba de hermeticidad del paquete completo)
- Aplicación de adhesivo para placas de refrigeración líquida y cajas en línea: Se carga la carcasa inferior del paquete de baterías. Se aplican adhesivos de sellado o almohadillas térmicas durante la instalación de la placa de refrigeración líquida para garantizar la hermeticidad del sistema y la eficiencia de la conducción del calor. A esto le sigue pruebas de hermeticidad para que el sistema de refrigeración por agua evite fugas que puedan provocar cortocircuitos.
- Esta etapa integra módulos, BMS, arneses de alta tensión y sistemas de gestión térmica en la carcasa.
- Prueba de estanqueidad del paquete completo: Tras la instalación de la cubierta superior, todo el conjunto se somete a pruebas de estanqueidad (por ejemplo, detección de helio) para cumplir con altos índices de protección, como IP67, en cuanto a impermeabilidad y resistencia al polvo.
- Inspección final y descarga del paquete de baterías (Prueba de fin de vida útil del paquete → Paquete fuera de línea)
- Pruebas de fin de vida útil del paquete: La inspección previa al envío más exhaustiva simula condiciones reales, incluyendo ciclos de carga y descarga, funcionamiento del sistema de gestión de baterías (BMS, por ejemplo, calibración del estado de carga y balanceo), comprobaciones de aislamiento y verificación del enclavamiento de alta tensión. Solo se aprueban para su envío los paquetes que superan todas las pruebas.
- PAQUETE sin conexión: Las baterías que cumplen los requisitos se descargan y se empaquetan.
2. Tecnologías clave para mejorar la eficiencia y la calidad.
El funcionamiento eficiente y estable de los procesos mencionados anteriormente depende de la profunda integración de varias tecnologías clave en automatización de la fabricación de baterías:
- Automatización completa de procesos e integración flexible: Los procesos descritos ejemplifican la alta automatización, conectando estaciones con brazos robóticos, cintas transportadoras y logística inteligente (AGV), integrados mediante sistemas MES. Esto sincroniza los tiempos de ciclo, minimiza el tiempo de inactividad y la intervención humana, aumentando la Eficiencia General de los Equipos (OEE) a más de 95%. Los diseños flexibles permiten un cambio rápido entre modelos de celda o paquete.
- Digitalización y control en tiempo real de parámetros clave del proceso: La digitalización de parámetros como la energía de soldadura, el volumen de adhesivo y el par de apriete garantiza la uniformidad. Por ejemplo, la soldadura láser utiliza posicionamiento por visión y control de circuito cerrado para lograr puntos de soldadura precisos; la aplicación de adhesivo emplea bombas dosificadoras de precisión.
- Inspección en línea multidimensional y trazabilidad de datos: Integre la detección en línea (por ejemplo, inspección óptica automatizada visual, pruebas eléctricas) en soldadura, pruebas de fin de vida útil de módulos y pruebas de fin de vida útil de paquetes para detectar defectos al instante y evitar el reprocesamiento de lotes. Los sistemas MES vinculan los datos de las celdas, los parámetros del proceso y los resultados para una trazabilidad precisa y una rápida resolución de problemas.
- Gestión proactiva de la coherencia basada en la clasificación en la interfaz de usuario: La eficiencia de la línea comienza con la uniformidad de las celdas. Las pruebas de circuito abierto rigurosas y la agrupación de las variaciones de los parámetros de control en origen reducen los problemas de ensamblaje y mejoran los índices de rendimiento.
3. Diferencias fundamentales entre las líneas de baterías Power Battery y Bess Energy Storage PACK
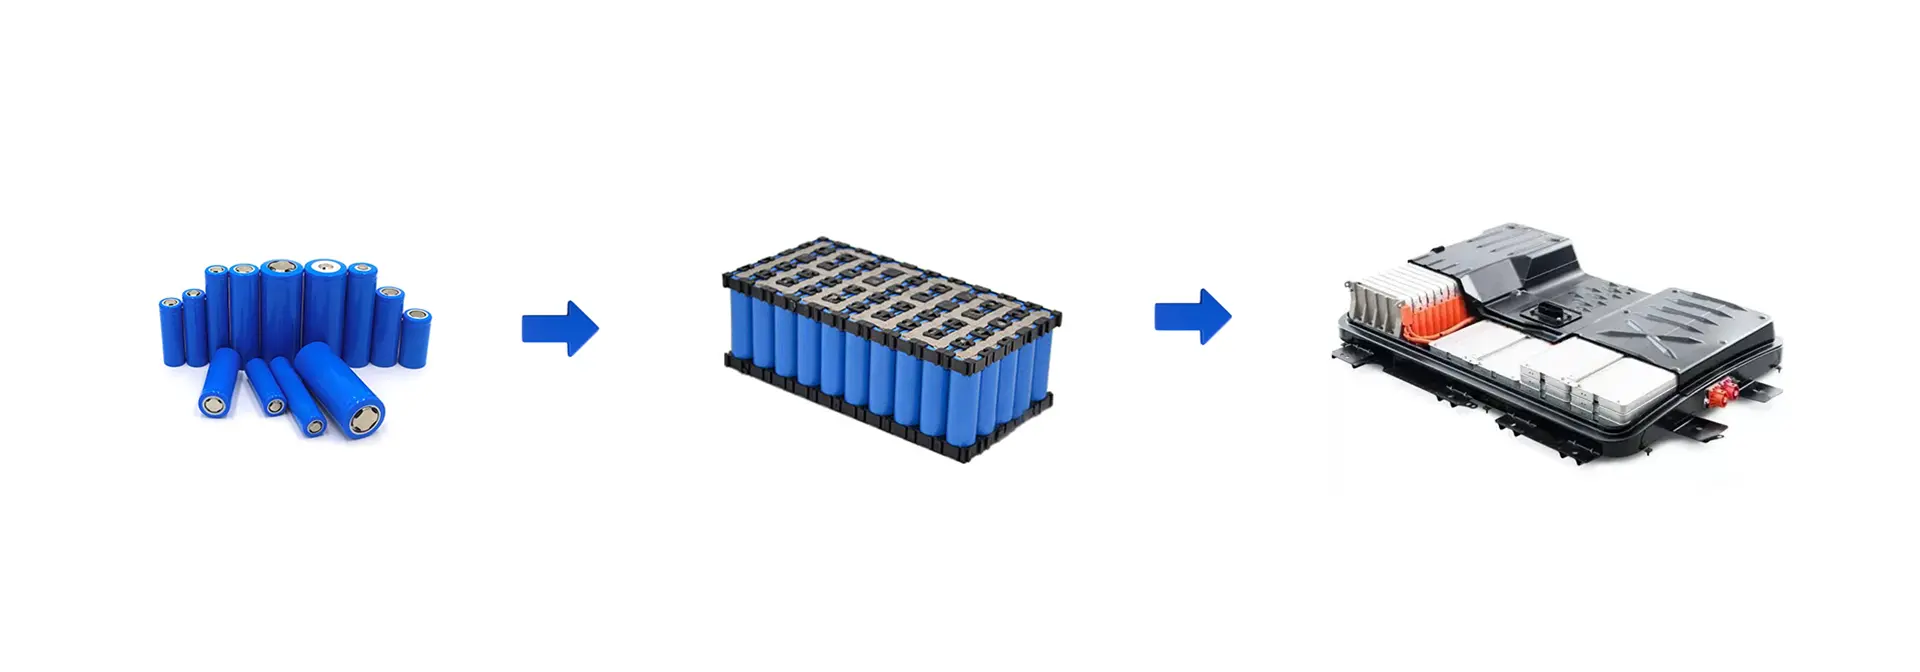
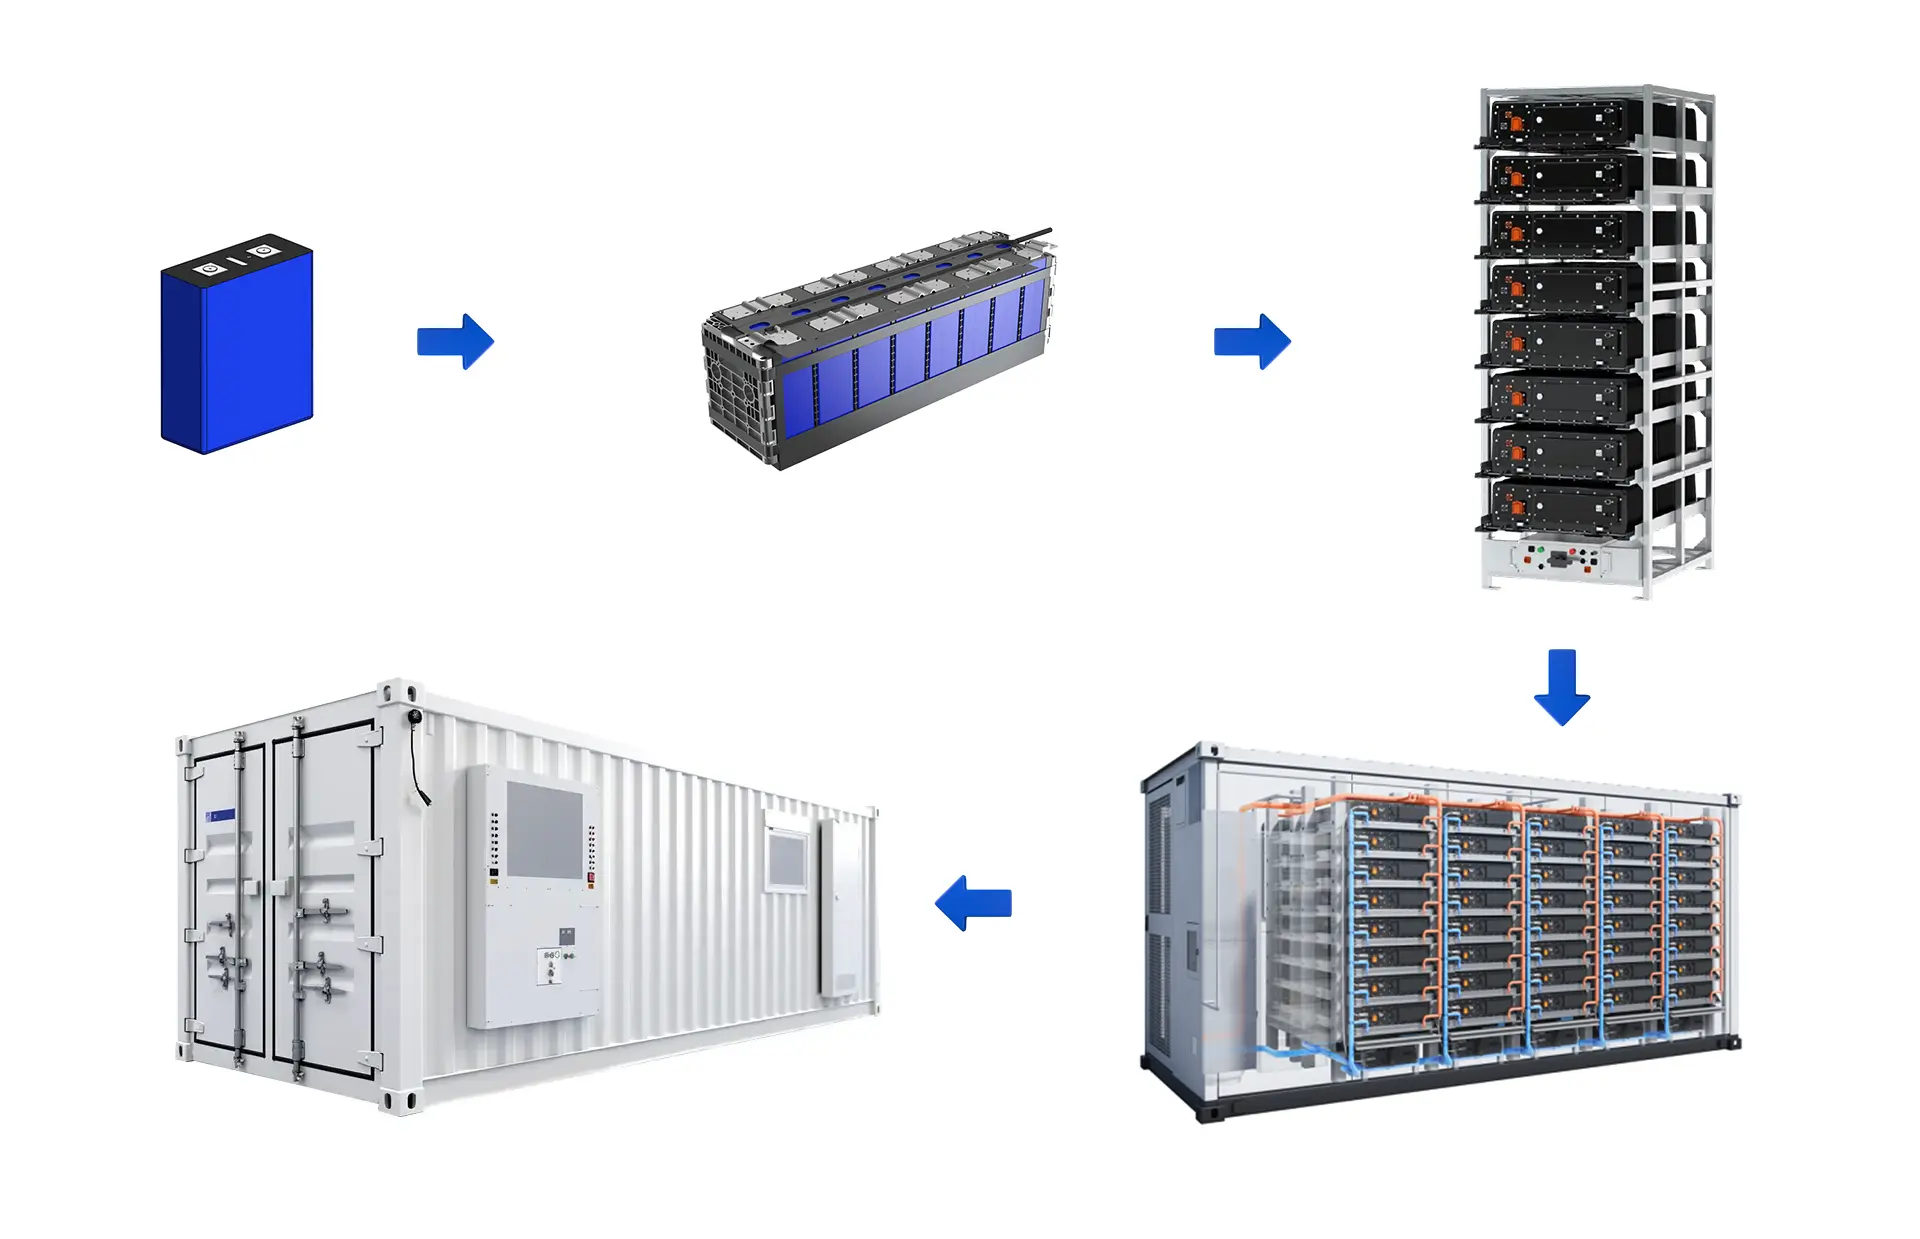
Aunque los procesos centrales son similares, las diferencias en las aplicaciones dan lugar a diseños distintos en Baterías de potencia frente a líneas de almacenamiento de energía PACK:
| Dimensión de comparación | Línea de baterías EV Power PACK | Línea de paquetes de almacenamiento de energía |
|---|---|---|
| Enfoque en el producto y el rendimiento | Se prioriza la alta densidad de energía, la densidad de potencia (carga/descarga rápida) y el diseño ligero para mejorar la autonomía y el rendimiento del vehículo. Se requieren recursos extremadamente limitados para optimizar el espacio. | Se centra en la vida útil, el coste ($/kWh), la seguridad intrínseca y la fiabilidad a largo plazo. Es más flexible en cuanto a la densidad energética y el peso. |
| Requisitos de gestión térmica | Las condiciones de funcionamiento complejas con alta potencia máxima requieren gestión térmica extremadamente rigurosaLa refrigeración líquida es estándar, con alta precisión en procesos como la aplicación del adhesivo para placas de refrigeración líquida. | Las condiciones estables con tasas de carga y descarga más bajas reducen el estrés térmico. A menudo se utiliza refrigeración por aire o sistemas líquidos más sencillos, con mayor sensibilidad al control de costes. |
| Diseño de líneas y ritmo | Profundamente integrado con los ritmos de fabricación de vehículos, exigente Alta velocidad, alto volumen, ultra consistente Producción continua. Requiere automatización e inteligencia de primer nivel. | Diversos modelos (residenciales, comerciales, a escala de servicios públicos) favorecen multivariedad, producción en lotes pequeños Producción flexible. La capacidad de cambio rápido es clave. |
| Enfoque en las pruebas y la validación | PACK Pruebas EOL Simula condiciones adversas del vehículo (por ejemplo, vibraciones, impactos), con estrictas normas de seguridad (por ejemplo, penetración de agujas, sobrecarga). | Las pruebas hacen hincapié en la vida útil a largo plazo, la eficiencia del sistema, la interacción con la red eléctrica y las normas específicas de seguridad para el almacenamiento de energía. Las pruebas de mayor capacidad requieren más tiempo. |
| Estructura de costos | Alta proporción de coste de las celdas; PACK se centra en una agresiva reducción de costes sin comprometer la seguridad. | Equilibra los bajos costes de las celdas con los gastos generales de integración del sistema, priorizando el valor en BMS, gestión térmica, etc. |
Resumen
Para su implementación práctica, adapte los ajustes según si el producto se destina a aplicaciones de generación de energía o almacenamiento de energía, centrándose en los parámetros del proceso, la selección de equipos, los estándares de prueba y los diseños flexibles. Por ejemplo, las líneas de generación de energía priorizan la velocidad y los procesos ligeros, mientras que las líneas de almacenamiento de energía enfatizan la modularidad para diversas capacidades. Manténgase a la vanguardia en la fabricación global de baterías integrando estos conocimientos en sus operaciones.