
Dans le monde en constante évolution des véhicules électriques et du stockage des énergies renouvelables, il est essentiel de comprendre chaînes d'assemblage de blocs-batteries est crucial pour les fabricants qui cherchent à optimiser l'efficacité, la qualité et l'évolutivité de leur production. Ce guide complet détaille les processus de fabrication fondamentaux, les technologies clés pour améliorer les performances et les différences essentielles entre Lignes de batteries d'alimentation et Lignes de stockage d'énergie PACKQue vous travailliez dans l'industrie automobile ou le secteur de l'énergie, ces informations vous aideront à concevoir des chaînes de montage automatisées conformes aux normes et aux exigences mondiales.
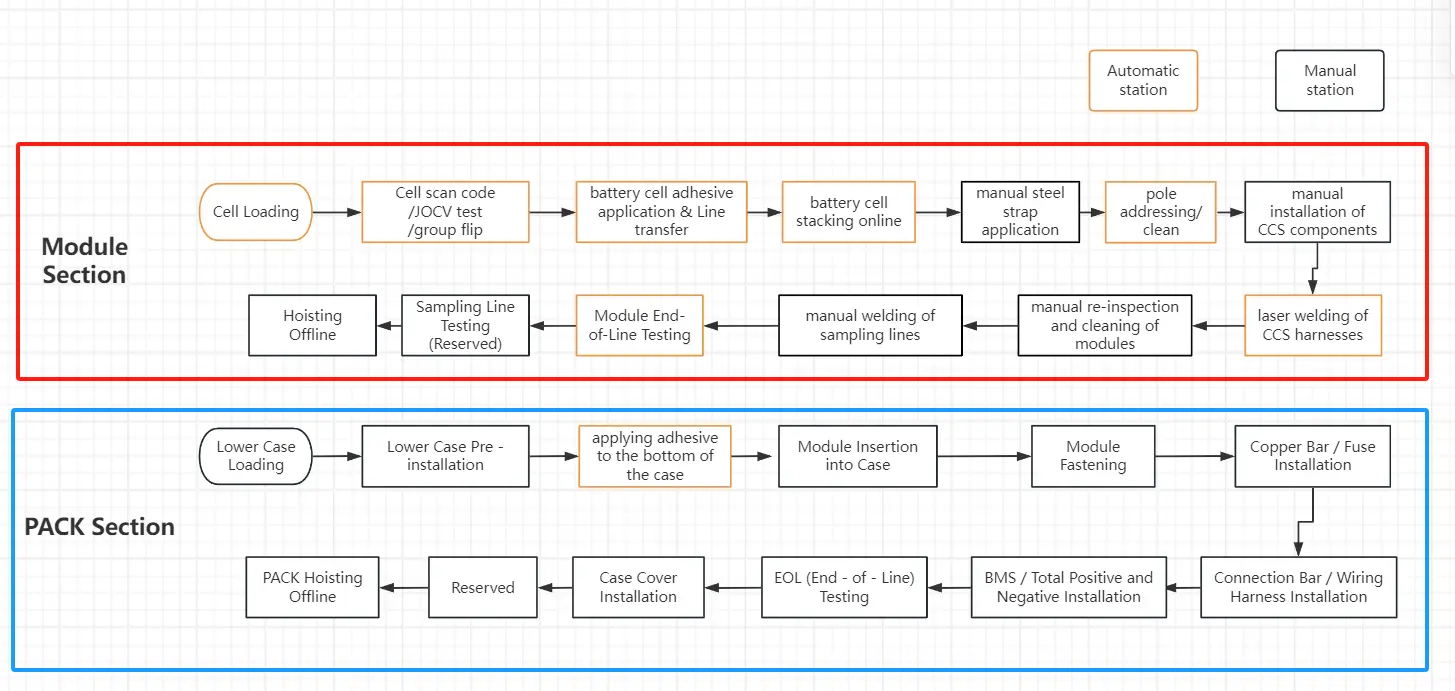
1. Analyse détaillée de Batterie Procédés de fabrication
Le processus décrit fournit un plan précis pour une ligne de production automatisée, depuis les cellules individuelles jusqu'aux batteries entièrement assemblées. Chaque étape est cruciale pour garantir la qualité, la sécurité et l'efficacité. assemblage du bloc-batterie:
- Alimentation des cellules et inspection initiale (Alimentation des cellules → Test OCV)
- Alimentation cellulaire : Le chargement des cellules s'effectue via des systèmes logistiques automatisés tels que des AGV ou des convoyeurs. La ligne doit être compatible avec différentes tailles de cellules et types d'emballage (par exemple, bacs ou plateaux), grâce à des systèmes de vision assurant un positionnement et un alignement précis.
- Tests OCV : Il s'agit du premier contrôle qualité, qui consiste en une inspection 100% de la tension en circuit ouvert (OCV), de la résistance interne (ACR) et d'autres paramètres pour chaque cellule. Les cellules qualifiées sont triées et regroupées avec précision en fonction des données de test afin de minimiser les variations de tension, de capacité et de résistance au sein d'un même module, garantissant ainsi la cohérence et la longévité de la batterie.
- Assemblage et connexion des modules (Application d'adhésif sur les cellules → Soudage des barres omnibus)
- Application d'adhésif cellulaire : Des adhésifs structuraux ou thermiques sont appliqués sur les surfaces ou les panneaux latéraux des cellules. Les adhésifs structuraux assurent la fixation des cellules et leur résistance mécanique, tandis que les adhésifs thermiques comblent les espaces entre les cellules et les systèmes de refroidissement afin d'optimiser la gestion de la chaleur. Un contrôle précis du volume, du trajet et du temps de polymérisation de l'adhésif est essentiel.
- Empilage des cellules et cerclage manuel : Les cellules sont empilées en série ou en parallèle pour former des modules. Après l'empilement automatisé, un cerclage manuel ou automatique assure la fixation initiale. La précision de l'empilement influe directement sur la qualité du soudage ultérieur et sur la structure globale du module.
- Nettoyage : Le nettoyage des pôles de la cellule (positif et négatif) élimine les couches d'oxyde et les contaminants. Cette étape de prétraitement essentielle garantit un soudage laser de haute qualité en réduisant la résistance et en minimisant les risques de fausses soudures.
- Soudage des barres omnibus : Le soudage laser relie les barres omnibus aux pôles des cellules, formant ainsi des voies électriques. processus de baseElle exige résistance, régularité (absence de soudures erronées ou excessives) et faible résistance pour garantir la sécurité et les performances électriques. Elle comprend généralement une inspection visuelle après soudage (AOI) et une surveillance en ligne.
- Tests fonctionnels et déchargement des modules (Tests de fin de vie des modules → Mise hors ligne des modules)
- Tests de fin de vie du module : Après soudage, les modules subissent des tests de fin de ligne (EOL), comprenant la vérification de la tenue diélectrique, de la résistance en courant continu (DCR) et de la tension, afin de garantir leur sécurité et leur bon fonctionnement électriques. Les données de test sont associées à un code unique pour chaque module, assurant ainsi une traçabilité complète.
- Module hors ligne : Les modules qualifiés sont déchargés et stockés ou directement transférés vers la chaîne d'assemblage finale via des systèmes logistiques.
- Assemblage final et scellage du bloc-batterie (Boîte en ligne → Test d'étanchéité complet de l'emballage)
- Application adhésive pour boîtier en ligne et plaque de refroidissement liquide : Le boîtier inférieur du bloc-batterie est chargé. Des adhésifs d'étanchéité ou des coussinets thermiques sont appliqués lors de l'installation de la plaque de refroidissement liquide afin de garantir l'étanchéité du système et l'efficacité de la conduction thermique. Ensuite, tests d'étanchéité pour le système de refroidissement par eau afin d'éviter les fuites susceptibles de provoquer des courts-circuits.
- Cette étape intègre les modules, le BMS, les faisceaux de câbles haute tension et les systèmes de gestion thermique dans le boîtier.
- Test d'étanchéité à l'air du colis complet : Après la pose du couvercle supérieur, l'ensemble du pack subit des tests d'étanchéité (par exemple, détection d'hélium) pour répondre à des niveaux de protection élevés comme IP67 pour l'étanchéité à l'eau et à la poussière.
- Inspection finale et déchargement du bloc-batterie (Tests de fin de vie du bloc-batterie → Bloc-batterie hors ligne)
- Tests de fin de vie du pack : L'inspection avant expédition la plus complète simule les conditions réelles d'utilisation, notamment les cycles de charge-décharge, le fonctionnement du système de gestion de batterie (par exemple, l'étalonnage de l'état de charge, l'équilibrage), les contrôles d'isolation et la vérification du verrouillage haute tension. Seuls les packs ayant réussi tous les tests sont autorisés à l'expédition.
- Pack hors ligne : Les batteries conformes sont déchargées et emballées.
2. Technologies clés pour améliorer l'efficacité et la qualité
Le fonctionnement efficace et stable des processus susmentionnés repose sur l'intégration poussée de plusieurs technologies clés dans automatisation de la fabrication de batteries:
- Automatisation complète des processus et intégration flexible : Les processus décrits illustrent un haut niveau d'automatisation, reliant les stations à des bras robotisés, des convoyeurs et une logistique intelligente (AGV), le tout intégré via des systèmes MES. Ceci synchronise les temps de cycle, minimise les temps d'arrêt et l'intervention humaine, et porte le TRS (Taux de Rendement Synthétique) à plus de 95%. La flexibilité de conception permet un passage rapide d'un modèle de cellule ou de pack à un autre.
- Numérisation et contrôle en temps réel des paramètres clés du processus : La numérisation de paramètres tels que l'énergie de soudage, le volume d'adhésif et le couple garantit la constance du processus. Par exemple, le soudage laser utilise un positionnement par vision et une régulation en boucle fermée pour des points de soudure précis ; l'application d'adhésif fait appel à des pompes doseuses de précision.
- Inspection en ligne multidimensionnelle et traçabilité des données : Intégrez la détection en ligne (par exemple, inspection visuelle AOI, tests électriques) aux processus de soudage, de fin de vie des modules et des emballages afin de détecter instantanément les défauts et d'éviter les retouches par lots. Les systèmes MES associent les données des cellules, les paramètres de processus et les résultats pour une traçabilité précise et une résolution rapide des problèmes.
- Gestion proactive de la cohérence basée sur le tri en amont : L'efficacité d'une ligne de production repose sur l'uniformité des cellules. Des tests OCV rigoureux et le contrôle des variations des paramètres de regroupement à la source permettent de réduire les difficultés d'assemblage et d'améliorer les rendements.
3. Principales différences entre les gammes de batteries de puissance et de systèmes de stockage d'énergie Bess PACK
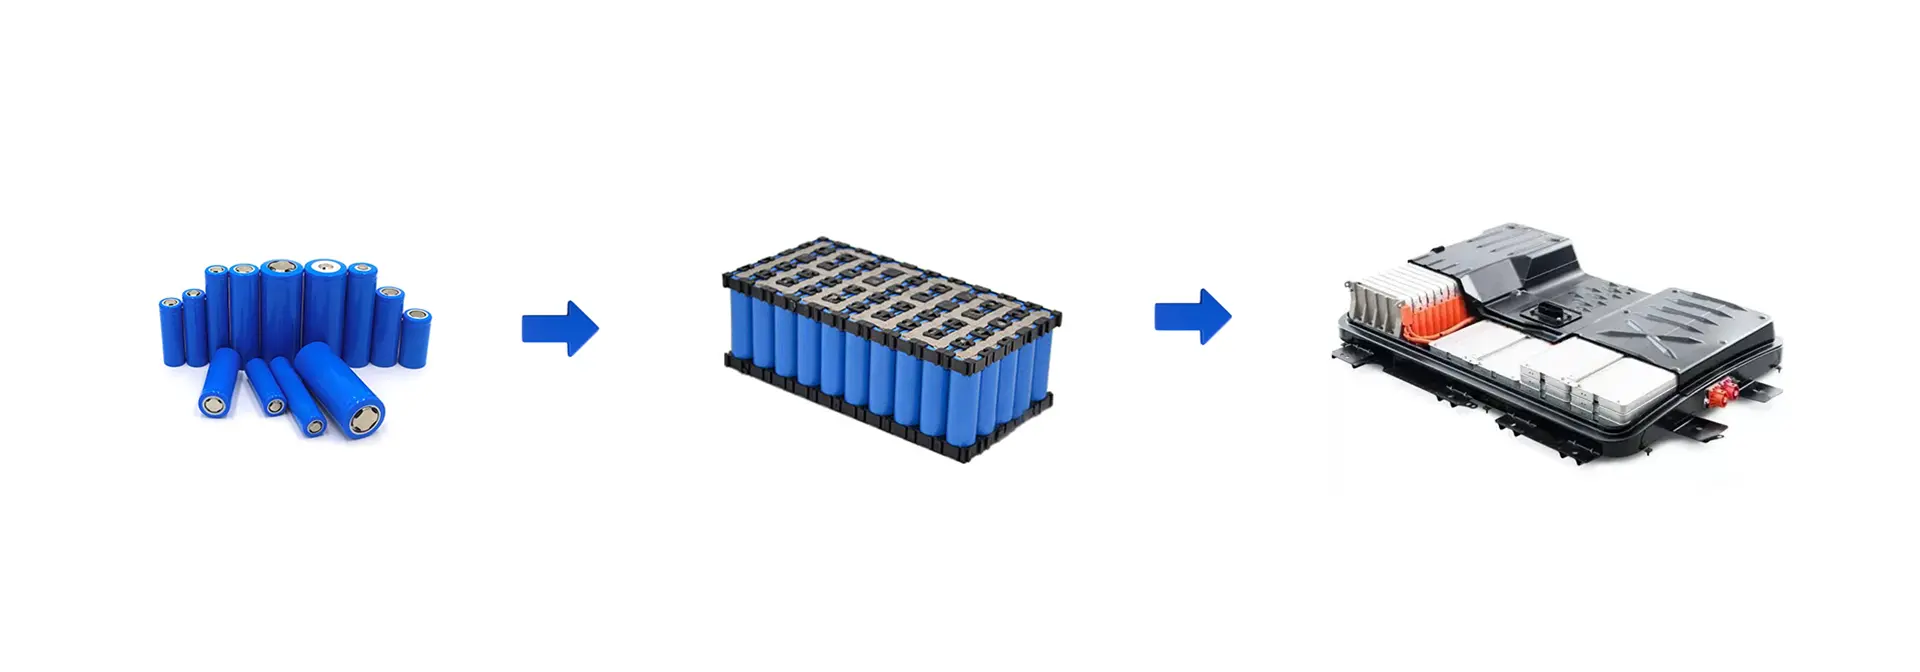
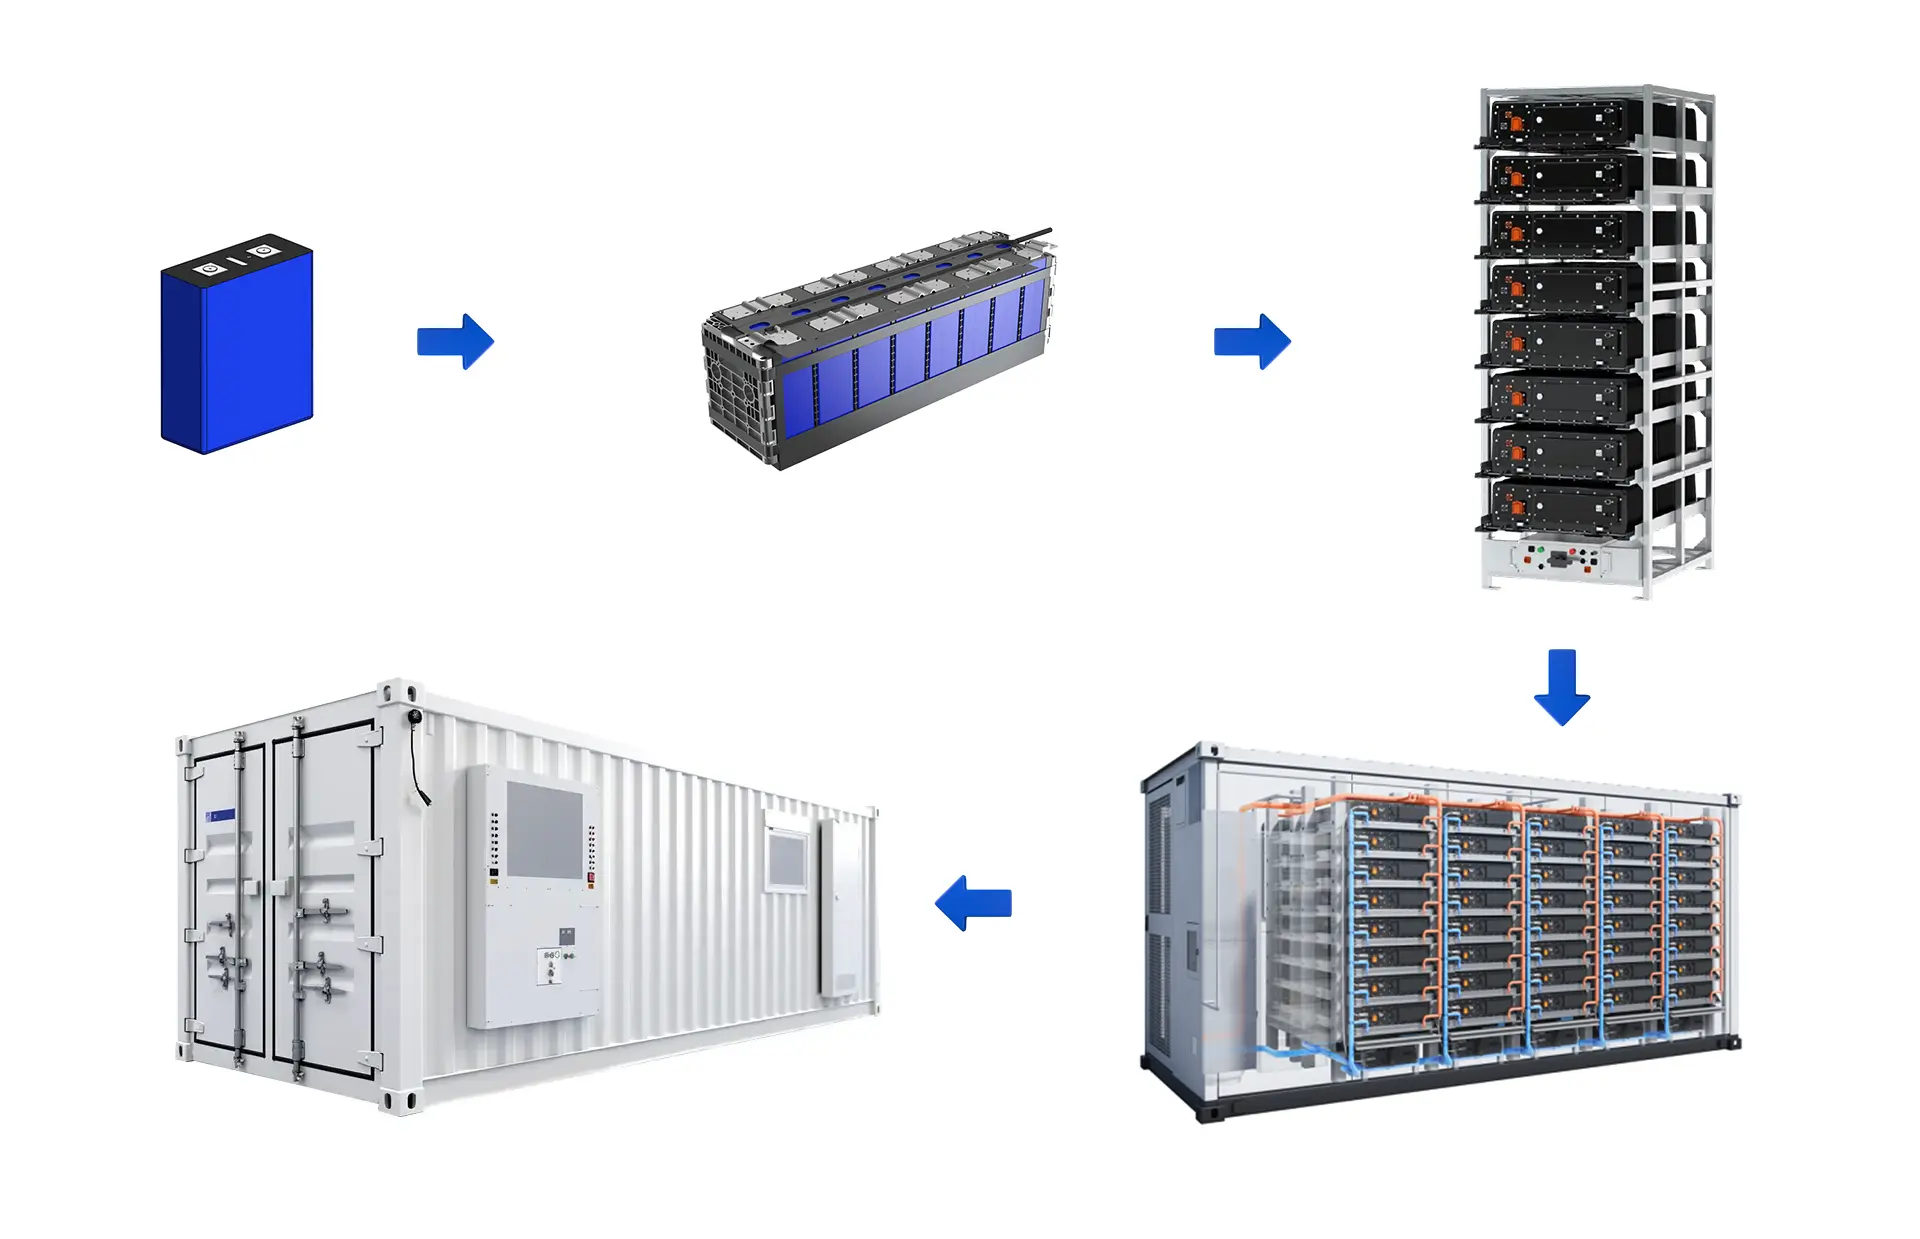
Bien que les processus de base soient similaires, les différences d'applications conduisent à des conceptions distinctes. Gammes de batteries de puissance vs. systèmes de stockage d'énergie:
| Dimension de comparaison | Gamme de batteries pour véhicules électriques | Ligne de stockage d'énergie PACK |
|---|---|---|
| Focus sur le produit et la performance | Elle privilégie une densité énergétique et une densité de puissance élevées (charge/décharge rapide), ainsi qu'une conception légère pour optimiser l'autonomie et les performances du véhicule. Elle exige une utilisation de l'espace extrêmement optimisée. | Privilégiant la durée de vie, le coût ($/kWh), la sécurité intrinsèque et la fiabilité à long terme, et plus tolérant envers la densité énergétique et le poids. |
| Exigences de gestion thermique | Les conditions de fonctionnement complexes avec une puissance de crête élevée nécessitent gestion thermique extrêmement rigoureuseLe refroidissement liquide est la norme, avec une grande précision dans des processus tels que l'application d'adhésif sur les plaques de refroidissement liquide. | Des conditions stables, avec des vitesses de charge et de décharge plus faibles, réduisent les contraintes thermiques. On utilise souvent un refroidissement par air ou des systèmes liquides plus simples, ce qui rend la maîtrise des coûts particulièrement importante. |
| Conception des lignes et rythme | Intégrée de manière profonde aux rythmes de production automobile, exigeant haute vitesse, volume élevé, ultra-cohérence Production en continu. Nécessite une automatisation et une intelligence de pointe. | Divers modèles (résidentiels, commerciaux, à grande échelle) favorisent multivariétés, petits lots Production flexible. La capacité de changement rapide de production est essentielle. |
| Objectifs liés aux tests et à la validation | PACK EOL Testing (test de fin de vie) simule des conditions de conduite difficiles (par exemple, vibrations, impacts), avec des normes de sécurité strictes (par exemple, pénétration d'aiguille, surcharge). | Les essais mettent l'accent sur la durée de vie à long terme, l'efficacité du système, l'interaction avec le réseau et les normes de sécurité spécifiques au stockage d'énergie. Les essais de plus grande capacité sont plus longs. |
| Structure des coûts | Coût élevé des cellules ; PACK privilégie une réduction drastique des coûts tout en garantissant la sécurité. | Il permet d'équilibrer les faibles coûts des cellules avec les dépenses globales d'intégration du système, en privilégiant la valeur ajoutée dans le BMS, la gestion thermique, etc. |
Résumé
Pour une mise en œuvre concrète, adaptez les ajustements en fonction du type d'application (alimentation électrique ou stockage d'énergie), en vous concentrant sur les paramètres de processus, le choix des équipements, les normes de test et la flexibilité de conception. Par exemple, les lignes électriques privilégient la rapidité et la légèreté des processus, tandis que les lignes de stockage d'énergie mettent l'accent sur la modularité pour des capacités variables. Prenez une longueur d'avance dans la fabrication mondiale de batteries en intégrant ces principes à vos opérations.