Precio de las máquinas de llenado con tapa a dos aguas: estaciones asistidas y máquinas automáticas
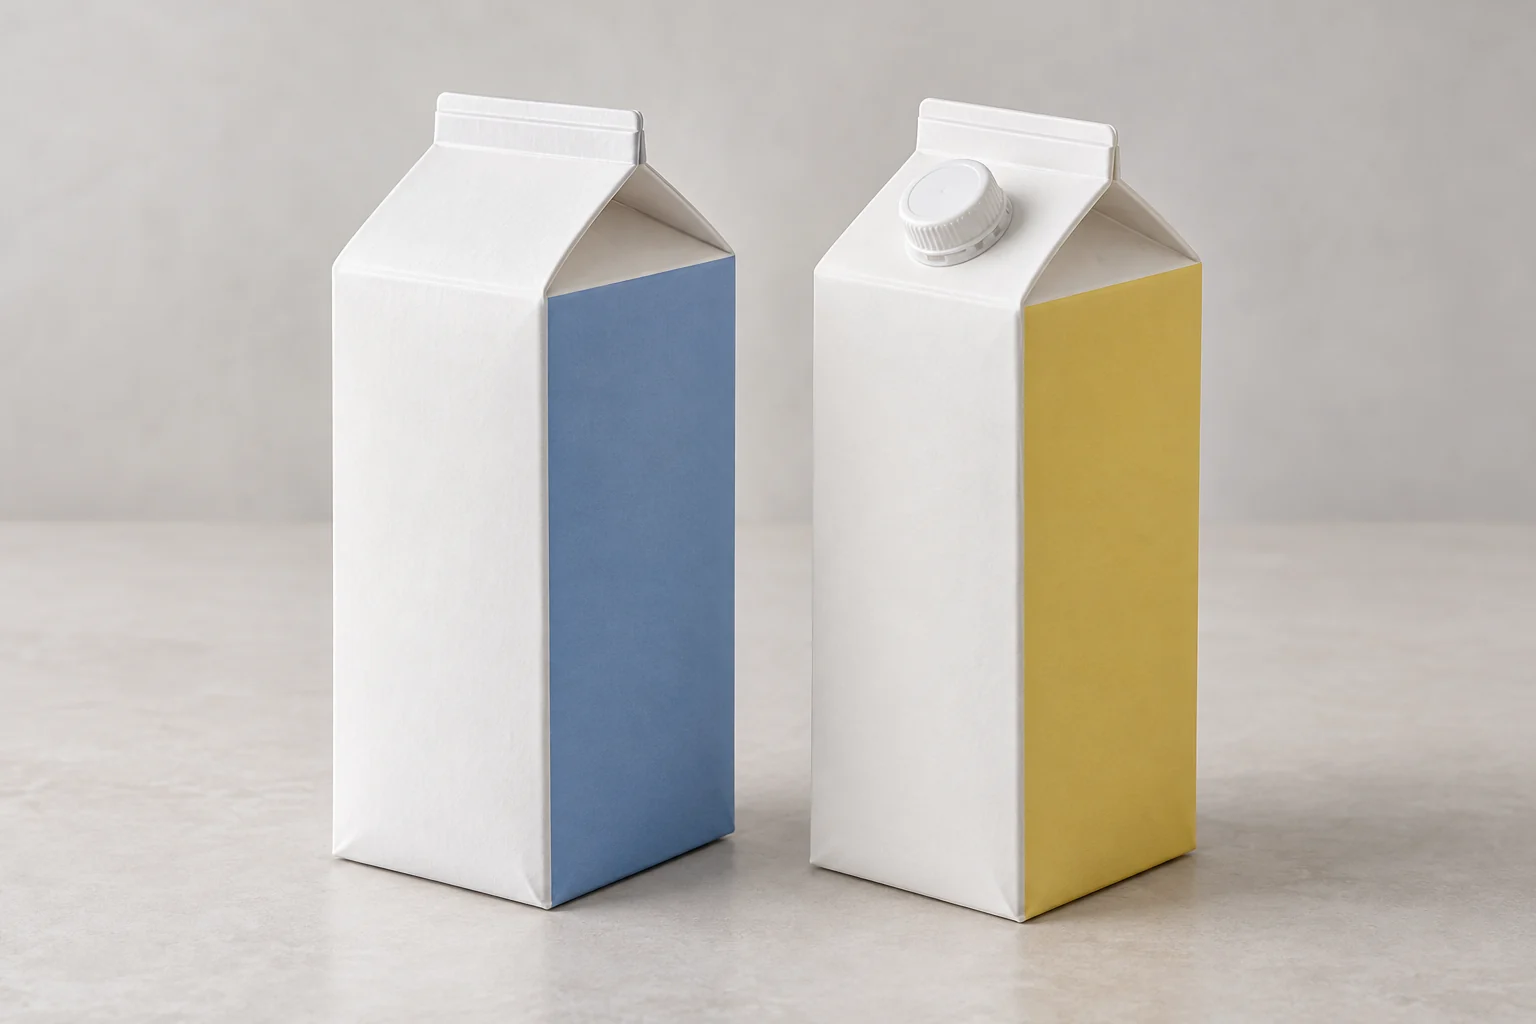
Una máquina de llenado con tapa a dos aguas transforma las piezas de cartón preparadas en envases de bebidas llenos y cerrados. Hay que partir de la bebida y sus condiciones de conservación: un producto refrigerado, un producto refrigerado de mayor duración y un producto a temperatura ambiente pueden requerir diferentes sistemas de procesamiento y llenado. Para el llenado refrigerado convencional no aséptico, las tolerancias iniciales de los equipos son US1TP4: entre 15 000 y 45 000 para estaciones asistidas independientes y US1TP4: entre 60 000 y 180 000 para una máquina automática de alimentación de piezas en bruto. La tarea de referencia que se indica a continuación es un envase de cartón de un litro con cierre en el borde. El tratamiento previo de la bebida y la refrigeración se realizan por separado.Cajas con cierre en el lomo, con y sin tapa en forma de panel superior (ilustración del embalaje).
Establece primero las condiciones del producto y de almacenamiento
El producto llega a la máquina de llenado
Trabajos que hay que concretar en la sección de llenado
Almacenamiento tras el embalaje
Bebida tratada suministrada a la temperatura de llenado especificada
Proteger el recorrido del producto; definir la manipulación de las cajas y los cierres, el llenado y el sellado, así como la limpieza de las piezas en contacto con el producto.
Sigue siendo imprescindible respetar la cadena de frío especificada. El llenado no sustituye al tratamiento previo.
Bebida diseñada para una mayor vida útil en el frigorífico
Analiza el control del recinto y de la ventilación, el tratamiento de las cajas de cartón y los cierres, así como la limpieza y la higiene de la ruta del producto, como un único proceso.
Distribución refrigerada en las condiciones utilizadas para validar el proceso completo del producto y el envase.
Producto destinado a la distribución a temperatura ambiente
Un proceso de conservación diseñado y validado de forma independiente; llenado aséptico cuando así lo exija dicho proceso.
Las condiciones ambientales solo se aplicarán una vez que se hayan validado conjuntamente el producto, el tratamiento, el envase y el sistema de llenado.
Por ejemplo, una bebida refrigerada y tratada llega desde el depósito anterior a la temperatura especificada. La sección de cartón forma el envase, recibe la dosis y sella la tapa. La limpieza debe llegar al circuito de contacto con el producto; la manipulación del cartón y de la tapa requiere sus propias medidas de higiene. Ni la forma de la tapa ni la presencia de esta determinan la vida útil.Las bebidas espumosas requieren un perfil de llenado que deje seca la zona de sellado de la tapa. Las bebidas viscosas o con sólidos en suspensión también modifican los requisitos relativos a la boquilla y a la transferencia del producto. Incluya la temperatura y el estado del producto junto con la muestra.
Compara el funcionamiento en una configuración asistida y en una automática
Aquí,
Compara ambas opciones utilizando la misma capacidad de caja y el mismo tapón. Las estaciones asistidas son adecuadas para lotes más pequeños, cuando el personal puede mantener abastecidas las estaciones de apertura, llenado y sellado. La alimentación automática de piezas en bruto elimina esos traslados en las tiradas repetidas. Para un cambio de tamaño o de tapón, pregunta qué guías, piezas de conformado y herramientas de cierre deben cambiarse.
«asistido» se refiere a un trabajo semiautomático en estaciones independientes. El operario traslada la caja de cartón; la estación lleva a cabo la acción especificada de conformado, dosificación o sellado. La siguiente comparación describe dos ejemplos de configuraciones.
Paso
Disposición de estaciones asistidas
Sistema automático de alimentación de piezas en bruto
Abre el documento en blanco
El operario abre y coloca cada pieza en bruto.
El mecanismo de alimentación por cargador abre la pieza en bruto.
Dar forma y sellar la base
El operario carga la estación de formación del fondo y sellado y retira la caja de cartón.
La caja pasa por las estaciones de formación del fondo y de sellado incluidas.
Rellenar
El operario coloca la caja en la estación de dosificación.
El sistema de transferencia coloca la caja de cartón para el dosificado.
Cierra el techo
El operario traslada la caja llena a la estación de cierre de la tapa.
La máquina pliega y sella el techo.
Descarga
El operario retira y ordena los envases cerrados.
La máquina traslada las cajas cerradas hasta su salida; la recogida es una tarea de manipulación independiente.
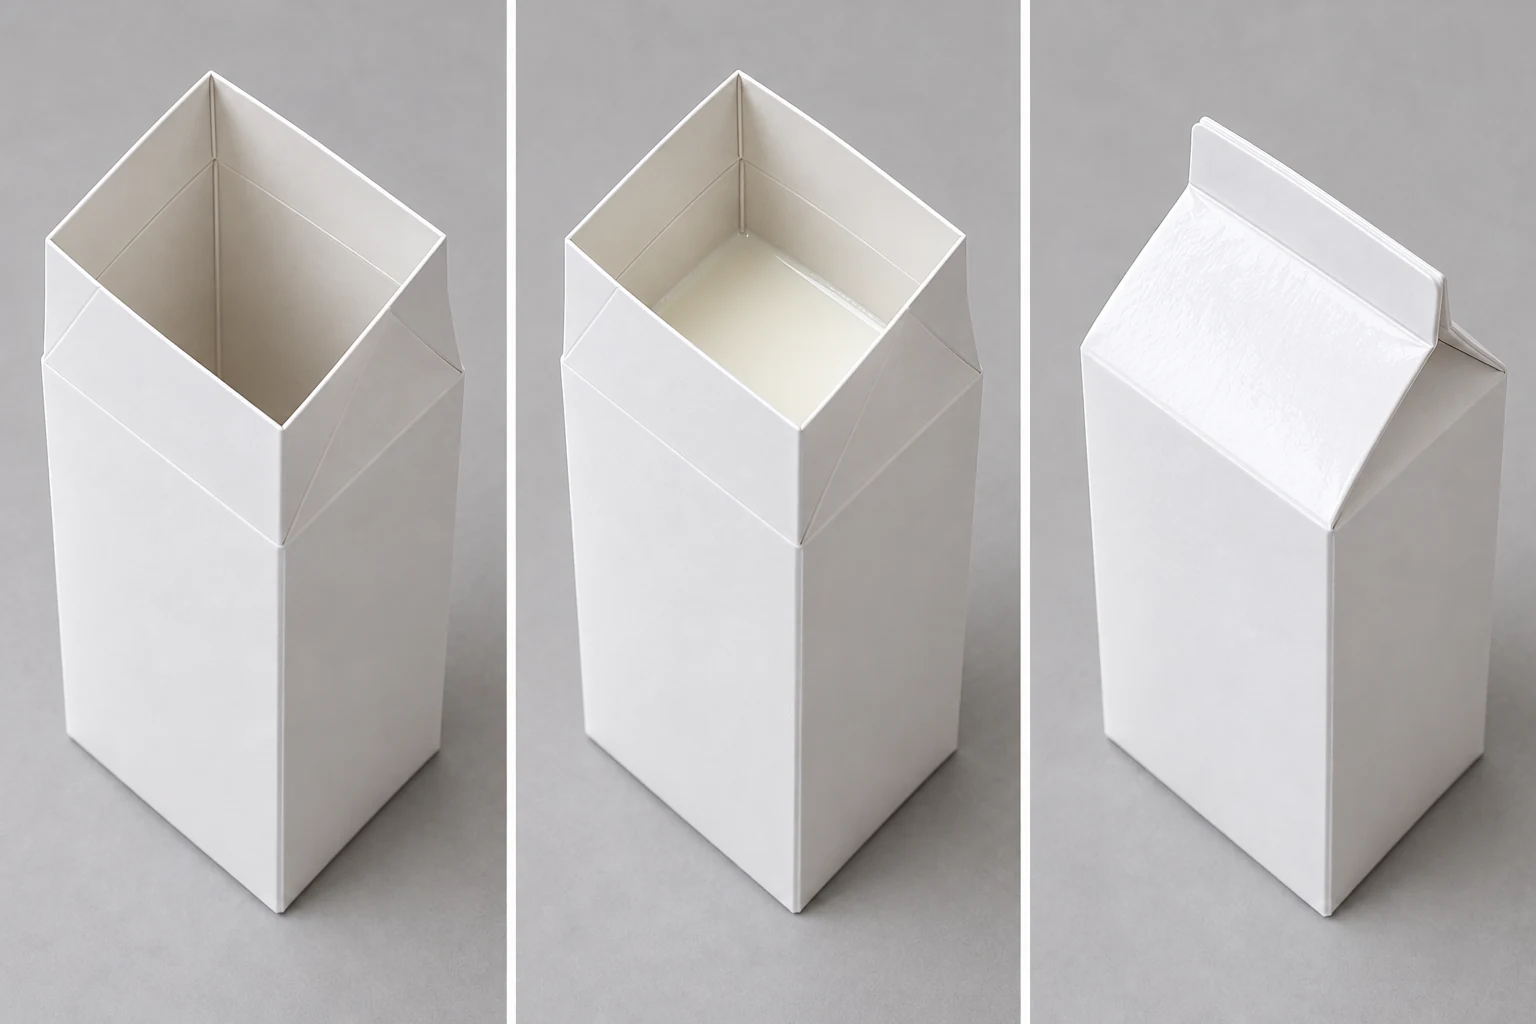
Caja abierta, caja llena y tapa cerrada. Ilustración del estado del embalaje; arriba se comparan las acciones de la máquina.
Ambos sistemas siguen requiriendo la reposición de envases vacíos, el suministro de productos y la limpieza. Los lotes pequeños pueden dejar poco tiempo para el llenado entre limpiezas; las tiradas largas hacen que las aperturas repetidas y los trasvases manuales representen una parte mayor del trabajo.
Adaptar el tratamiento al patrón de lotes
Para varios lotes pequeños de bebidas, compara el tiempo dedicado a la limpieza con el tiempo dedicado a abrir, mover y cerrar las cajas de cartón. Una puesta a punto asistida puede ser suficiente cuando el trabajo de manipulación de cajas se adapta al turno disponible. Para una tirada larga de una sola bebida, la transferencia automática puede eliminar la necesidad de levantar cargas repetidamente entre estaciones.Si la espuma llega hasta el techo, cambie primero el perfil de suministro o de llenado del producto. Compare la dosis y el estado del techo tras un ciclo estable y tras el reinicio. Una mayor velocidad en la manipulación de las cajas no solucionará el problema de una superficie de sellado húmeda.
Los cambios en el tamaño de la caja y en el tapón afectan a diferentes partes
Cambio en el embalaje
Tareas que deben definirse en la propuesta de equipamiento
Altura del cartón en la misma sección transversal
Ajustes pertinentes de manipulación y llenado, posición del techo y cualquier pieza de recambio que requiera la máquina seleccionada
Una perspectiva diferente
Compatibilidad de los soportes de cartón, las herramientas de conformado y los equipos de transferencia y sellado; el rango de formatos homologado de una máquina debe abarcarlo
Un diseño diferente de pliegue, recubrimiento o sellado
Comportamiento durante el conformado y los ajustes y herramientas de sellado para la pieza en bruto del proveedor de cajas de cartón en cuestión
Tapa roscada para paneles de tejado
Diseño de la abertura y del accesorio, si el accesorio viene preinstalado y cualquier operación de aplicación o tratamiento que sea necesaria en la máquina
Envíe el plano en blanco y las muestras de producción. La capacidad nominal por sí sola no basta para determinar la compatibilidad: dos envases de cartón de un litro pueden tener una geometría y unos requisitos de sellado diferentes. Para cada formato acordado, la propuesta debe enumerar las piezas y los ajustes que varían.
Rastrear los paquetes con fugas hasta su operación
Una esquina inferior húmeda: Seca el exterior y localiza la fuga. Compara el pliegue de esa esquina con un envase en buen estado y, a continuación, comprueba la alineación de las piezas en bruto, el conformado y el soporte en la estación de sellado inferior. Pasa el mismo material de cartón tras el ajuste y compara la integridad del envase cerrado utilizando el método de ensayo acordado.Líquido en los paneles de impermeabilización del tejado: Observa el final del llenado antes de que se pliegue la tapa. Las salpicaduras, la espuma o los goteos de la boquilla pueden dejar restos de producto justo donde el sellado requiere material limpio. Ajusta el proceso de llenado y el espacio libre dentro de las especificaciones del envase; a continuación, inspecciona las cajas durante el arranque, el funcionamiento en régimen estable y el reinicio.Una fuga recurrente también puede deberse al material o al recubrimiento de la caja; los proveedores del equipo y de las cajas deben revisar conjuntamente las muestras afectadas.
Presupuestos para el llenado habitual de envases de cartón refrigerados
Para la planificación previa, utilice una caja de cartón de un litro con cierre en el lomo, con una sección transversal y un plano en blanco homologados, llena de una bebida refrigerada corriente. El producto llega ya tratado y a la temperatura de llenado requerida. Estas asignaciones de octubre de 2026 se refieren a equipos nuevos no asépticos suministrados desde China; no son presupuestos orientativos. El pedido de 6.000 litros que se indica a continuación es un ejemplo de demanda, no una capacidad verificada de la máquina.
Subsidio de planificación
Puntos de referencia de inicio y fin
Trabajo manual y alcance
US1TP4: de 15 000 a 45 000
Disposición de estaciones asistidas
Las piezas en bruto preparadas se convierten en cajas con el fondo sellado y, a continuación, se llenan y se sellan por la parte superior en estaciones específicas independientes.
Apertura y posicionamiento manuales de las piezas en bruto, así como traslados. La lista de estaciones debe incluir el conformado y sellado de la base, la dosificación y el sellado de la tapa; si se omite alguna estación, deberá preverse su inclusión por separado.
US1TP4: de 40 000 a 180 000
Máquina automática de alimentación de piezas en bruto
Suministro de envases vacíos mediante el proceso automático de formación de cajas de cartón, sellado del fondo, llenado, cierre de la tapa y descarga
Los operarios reponen las piezas en bruto y los productos, y realizan las tareas de limpieza y mantenimiento indicadas. A continuación se enumeran las herramientas incluidas en el primer formato.
El rango automático varía en función de la producción requerida, el transporte de cajas de cartón y el utillaje para el primer formato, así como de las disposiciones especificadas en materia de limpieza y cerramiento. La capacidad nominal en litros no determina dichos costes. Estos alcances de referencia se basan en una caja de cartón con cierre de cresta. En el caso de un envase con tapón, hay que determinar si la caja de cartón llega con el accesorio incorporado y si se necesita una unidad de aplicación o de tratamiento. Incluya en el precio del proyecto cualquier equipo necesario para la colocación de tapones y el tratamiento.El tratamiento del producto o el UHT, los depósitos de pretratamiento, una planta central de limpieza, el almacenamiento en frío, la fabricación de envases de cartón y el embalaje secundario se consideran por separado. El transporte, los impuestos y la instalación en el extranjero son conceptos adicionales, salvo que se indique lo contrario. Los proyectos de alta higiene, ESL y asépticos requieren sus propias especificaciones y presupuesto.
Calcular la capacidad a partir del tiempo de llenado disponible
Un pedido ilustrativo de 6.000 litros en ocho horas supone una media de 750 L/h si se dispone de todas las horas para el llenado. Si la limpieza, los cambios de línea y las paradas programadas dejan seis horas para el llenado, el requisito pasa a ser de 1.000 L/h.A razón de un litro por envase, ese ejemplo de seis horas requiere 1.000 envases por hora de llenado. A 250 ml, se necesitan 4.000. Se trata de requisitos del pedido, no de rendimientos previstos de la máquina. Utilice el plan de limpieza real y los cambios de producto a la hora de determinar el tiempo de funcionamiento disponible.Para una línea conectada proyecto de automatización del envasado, definir las condiciones de entrada del producto, la orientación de la descarga y cómo responde el proceso de llenado a las paradas posteriores. La capacidad acordada debe medirse en número de cajas cerradas aceptables.
Planifica el recorrido de las cajas con Comwin
Envía la información sobre la bebida, los requisitos de almacenamiento, la muestra de la caja de cartón y la demanda por turno.. Comwin puede presentar una propuesta por cada estación en la que se detallen las tareas de manipulación de cajas de cartón, llenado y cierre, con las transferencias de operarios y las piezas de formato debidamente identificadas. El tratamiento del producto, la validación de la higiene y el almacenamiento siguen formando parte del plan de proceso completo.Comwin ofrece Prueba de muestra gratuita, una garantía de dos años para el equipo y una garantía de tres años para los componentes principales. El servicio de asistencia remota responde en un plazo de 24 horas; la instalación y la formación se detallan en la propuesta.