Prix des machines de remplissage à couvercle à pignon : postes assistés et machines automatiques
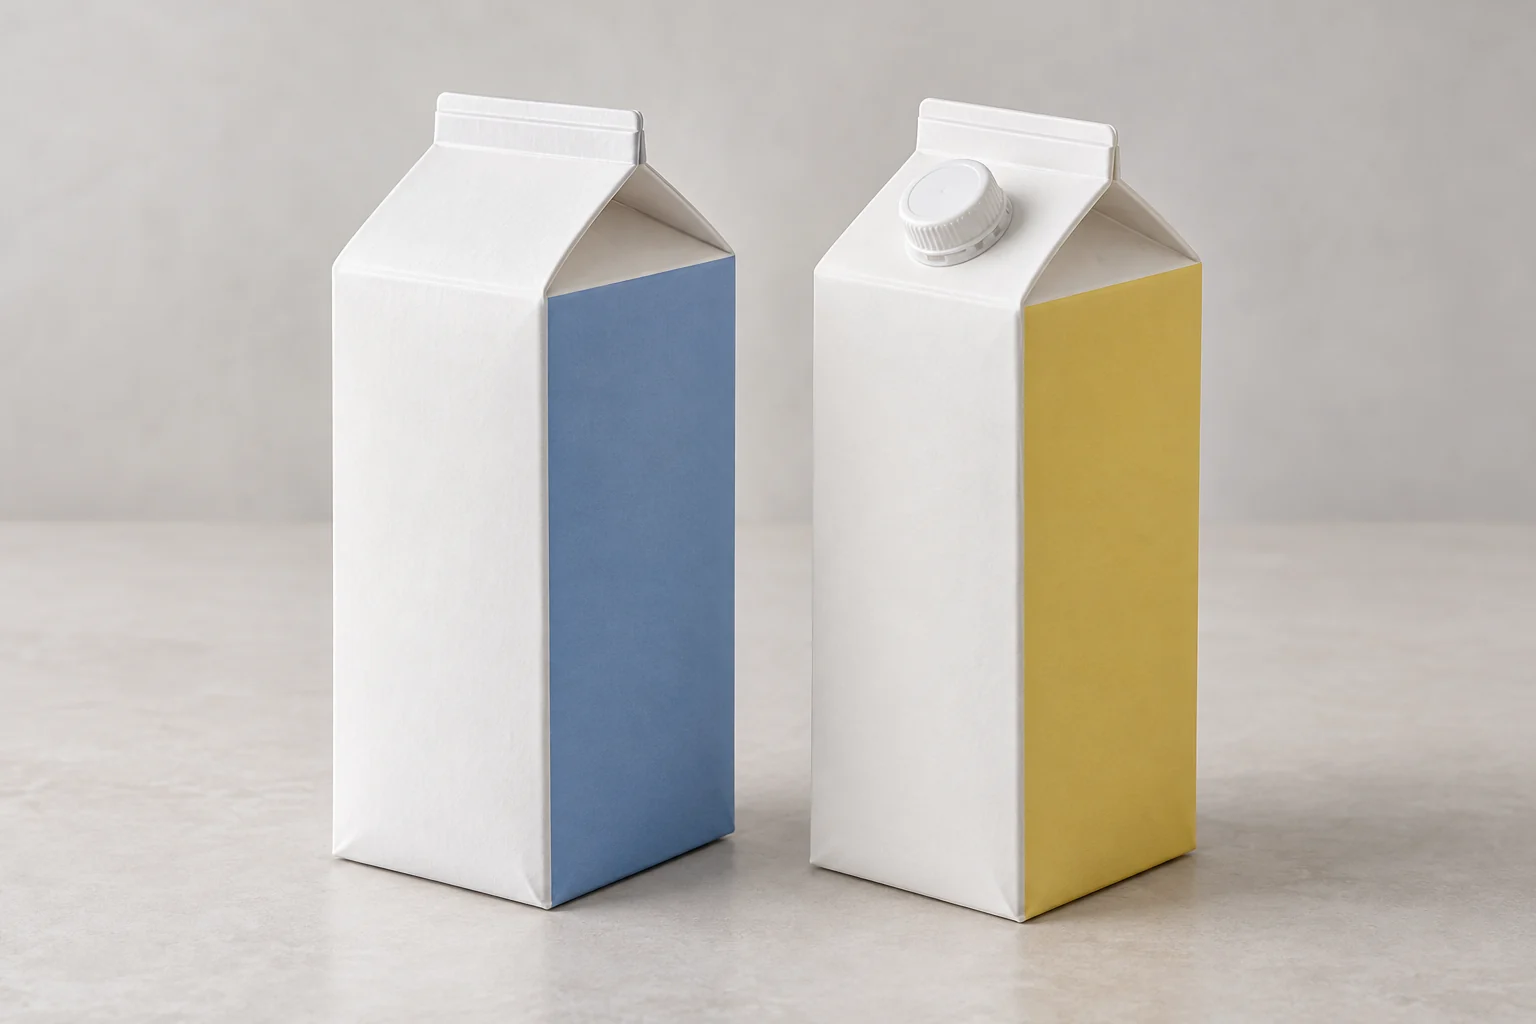
Une machine de remplissage à couvercle en pignon transforme les découpes de carton préparées en briques de boisson remplies et fermées. Il faut commencer par la boisson et ses conditions de conservation : un produit réfrigéré, un produit réfrigéré à durée de conservation prolongée et un produit à température ambiante peuvent nécessiter des systèmes de traitement et de remplissage différents. Pour le remplissage réfrigéré classique non aseptique, les tolérances initiales des équipements sont de US$15 000–45 000 pour les stations assistées indépendantes et US$60 000–180 000 pour une machine à alimentation automatique par flans. La tâche de référence ci-dessous concerne un carton d'un litre à rabats fermés. Le traitement des boissons en amont et la réfrigération sont des opérations distinctes.Boîtes à fermeture par arête, avec ou sans rabat supérieur (illustration de l'emballage).
Commencez par définir les conditions d'utilisation et de stockage du produit
Arrivée du produit au poste de remplissage
Travaux à préciser au niveau de la section de remplissage
Stockage après conditionnement
Boisson traitée livrée à la température de remplissage spécifiée
Assurer la sécurité du circuit de production ; définir les procédures de manutention des cartons et des fermetures, de remplissage et de scellage, ainsi que de nettoyage des pièces en contact avec le produit.
Le respect de la chaîne du froid reste indispensable. Le remplissage ne remplace pas les traitements en amont.
Boisson conçue pour une durée de conservation plus longue au réfrigérateur
Considérer l'enceinte et le contrôle de l'air, le traitement des cartons et des fermetures, le nettoyage et l'hygiène du circuit de production comme un processus unique.
Distribution frigorifique dans les conditions utilisées pour valider l'ensemble du processus produit/emballage.
Produit destiné à la distribution à température ambiante
Un procédé de conservation conçu et validé de manière distincte ; un remplissage aseptique lorsque ce procédé l'exige.
Conditions ambiantes uniquement après validation conjointe du produit, du traitement, de l'emballage et du système de remplissage.
Par exemple, une boisson réfrigérée traitée arrive du réservoir en amont à la température spécifiée. La section « carton » forme l’emballage, reçoit le produit dosé et scelle le couvercle. Le nettoyage doit atteindre le circuit en contact avec le produit ; la manipulation du carton et du bouchon nécessite ses propres mesures d’hygiène. Ni la forme du couvercle ni la présence d’un bouchon ne déterminent la durée de conservation.Les boissons moussantes nécessitent un profil de remplissage qui laisse sèche la zone de scellage du couvercle. Les boissons visqueuses ou contenant des solides en suspension modifient également les exigences relatives à la buse et au transfert du produit. Indiquez la température et l’état du produit avec l’échantillon.
Comparez le fonctionnement en mode assisté et en mode automatique
Ici,
Comparez les deux options en utilisant la même capacité de carton et le même bouchon. Les postes assistés conviennent aux lots plus courts lorsque le personnel peut assurer l'approvisionnement des postes d'ouverture, de remplissage et de scellage. L'alimentation automatique des flans élimine ces transferts lors des cycles répétés. En cas de changement de format ou de bouchon, renseignez-vous sur les guides, les pièces de formage et les outils de fermeture à remplacer.
« assisté » désigne un travail semi-automatique effectué à des postes distincts. L'opérateur transfère le carton ; la station effectue l'opération spécifiée de formage, de dosage ou de scellage. La comparaison suivante décrit deux exemples de configuration.
Étape
Disposition des stations assistées
Dispositif d'alimentation automatique en ébauches
Ouvrez le document vierge
L'opérateur ouvre et positionne chaque ébauche.
Le mécanisme d'alimentation par chargeur ouvre la découpe.
Façonner et sceller le fond
L'opérateur charge la station de formation du fond et de scellage, puis retire le carton.
Le carton passe par les stations de formation du fond et de scellage fournies.
Remplir
L'opérateur place le carton au niveau du poste de dosage.
Le système de transfert positionne le carton en vue du dosage.
Fermer le toit
L'opérateur achemine le carton rempli vers la station de fermeture du couvercle.
La machine plie et scelle le toit.
Décharge
L'opérateur retire et range les emballages fermés.
La machine achemine les cartons fermés vers sa sortie ; leur collecte constitue une opération de manutention distincte.
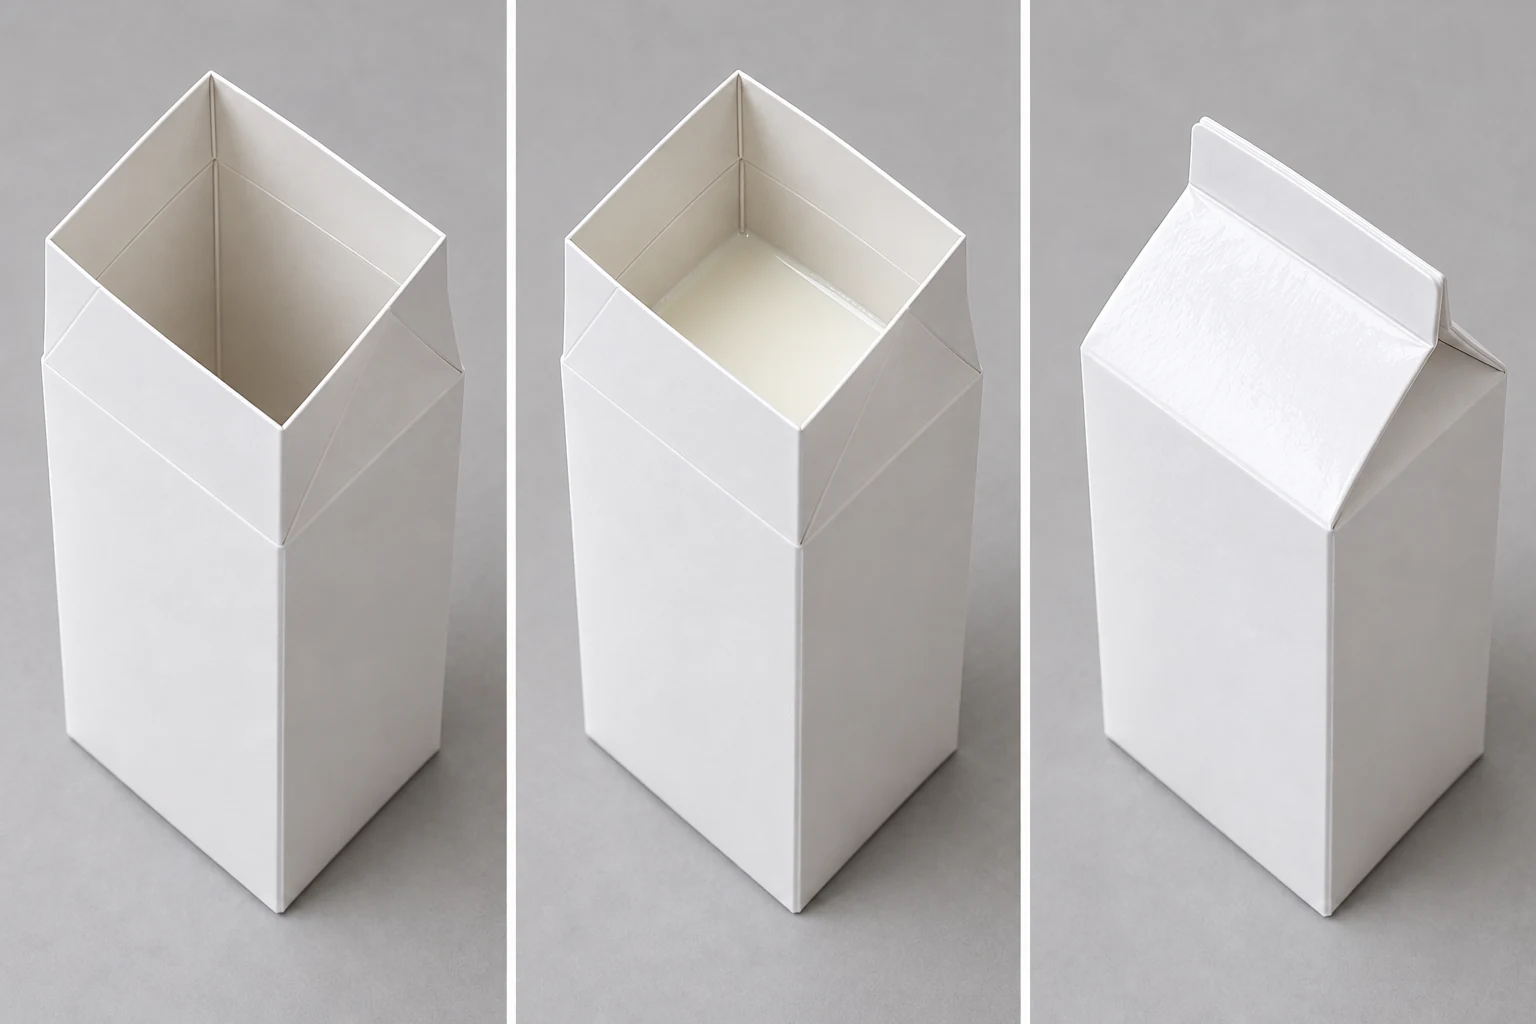
Carton ouvert, carton rempli et couvercle fermé. Illustration de l'état de l'emballage ; les actions de la machine sont comparées ci-dessus.
Ces deux configurations nécessitent toujours le réapprovisionnement en étiquettes vierges, l'approvisionnement en produits et le nettoyage. Les petites séries peuvent laisser peu de temps de remplissage entre deux nettoyages ; les grandes séries font en sorte que les ouvertures répétées et les transferts manuels représentent une part plus importante du travail.
Adapter le traitement au modèle de traitement par lots
Pour plusieurs petits lots de boissons, comparez le temps consacré au nettoyage avec celui passé à ouvrir, déplacer et refermer les cartons. Une mise en place assistée peut suffire lorsque les opérations de manutention des cartons s’adaptent à l’horaire de travail disponible. Pour une longue série d’une même boisson, le transfert automatique peut éliminer les opérations répétitives de levage entre les postes.Si la mousse atteint le toit, modifiez d’abord le débit du produit ou le profil de remplissage. Comparez le dosage et l’état du toit après un cycle stable et après un redémarrage. Une vitesse de manutention des cartons plus élevée ne corrigera pas une surface de scellage humide.
Les modifications apportées aux dimensions des cartons et aux bouchons ont des répercussions sur différentes pièces
Changement d'emballage
Travaux à définir dans la proposition relative aux équipements
Hauteur du carton pour une même section transversale
Réglages applicables concernant la manutention et le remplissage, la position du toit et les pièces de rechange éventuellement requises pour la machine sélectionnée
Une coupe transversale différente
Compatibilité des supports en carton, des outils de formage, des équipements de transfert et de scellage ; la gamme de formats homologuée d'une machine doit couvrir ces éléments
Une structure différente au niveau du pli, du revêtement ou du joint d'étanchéité
Comportement au formage et paramètres/outils de scellage pour le flan fourni par le fabricant de cartons
Un bouchon à vis pour panneau de toiture
Conception de l'ouverture et de l'accessoire, indication précisant si l'accessoire est livré préinstallé, ainsi que toute opération d'application ou de traitement nécessaire sur la machine
Veuillez envoyer le plan vierge et les échantillons de production. La capacité nominale ne suffit pas à elle seule à garantir la compatibilité : deux cartons d’un litre peuvent présenter une géométrie et des exigences de scellage différentes. Pour chaque format convenu, la proposition doit énumérer les pièces et les ajustements concernés.
Retracer l'origine des fuites de paquets jusqu'à leur opération
Un coin inférieur humide : Séchez la surface extérieure et localisez la fuite. Comparez le pli à cet endroit avec un emballage en bon état, puis vérifiez l'alignement des flans, le formage et le maintien au niveau de la station de scellage du fond. Faites passer le même matériau de carton après réglage et comparez l'intégrité de l'emballage fermé à l'aide de la méthode d'essai convenue.Présence de liquide sur les panneaux d'étanchéité du toit : Vérifiez que le remplissage est bien terminé avant que le couvercle ne se replie. Les éclaboussures, la mousse ou les gouttes provenant de la buse peuvent laisser des résidus de produit à l’endroit où le scellage nécessite un support propre. Ajustez le processus de remplissage et l’espace libre conformément aux spécifications de l’emballage, puis inspectez les cartons au démarrage, en fonctionnement normal et au redémarrage.Une fuite récurrente peut également être liée au matériau ou au revêtement du carton ; les fournisseurs de l'équipement et des cartons doivent examiner ensemble les échantillons concernés.
Devis pour le remplissage courant de cartons réfrigérés
Pour la planification en amont, utilisez un carton d’un litre à fermeture par arête, dont la section transversale et le plan de découpe ont été validés, rempli d’une boisson réfrigérée ordinaire. Le produit est livré déjà traité et à la température de remplissage requise. Ces quotas d’octobre 2026 concernent les nouveaux équipements non aseptiques fournis par la Chine ; il ne s’agit pas de devis types. La commande de 6 000 litres ci-dessous est un exemple de demande, et non une capacité nominale vérifiée de la machine.
Indemnité de planification
Points de départ et d'arrivée de référence
Travaux manuels et périmètre
US$15 000 à 45 000
Disposition des stations assistées
Les ébauches préparées sont transformées en cartons scellés par le fond, puis en emballages remplis et scellés par le haut au niveau de postes distincts prévus à cet effet.
Ouverture et positionnement manuels des flans, ainsi que transferts. La liste des postes doit inclure le formage et le scellage du fond, le dosage et le scellage du couvercle ; tout poste omis doit faire l'objet d'une disposition spécifique.
US$60 000 à 180 000
Machine à alimentation automatique par flans
Alimentation en ébauches via un processus automatisé comprenant la formation du carton, le scellage du fond, le remplissage, la fermeture du couvercle et le déchargement
Les opérateurs réapprovisionnent les ébauches/produits et effectuent les opérations de nettoyage et d'intervention indiquées. La liste des outils fournis pour le premier format est jointe.
La gamme automatique varie en fonction du débit requis, du transport des cartons, de l’outillage pour le premier format, ainsi que des dispositions spécifiées en matière de nettoyage et de confinement. La capacité nominale en litres ne détermine pas ces coûts. Ces fourchettes de référence supposent un carton à fermeture par arête. Pour un emballage muni d’un bouchon, il convient de vérifier si le carton est livré avec un accessoire et si une unité d’application ou de traitement est nécessaire. Intégrez dans le prix du projet tout équipement nécessaire à la pose des bouchons et au traitement des emballages.Le traitement des produits ou le traitement UHT, les cuves en amont, une installation centrale de nettoyage, l’entreposage frigorifique, la fabrication des cartons et le conditionnement secondaire sont facturés séparément. Les frais de transport, les taxes et l’installation à l’étranger sont en sus, sauf indication contraire. Les projets nécessitant des normes d’hygiène renforcées, les produits à durée de conservation prolongée (ESL) et les projets aseptiques requièrent un cahier des charges et un budget spécifiques.
Calculer la capacité à partir du temps de remplissage disponible
Prenons l'exemple d'une commande de 6 000 litres à traiter en huit heures : cela correspond à un débit moyen de 750 L/h si chaque heure est consacrée au remplissage. Si le nettoyage, les changements de format et les arrêts programmés ne laissent que six heures de remplissage, le débit requis passe à 1 000 L/h.À raison d’un litre par carton, cet exemple de six heures nécessite 1 000 cartons par heure de remplissage. À raison de 250 ml, il en faut 4 000. Il s’agit là d’exigences liées à la commande, et non de rendements prévisionnels de la machine. Tenez compte du plan de nettoyage réel et des changements de produit pour déterminer le temps de fonctionnement disponible.Pour une ligne connectée projet d'automatisation du conditionnement, définir les conditions d'entrée du produit, l'orientation de la sortie et la manière dont le remplissage réagit aux arrêts en aval. La capacité convenue doit être mesurée en nombre de cartons fermés conformes.
Planifiez le parcours des cartons avec Comwin
Envoyer les informations relatives à la boisson, aux conditions de stockage, à l'échantillon de carton et aux besoins par équipe. Comwin peut proposer un plan détaillé poste par poste décrivant les opérations de manutention des cartons, de remplissage et de fermeture, en précisant les transferts d'opérateurs et les éléments de formatage. Le traitement des produits, la validation des normes d'hygiène et le stockage font toujours partie intégrante du plan de processus complet.Comwin propose test d'échantillon gratuit, une garantie de deux ans sur l'appareil et une garantie de trois ans sur les composants essentiels. L'assistance à distance intervient dans les 24 heures ; l'installation et la formation sont détaillées dans l'offre.