
В быстро развивающемся мире электромобилей и систем хранения возобновляемой энергии важно понимать линии сборки аккумуляторных батарей Это крайне важно для производителей, стремящихся оптимизировать эффективность производства, качество и масштабируемость. В этом всеобъемлющем руководстве подробно рассматриваются основные производственные процессы, ключевые технологии повышения производительности и существенные различия между ними. линии силового аккумуляторного блока и линии блоков хранения энергииНезависимо от того, работаете ли вы в автомобильной промышленности или энергетическом секторе, эти знания помогут вам проектировать автоматизированные сборочные линии, отвечающие мировым стандартам и требованиям.
1. Подробный анализ Аккумуляторная батарея Производственные процессы
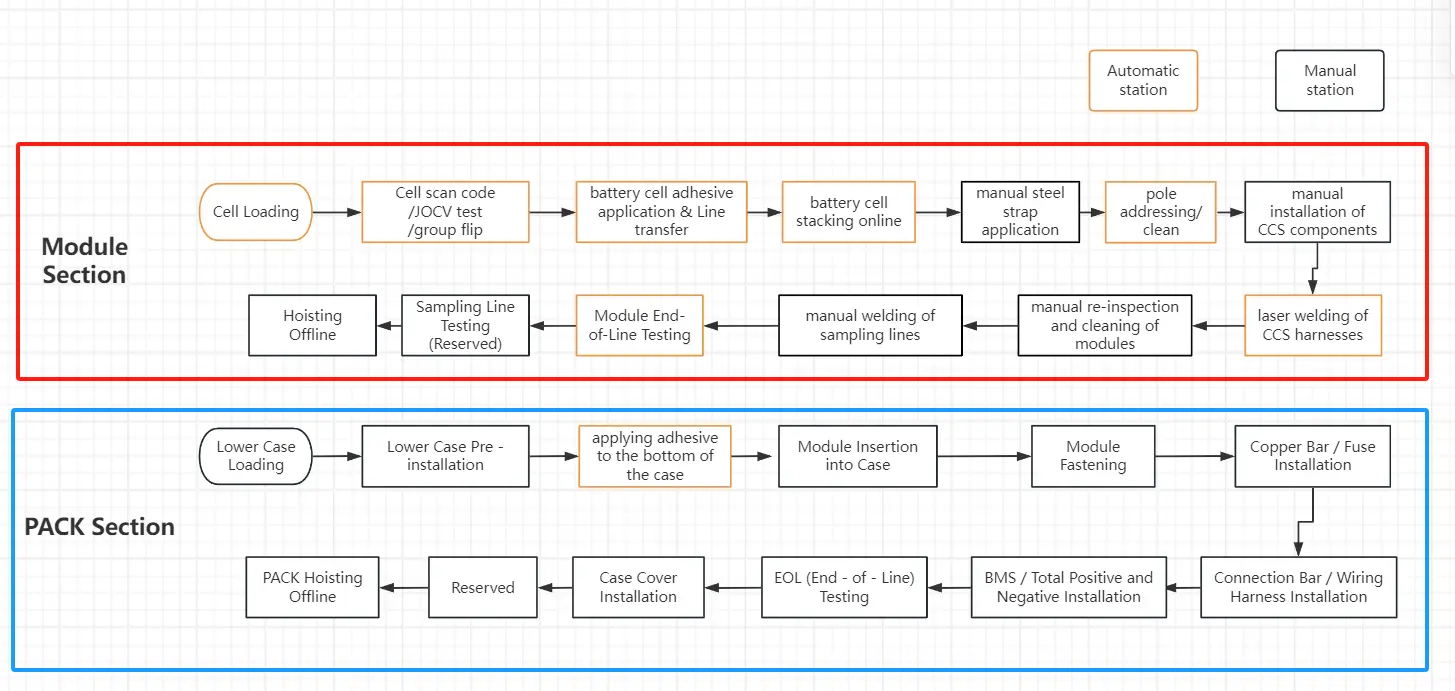
Описанный процесс представляет собой точный план автоматизированной производственной линии, от отдельных элементов до полностью собранных аккумуляторных батарей. Каждый этап имеет решающее значение для обеспечения качества, безопасности и эффективности. сборка аккумуляторной батареи:
- Подкормка клеток и первичный осмотр (Подкормка клеток → Тестирование OCV)
- Питание клеток: Загрузка ячеек осуществляется с помощью автоматизированных логистических систем, таких как автоматизированные транспортные средства (AGV) или конвейерные ленты. Линия должна обеспечивать совместимость с ячейками различных размеров и упаковкой (например, контейнерами или лотками), используя системы машинного зрения для точного позиционирования и выравнивания.
- Тестирование OCV: Это первый этап проверки качества, включающий в себя инспекцию по стандарту 100% напряжения холостого хода (OCV), внутреннего сопротивления (ACR) и других параметров для каждой ячейки. Прошедшие проверку ячейки точно сортируются и группируются на основе данных испытаний, чтобы минимизировать вариации напряжения, емкости и сопротивления в пределах одного модуля, обеспечивая стабильность и долговечность аккумуляторного блока.
- Сборка и соединение модулей (нанесение клея для ячеек → сварка шин)
- Применение клеевого адгезива: Структурные или термоклеи наносятся на поверхности ячеек или боковые панели. Структурные клеи обеспечивают механическую прочность ячеек, а термоклеи заполняют зазоры между ячейками и системами охлаждения для оптимизации теплоотвода. Точный контроль объема клея, траектории его нанесения и процесса отверждения имеет важное значение.
- Складирование ячеек и ручная обвязка: Ячейки укладываются последовательно или параллельно, образуя модули. После автоматической укладки осуществляется ручная или автоматическая обвязка для первоначальной фиксации. Точность укладки напрямую влияет на качество последующей сварки и общую структуру модуля.
- Решение вопросов уборки: Очистка полюсов ячейки (положительного и отрицательного) удаляет оксидные слои или загрязнения. Этот ключевой этап предварительной обработки обеспечивает высокое качество лазерной сварки за счет снижения сопротивления и минимизации риска образования некачественных сварных швов.
- Сварка шин: Лазерная сварка соединяет шины с полюсами сотовых телефонов, образуя электрические цепи. основной процессДля обеспечения электробезопасности и производительности требуются прочность, однородность (отсутствие ложных или избыточных сварных швов) и низкое сопротивление. Обычно включает визуальный осмотр после сварки (AOI) и онлайн-мониторинг.
- Функциональное тестирование и разгрузка модуля (тестирование модуля после завершения разработки → отключение модуля)
- Тестирование модуля на конец срока службы: После сварки модули проходят заключительные испытания (EOL), включая проверку на выдерживаемое напряжение изоляции, сопротивление постоянному току (DCR) и проверку напряжения для подтверждения электрической безопасности и функциональности. Данные испытаний привязываются к уникальному коду модуля для обеспечения полной прослеживаемости.
- Модуль работает в автономном режиме: Прошедшие квалификацию модули выгружаются и хранятся или напрямую передаются на линию окончательной сборки с помощью логистических систем.
- Окончательная сборка и герметизация аккумуляторного блока (установка в коробку онлайн → Полная проверка герметичности упаковки)
- Применение клея для пластин с онлайн- и жидкостным охлаждением: Нижний корпус аккумуляторного блока установлен. Во время установки пластины жидкостного охлаждения наносятся герметизирующие клеи или термопрокладки для обеспечения герметичности системы и эффективности теплопроводности. Затем выполняется следующее: проверка герметичности для системы водяного охлаждения, чтобы предотвратить утечки, которые могут вызвать короткое замыкание.
- На этом этапе модули, система управления батареями (BMS), высоковольтные жгуты проводов и системы терморегулирования интегрируются в корпус.
- Полная проверка герметичности упаковки: После установки верхней крышки весь блок проходит проверку на герметичность (например, с помощью обнаружения гелия), чтобы соответствовать высоким стандартам защиты, таким как IP67, обеспечивающим водонепроницаемость и пылезащиту.
- Окончательная проверка и выгрузка аккумуляторного блока (тестирование PACK EOL → выгрузка PACK из эксплуатации)
- Тестирование PACK EOL: Наиболее полная предэкспортная проверка имитирует реальные условия эксплуатации, включая циклы заряда-разряда, функциональность BMS (например, калибровку уровня заряда, балансировку), проверку изоляции и проверку высоковольтной блокировки. К отгрузке допускаются только батареи, прошедшие все испытания.
- PACK Off-line: Аккумуляторные батареи, соответствующие установленным стандартам, выгружаются и упаковываются.
2. Ключевые технологии для повышения эффективности и качества
Эффективная и стабильная работа вышеуказанных процессов зависит от глубокой интеграции ряда ключевых технологий в автоматизация производства аккумуляторов:
- Полная автоматизация процессов и гибкая интеграция: Перечисленные процессы демонстрируют высокую степень автоматизации, объединяя станции с роботизированными манипуляторами, конвейерами и интеллектуальными логистическими системами (AGV), интегрированными через системы MES. Это синхронизирует время цикла, минимизирует время простоя и вмешательство человека, повышая общую эффективность оборудования (OEE) до более чем 951 TP3T. Гибкая конструкция позволяет быстро переключаться между моделями ячеек или упаковок.
- Цифровизация и управление ключевыми параметрами процесса в режиме реального времени: Цифровая обработка таких параметров, как энергия сварки, объем клея и крутящий момент, обеспечивает стабильность. Например, при лазерной сварке используется визуальное позиционирование и замкнутый контур управления для точного определения точек сварки; при нанесении клея применяются прецизионные дозирующие насосы.
- Многомерная онлайн-инспекция и отслеживание данных: Внедрите онлайн-обнаружение (например, визуальный AOI, электротехническое тестирование) в процессы сварки, тестирования модулей и комплектов, чтобы мгновенно выявлять дефекты и предотвращать доработку партий. Системы MES связывают данные ячеек, параметры процесса и результаты для обеспечения точной прослеживаемости и быстрого решения проблем.
- Проактивное управление согласованностью на основе сортировки на стороне клиента: Эффективность производственной линии начинается с однородности ячеек. Строгий контроль напряжения холостого хода и группировка параметров позволяют контролировать вариации на этапе производства, что снижает сложности сборки и повышает выход годной продукции.
3. Основные различия между линейками аккумуляторных батарей Power Battery и систем хранения энергии Bess Energy Storage PACK.
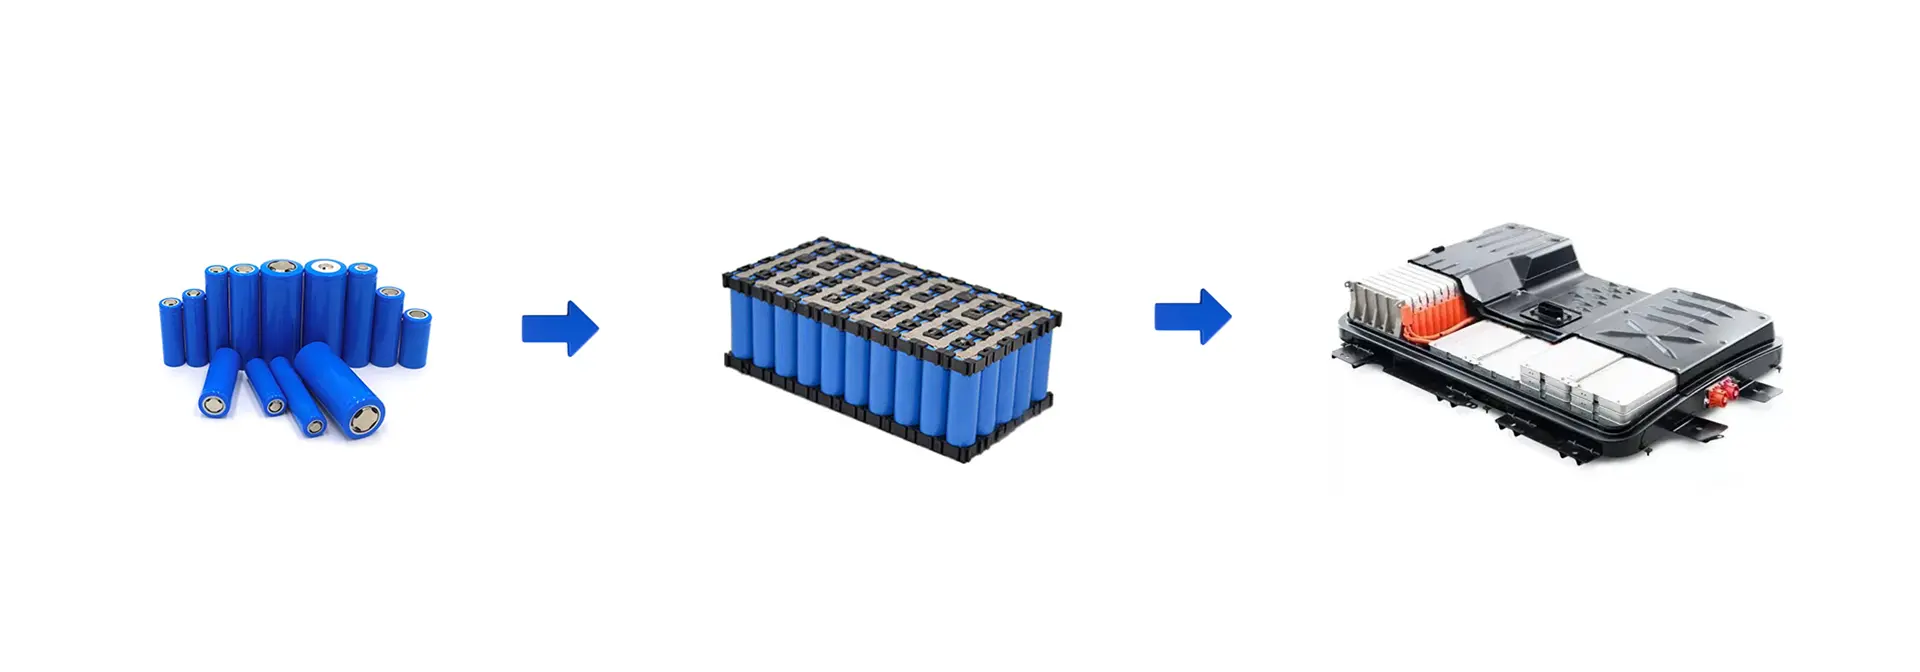
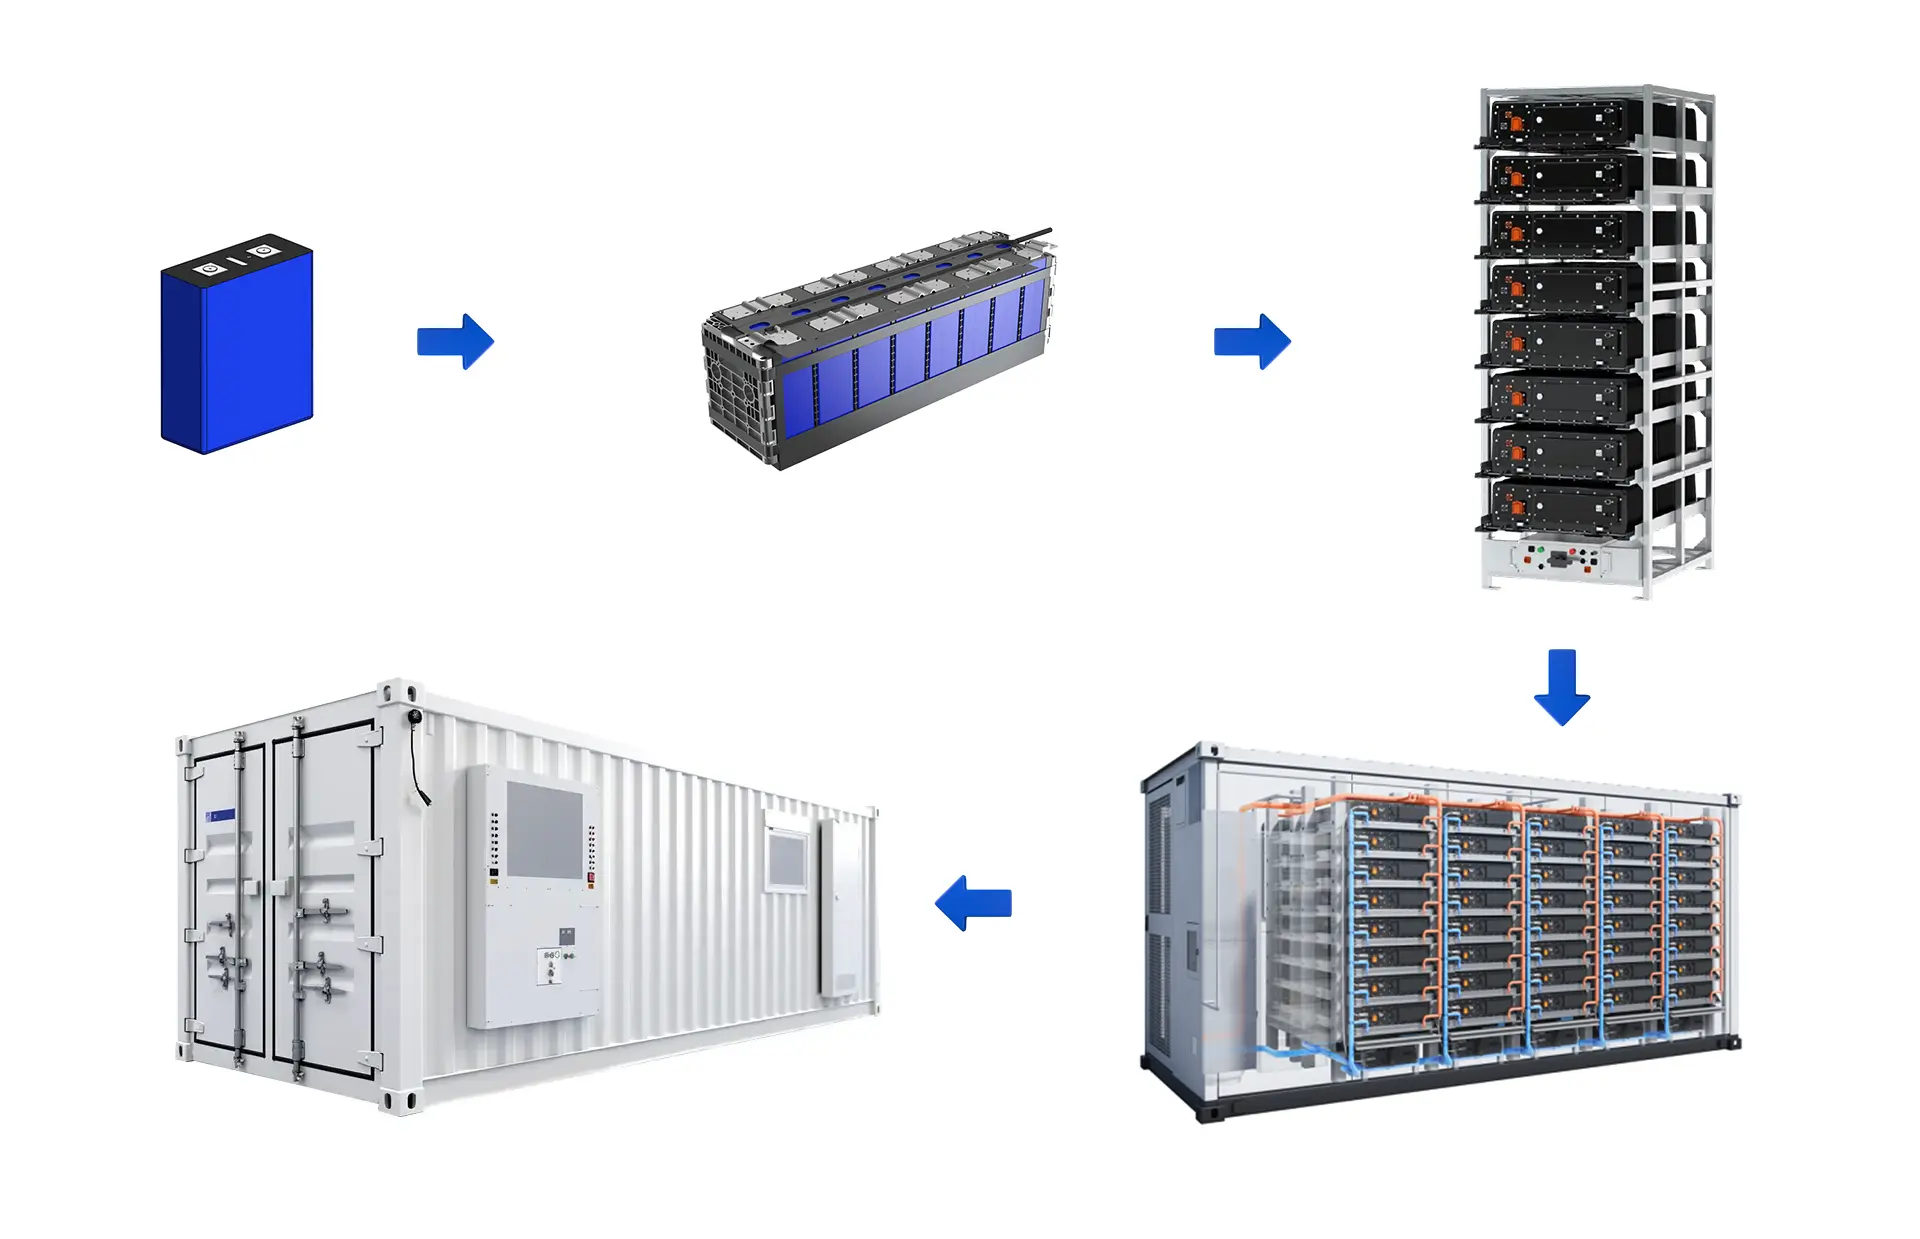
Хотя основные процессы схожи, различия в применении приводят к различным вариантам конструкции. Силовая батарея против линий блока хранения энергии:
| Размер сравнения | Линейка аккумуляторных батарей для электромобилей | Линейка аккумуляторных батарей |
|---|---|---|
| Фокус на продукте и производительности | Основной упор делается на высокую плотность энергии, плотность мощности (быстрая зарядка/разрядка) и облегченную конструкцию для увеличения запаса хода и производительности автомобиля. К использованию пространства предъявляются чрезвычайно высокие требования. | Основное внимание уделяется сроку службы, стоимости ($/кВт·ч), присущей безопасности и долгосрочной надежности. Более лояльные требования к плотности энергии и весу. |
| Требования к терморегулированию | Сложные условия эксплуатации с высокой пиковой мощностью требуют чрезвычайно строгий терморегулированиеЖидкостное охлаждение является стандартной функцией, обеспечивающей высокую точность в таких процессах, как жидкостное охлаждение пластин и нанесение клея. | Стабильные условия с более низкими скоростями заряда-разряда снижают термическое напряжение. Часто используются воздушное охлаждение или более простые жидкостные системы, при этом больше внимания уделяется контролю затрат. |
| Линейный дизайн и ритм | Тесно интегрированный в ритмы автомобилестроения, требовательный высокоскоростной, высокопроизводительный, сверхстабильный Непрерывное производство. Требует автоматизации и интеллектуальных систем высшего уровня. | Различные модели (жилые, коммерческие, коммунальные) отдают предпочтение многосортовые, мелкосерийные Гибкое производство. Возможность быстрой переналадки. |
| Основное внимание уделяется тестированию и валидации. | Тестирование PACK EOL Имитирует суровые условия эксплуатации автомобиля (например, вибрацию, удар) со строгими стандартами безопасности (например, прокол иглой, перезаряд). | В ходе испытаний особое внимание уделяется длительному сроку службы, эффективности системы, взаимодействию с сетью и соблюдению конкретных стандартов безопасности накопителей энергии. Испытания на большую мощность занимают больше времени. |
| Структура затрат | Высокая доля затрат на элементы питания; компания PACK фокусируется на агрессивном снижении стоимости при одновременном обеспечении безопасности. | Обеспечивает баланс между низкой стоимостью элементов и общими затратами на системную интеграцию, отдавая приоритет оптимизации затрат на системы управления батареями (BMS), терморегулирование и т.д. |
Краткое содержание
Для практического применения адаптируйте настройки в зависимости от того, предназначен ли продукт для электропитания или для хранения энергии, уделяя особое внимание параметрам процесса, выбору оборудования, стандартам тестирования и гибкости конструкции. Например, в производстве электропитания приоритет отдается скорости и легкости процессов, в то время как в производстве систем хранения энергии акцент делается на модульность для различных емкостей. Оставайтесь впереди в мировом производстве аккумуляторов, интегрируя эти знания в свои производственные процессы.