
Что такое сборочная линия контейнеров BESS?
А BESS конвейер по сборке контейнеров (сборочная линия для контейнеров с системами хранения энергии на основе аккумуляторных батарейЭто автоматизированная или полуавтоматизированная производственная линия, используемая для интеграции аккумуляторных модулей, систем управления батареями (BMS), систем контроля температуры, систем пожаротушения и электрооборудования в стандартизированные контейнеры, образуя комплектные, транспортабельные блоки хранения энергии на основе батарей (контейнеры BESS). Ее основная цель — обеспечение безопасности, надежности и стабильности систем хранения энергии за счет стандартизированного крупномасштабного производства.
Технологический процесс на сборочной линии BESS
Мы рассмотрим это на примере полуавтоматической линии сборки аккумуляторных батарей BESS компании Comwin.
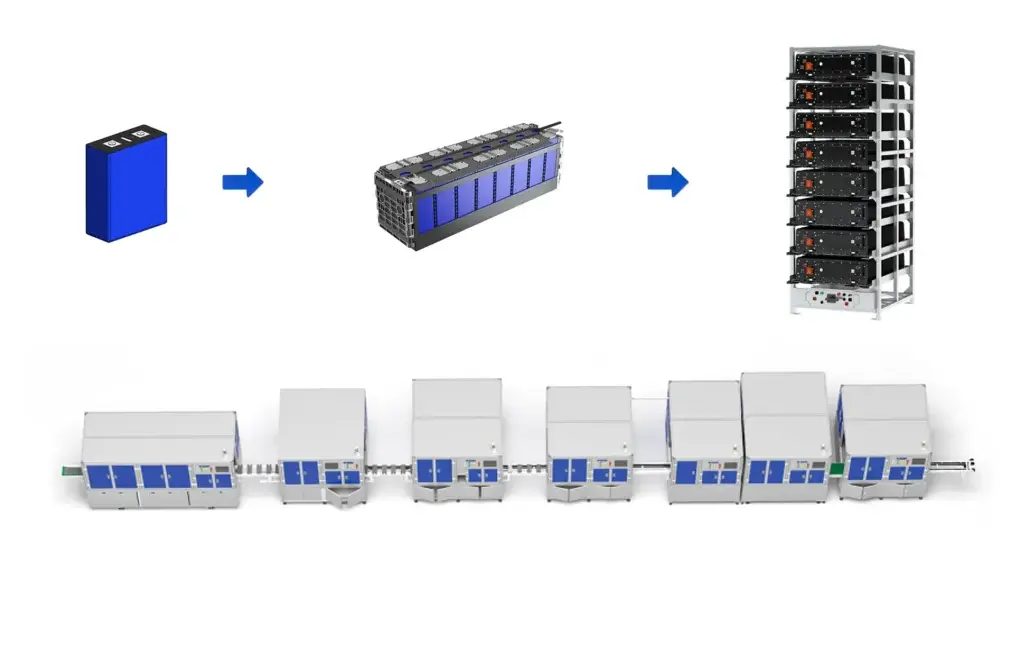
I. Процесс формирования модулей (клетки → модули)
- Загрузка ячеек (автоматическая): Клетки автоматически доставляются к началу производственной линии с помощью автоматических транспортных средств (AGV) или конвейерной ленты.
- Сканирование ячеек / Проверка OCV / Группировка и поворот (автоматически): Одновременно обеспечивает отслеживаемость элементов по QR-коду, проводит проверку напряжения в разомкнутой цепи (OCV) (отбор элементов с погрешностью напряжения не более ±5 мВ) и корректирует ориентацию элементов в соответствии с требованиями к последующему укладке в стопку.
- Нанесение клея на ячейки и перенос (автоматический): Автоматически наносит клей для фиксации ячеек, а затем перемещает их на станцию укладки с помощью конвейерной ленты.
- Загрузка в штабеле (автоматическая): Роботизированная рука автоматически выполняет укладку ячеек с погрешностью повторяемости позиционирования ≤0,5 мм.
- Руководство по установке стальной ленты (руководство): Рабочие вручную устанавливают стальные стяжки для фиксации уложенных в штабеля элементов, обеспечивая прочность конструкции.
- Обнаружение столбов / очистка (автоматическая): Автоматическое оборудование определяет положение полюсов ячейки и удаляет оксидный слой для подготовки к последующей сварке.
- Ручная установка компонентов CCS (руководство): Рабочие устанавливают систему соединения элементов (CCS) для обеспечения электрических соединений между элементами.
- Лазерная сварка жгутов CCS (автоматическая): Лазерная сварка платы жгута проводов системы CCS с прочностью сварного соединения ≥15 Н и долей сварных соединений ≥99,51 % (TP3T).
- Руководство по повторной проверке и очистке модуля (руководство): Рабочие проверяют внешний вид модуля и удаляют поверхностные загрязнения.
- Ручная сварка линий отбора проб (ручной способ): Сварка отводных линий для сбора сигналов напряжения и температуры модулей.
- Модуль тестирования на конечной стадии производства (автоматический): Автоматически выполняет итоговые испытания, включая измерение сопротивления изоляции (≥100 МОм), проверку баланса напряжения и т. д.
- Испытание линии отбора проб (зарезервировано) (ручное): Зарезервированный интерфейс для ручного тестирования, предназначенный для проверки работоспособности линии отбора проб.
- Разгрузка или упаковка модулей (вручную): Рабочие разгружают модуль для временного хранения или сразу же перемещают его в секцию PACK.
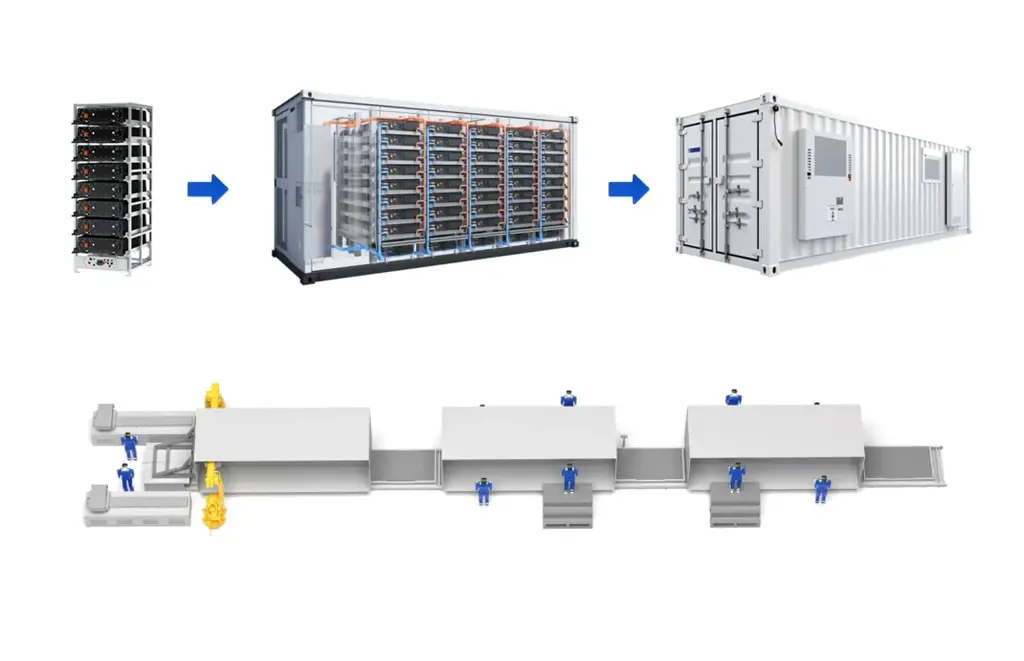
II. Процесс работы раздела PACK (модули → контейнерная система)
- Загрузка контейнеров и проверка герметичности (руководство): После того как контейнер установлен на линию, рабочие проводят испытание на герметичность (давление ≥50 кПа, выдержка в течение 5 минут без утечек).
- Предварительная установка компонентов в контейнере (руководство): Рабочие устанавливают внутри контейнера такие элементы, как направляющие рельсы и кронштейны.
- Нанесение клея на дно контейнера (автоматическое): Автоматическое оборудование наносит клей на дно тары для герметизации и фиксации модулей.
- Установка модуля в контейнер (вручную): Рабочие используют подъемное оборудование для укладки модулей в контейнер.
- Крепление модуля (руководство): Рабочие затягивают крепежные болты модуля с усилием затяжки ≥80 Н·м и погрешностью ≤±51 TP3T.
- Ммедный стержень / Установка предохранителя (руководство): Установите медные шины (с токонесущей способностью, соответствующей мощности системы) и предохранители для обеспечения безопасности цепи.
- Установка соединительной планки / жгута проводов (руководство): Подключите соединительные планки и жгуты между модулями, степень защиты которых должна быть не ниже IP65.
- BMS / Основная установка положительных и отрицательных полюсов (руководство): Установите систему управления аккумулятором (BMS) и основные положительные/отрицательные клеммы для обеспечения мониторинга системы и подачи питания.
- Тестирование PACK EOL (вручную): Специалисты проводят тестирование на системном уровне, включая циклы заряда-разряда, проверку функций защиты и более 12 пунктов, при этом показатель успешности тестирования составляет ≥98%.
- Установка чехла для контейнера (руководство): Установите крышку контейнера, чтобы завершить монтаж каркаса.
- Проверка герметичности полных контейнеров (руководство): Повторно проведите испытания на герметичность всего контейнера, чтобы убедиться в соответствии степени защиты IP65.
- Разгрузка PACK (вручную): Рабочие разгружают готовый контейнер, завершая последние этапы подготовки к отправке.
Как выбрать сборочную линию для контейнеров BESS
Руководство по выбору контейнерных линий сборки Comwin BESS
—— Комплексная концепция принятия решений: от адаптивности процессов до реализации сценариев
Основная задача при выборе конвейерной линии для сборки контейнеров BESS заключается в том, чтобы сделать эту линию “основой гибкого производства”—способной соответствовать текущим тенденциям в развитии технологии аккумуляторных элементов (таким как переход к более высокой емкости — с 314 А·ч до 628 А·ч) и поддерживать расширение сценариев использования в будущем (например, переход от коммерческих и промышленных систем хранения энергии к системам на уровне энергосистемы). В данной статье представлена практическая логика выбора, основанная на трех аспектах: адаптируемость к технологическому процессу, автоматизация и контроль качества, а также совместимость с условиями эксплуатации.
1. Адаптивность процессов: обеспечение возможности производственной линии “понимать” конструкцию ячеек и систем
Основная ценность этой производственной линии заключается в ее совместимости с современными основными технологиями при одновременном обеспечении возможности для будущих модернизаций. В отрасли сформировался технический подход “высокомощные элементы + высокая степень последовательного соединения” (например, соединение серии 104S, при котором 104 батареи соединяются последовательно). Это требует от сборочной линии наличия следующих возможностей:
- Совместимость спецификаций ячеек: Поддерживает квадратные элементы емкостью от 100 до 320 А·ч (включая основные модели, такие как 314 А·ч и 628 А·ч) и может адаптироваться к аккумуляторным батареям разных размеров благодаря быстрой переналадке (например, смена приспособлений занимает не более 2 часов).
- Охват основных процессов: Необходимо включить основные процессы, такие как сортировка ячеек (обеспечение стабильности мощности/напряжения), очистка лазера (повышение выхода сварки) и сварка шин (ключевые процессы соединения), чтобы избежать сбоев в работе системы из-за пропуска каких-либо этапов.
- Гибкая конструкция: Обеспечьте переход от “мелкосерийного производства разнообразной продукции” к “крупномасштабному серийному производству” за счет комбинирования модульных рабочих станций — например, при переходе от производства коммерческих и промышленных накопителей энергии к производству накопителей для энергосистемной инфраструктуры потребуется настроить лишь рабочую станцию сборки модулей, без необходимости перестройки всей производственной линии.
2. Автоматизация и контроль качества: обеспечение “минимального уровня безопасности” с помощью технологий
Безопасность систем аккумуляторных батарей (BESS) в значительной степени зависит от контроля качества производственного процесса, а автоматизация является ключевым средством снижения вероятности человеческих ошибок. При выборе следует обратить внимание на следующие три момента:
- Автоматизация ключевых рабочих мест: Степень автоматизации модульного участка должна превышать 70%, особенно на ключевых участках, таких как затяжка болтов (точность момента затяжки ±5%) и контроль сварки (технология адаптивной лазерной сварки), где необходимо обеспечить полную автоматизацию для предотвращения таких проблем, как ослабление соединений или холодная пайка, возникающих при ручном управлении.
- Онлайн-контроль качества: Оснастить системами визуального контроля на базе искусственного интеллекта (для выявления дефектов внешнего вида элементов) и системой итогового тестирования на конечной стадии производства (для моделирования условий заряда и разряда с целью проверки работоспособности системы), обеспечив уровень брака продукции ниже одного на миллион (1 ppm) — это строгое требование для проектов по созданию энергохранилищ, подключенных к энергосистеме.
- Цифровая прослеживаемость: Регистрировать производственные данные по каждому аккумуляторному блоку (такие как параметры сварки и результаты контроля) с помощью системы управления производством (MES) и воссоздавать производственный процесс с помощью технологии цифрового двойника, обеспечивая полную прослеживаемость на протяжении всего жизненного цикла — от отдельной ячейки до готовой системы.
3. Совместимость производственной линии с условиями эксплуатации: адаптация производственной линии к “сложным условиям”
Контейнеры BESS часто эксплуатируются в экстремальных условиях, таких как открытый воздух, прибрежные районы и высокогорье, что требует учета вопросов защиты корпуса и адаптации к окружающей среде при проектировании производственной линии:
- Конструкция и материалы коробки: Используйте высокопрочную погодостойкую сталь или алюминиевый сплав с многослойной антикоррозионной обработкой (например, покрытия, устойчивые к воздействию солевого тумана, для проектов в прибрежных районах), с уровнем защиты не ниже IP54 (пыле- и водонепроницаемость).
- Приспособляемость к температуре и перепадам температур: Поддерживает широкий диапазон температур от -40 °C до 60 °C благодаря встроенным системам терморегулирования (таким как модули жидкостного или воздушного охлаждения), что обеспечивает стабильную работу аккумулятора в условиях экстремальных температур.
- Удобство транспортировки и установки: Контейнер должен соответствовать стандартным размерам контейнеров по стандарту ISO и иметь в нижней части заранее предусмотренные отверстия для вилочного погрузчика или точки подъема, что обеспечивает быструю установку на месте — например, контейнер для аккумулирования энергии компании Kehua Data можно “подключить к сети сразу после доставки”, что сокращает время монтажа на 50%.
Логика принятия окончательного решения: ориентация на “долгосрочную ценность”
Выбор конвейера — это не разовое вложение средств, а перспективная стратегия, рассчитанная на обновление технологий и расширение рынка в течение ближайших 3–5 лет. Рекомендуется уделить особое внимание следующим двум аспектам:
- Приоритет гибкости: Если ваша компания работает в различных сегментах, таких как коммерческий сектор, сетевые и автономные системы, отдайте предпочтение производственной линии “модульной конструкции с быстрой переналадкой”, чтобы избежать необходимости ее утилизации в связи с обновлением модельного ряда.
- Уровень контроля качества: Безопасность — это залог успеха в сфере накопления энергии; даже линии по производству небольших партий должны быть оснащены системами конечного контроля и отслеживания данных — это “пропуск” на рынок высокотехнологичной продукции.
Когда производственная линия способна одновременно удовлетворить три требования — “адаптация к современным технологиям”, “совместимость с будущими модернизациями” и “обеспечение безопасности и качества”, — она превращается из простого производственного инструмента в “основополагающий актив”, способствующий росту вашего бизнеса.
Размышление: Если емкость будущих аккумуляторных элементов превысит 1000 А·ч, сможет ли ваша производственная линия адаптироваться к этим изменениям за счет локальной модернизации, а не полной реконструкции? Возможно, это самый важный вопрос, который необходимо учитывать при выборе оборудования.