
Qu'est-ce qu'une ligne d'assemblage de conteneurs BESS ?
A BESS ligne d'assemblage de conteneurs (chaîne d'assemblage de conteneurs pour systèmes de stockage d'énergie par batterieUne ligne de production automatisée ou semi-automatisée permet d'intégrer des modules de batteries, des systèmes de gestion de batteries (BMS), des systèmes de contrôle de température, des systèmes d'extinction d'incendie et des équipements électriques dans des conteneurs standardisés, formant ainsi des unités de stockage d'énergie par batteries (BESS) complètes et transportables. Son objectif principal est de garantir la sécurité, la fiabilité et la constance des systèmes de stockage d'énergie grâce à une production standardisée à grande échelle.
Flux de traitement de la ligne d'assemblage BESS
Nous expliquerons cela en prenant l'exemple de la ligne d'assemblage semi-automatique BESS de Comwin.
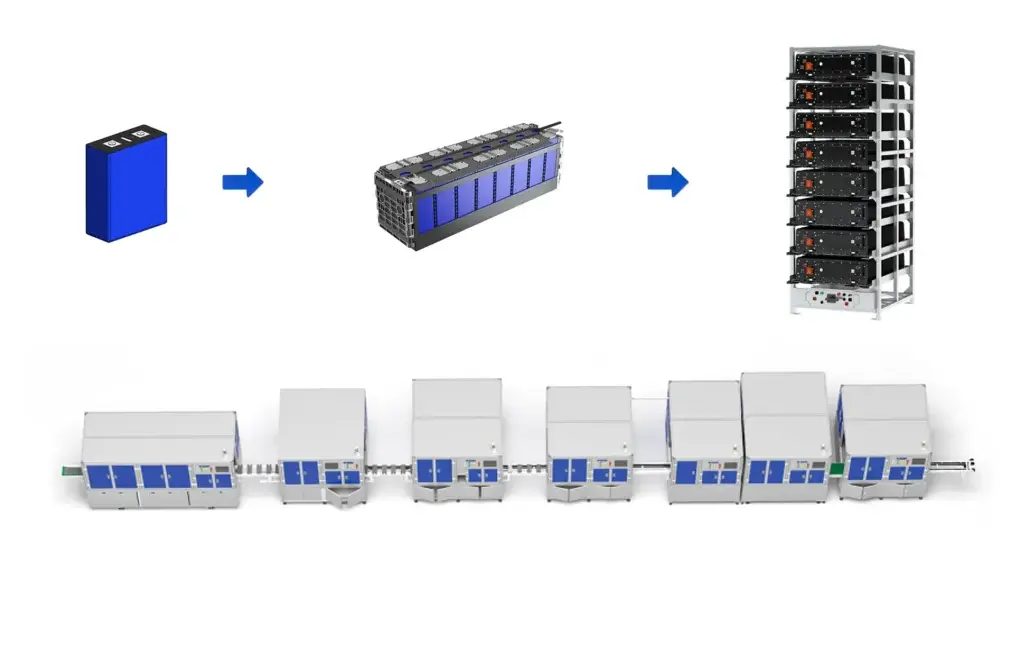
I. Processus de sectionnement des modules (cellules → modules)
- Chargement des cellules (automatique): Les cellules sont automatiquement transportées au début de la ligne de production par AGV ou par tapis roulant.
- Balayage cellulaire / Test OCV / Regroupement et retournement (automatique): Il effectue simultanément la traçabilité du code QR des cellules, le test de tension en circuit ouvert (OCV) (contrôle des cellules avec une cohérence de tension de ±5mV) et ajuste l'orientation des cellules pour répondre aux exigences d'empilage ultérieures.
- Application et transfert d'adhésifs cellulaires (automatique): Il applique automatiquement de la colle pour fixer les cellules, puis les transfère vers la station d'empilage par le biais d'une bande transporteuse.
- Chargement de l'empilage de cellules (automatique): Le bras robotisé complète automatiquement l'empilage des cellules, avec une erreur de positionnement répétée ≤0,5mm.
- Installation manuelle des bandes d'acier (manuelle): Les ouvriers installent manuellement des bandes d'acier pour fixer les cellules empilées, assurant ainsi la stabilité de la structure.
- Détection des poteaux / nettoyage (automatique): Un équipement automatique identifie les positions des pôles de la cellule et nettoie la couche d'oxyde en vue de la soudure ultérieure.
- Installation manuelle des composants CCS (manuel): Des ouvriers installent le système de connexion des cellules (CCS) pour réaliser les connexions électriques entre les cellules.
- Soudage au laser des cartes de harnais CCS (automatique): Soudage au laser de la carte du harnais CCS, avec une force de soudage ≥15N et un taux de rendement ≥99.5%.
- Module Réinspection manuelle et nettoyage (manuel): Les ouvriers inspectent l'aspect du module et éliminent les impuretés de surface.
- Échantillonnage manuel Soudage de lignes (manuel): Soudage des lignes d'échantillonnage pour la collecte des signaux de tension et de température des modules.
- Test de fin de vie du module (automatique): Complète automatiquement les tests de fin de ligne, y compris la résistance d'isolation (≥100MΩ), l'équilibrage de la tension, etc.
- Test de la ligne d'échantillonnage (réservé) (manuel): Interface de test manuel réservée pour vérifier la fonctionnalité de la ligne d'échantillonnage.
- Déchargement ou mise en boîte du module (manuel): Les ouvriers déchargent le module pour le stocker temporairement ou le transfèrent directement à la section PACK.
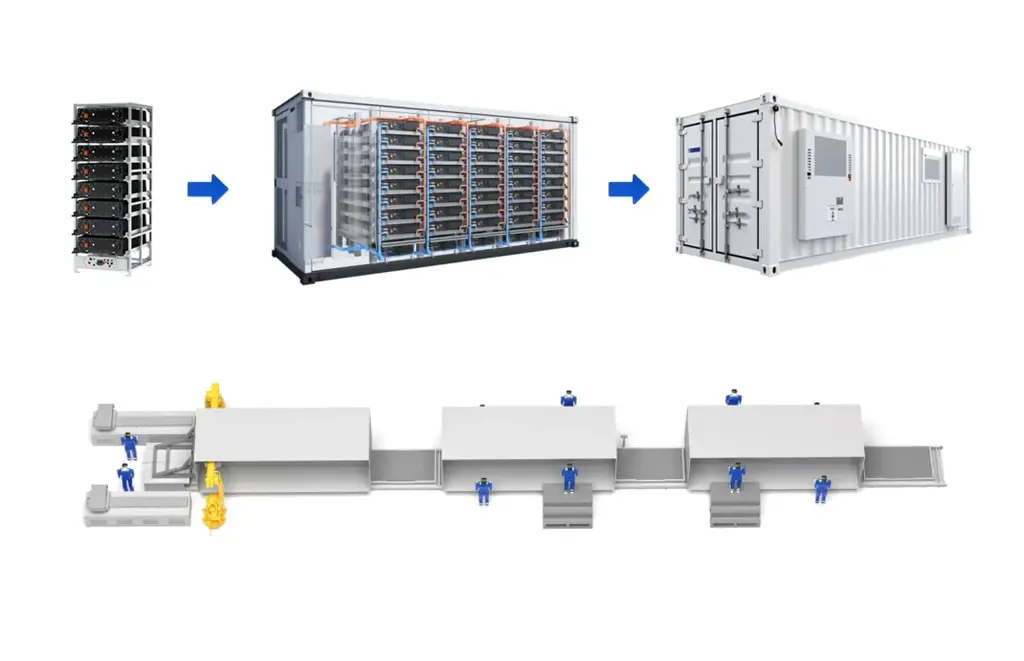
II. Processus de la section PACK (Modules → Système de conteneurs)
- Chargement des conteneurs et test d'étanchéité (manuel): Après le chargement du conteneur sur la ligne, les travailleurs effectuent un test d'étanchéité à l'air (pression ≥50kPa, maintenue pendant 5 minutes sans fuite).
- Pré-installation des composants du conteneur (manuel): Les travailleurs installent des structures internes telles que des rails de guidage et des supports dans le conteneur.
- Application de l'adhésif de fond de conteneur (automatique): Un équipement automatique applique un adhésif au fond du conteneur pour sceller et fixer les modules.
- Insertion du module dans le conteneur (manuelle): Les travailleurs utilisent un équipement de levage pour placer les modules dans le conteneur.
- Fixation du module (manuelle): Les travailleurs fixent les boulons de fixation du module, avec un couple ≥80N-m et une erreur ≤±5%.
- Installation des barres de cuivre et des fusibles (manuel): Installer des barres de cuivre (capacité de transport de courant correspondant à la puissance du système) et des fusibles pour assurer la sécurité du circuit.
- Installation de la barre de connexion / du harnais (manuel): Connecter les barres et les harnais inter-modules, avec un degré d'isolation ≥IP65.
- Installation positive et négative du BMS / Main (manuel): Installer le système de gestion de la batterie (BMS) et les bornes positives/négatives principales pour assurer la surveillance du système et la production d'énergie.
- PACK EOL Testing (manuel): Les travailleurs effectuent des tests complets au niveau du système, y compris des cycles de charge-décharge, la vérification de la fonction de protection et plus de 12 éléments, avec un taux de réussite des tests ≥98%.
- Installation du couvercle du conteneur (manuel): Installer le couvercle du conteneur pour compléter l'enceinte structurelle.
- Test d'étanchéité à l'air d'un conteneur complet (manuel): Effectuer à nouveau un test d'étanchéité à l'air sur l'ensemble du conteneur pour garantir l'indice de protection IP65.
- Déchargement du PACK (manuel): Les travailleurs déchargent le conteneur fini, achevant ainsi les dernières étapes avant la livraison.
Comment sélectionner une ligne d'assemblage de conteneurs BESS
Guide de sélection de la ligne d'assemblage de conteneurs Comwin BESS
-- Un cadre décisionnel complet, de l'adaptabilité des processus à la mise en œuvre des scénarios
La sélection d'une ligne d'assemblage de conteneurs BESS vise essentiellement à faire de la ligne de production un “support de fabrication flexible” - capable de s'adapter à l'itération actuelle de la technologie des cellules (telle que la tendance à l'augmentation de la capacité de 314Ah à 628Ah) et de prendre en charge l'expansion des scénarios futurs (tels que les mises à niveau du stockage d'énergie commercial et industriel vers le stockage au niveau du réseau électrique). Cet article vous fournira une logique de sélection exploitable à partir de trois dimensions : l'adaptabilité du processus, l'automatisation et le contrôle de la qualité, et la compatibilité avec l'environnement du scénario.
1. Adaptabilité du processus : Permettre à la chaîne de production de “comprendre” la conception des cellules et des systèmes
La valeur fondamentale de la ligne de production réside dans sa compatibilité avec les technologies courantes actuelles, tout en réservant un espace pour les mises à niveau futures. L'industrie a créé un itinéraire technique de “cellules à haute capacité + conception en série” (par exemple, la connexion en série 104S, qui relie 104 batteries en série). Pour ce faire, la chaîne de montage doit posséder les capacités suivantes :
- Spécification de la cellule Compatibilité : Il prend en charge les cellules carrées de 100 à 320 Ah (couvrant les modèles courants tels que 314 Ah et 628 Ah) et peut s'adapter à des ensembles de batteries de tailles différentes grâce à des changements rapides (par exemple, changement de gabarit en 2 heures).
- Couverture du processus de base : Il faut inclure des processus fondamentaux tels que le tri des cellules (pour assurer la cohérence capacité/tension), le nettoyage au laser (pour améliorer le rendement du soudage) et le soudage des barres omnibus (processus de connexion clés) afin d'éviter les défaillances du système dues à l'absence de processus.
- Conception flexible : Réaliser le passage entre la “production de petits lots de différents types” et la “production de masse à grande échelle” grâce à des combinaisons de postes de travail modulaires - par exemple, lors de la transition du stockage d'énergie commercial et industriel au stockage au niveau du réseau, seul le poste de travail d'assemblage des modules doit être ajusté, sans qu'il soit nécessaire de reconstruire toute la chaîne de production.
2. Automatisation et contrôle de la qualité : La technologie au service de la sécurité
La sécurité des BESS dépend du contrôle de la qualité du processus de production, et l'automatisation est le principal moyen de réduire les erreurs humaines. Lors de la sélection, il convient de se concentrer sur les trois points suivants :
- Automatisation des postes de travail clés : Le taux d'automatisation de la section des modules devrait dépasser 70%, en particulier pour les postes clés tels que le serrage des boulons (précision du couple ±5%) et la détection du soudage (technologie de soudage laser adaptative), qui doivent être entièrement automatisés afin d'éviter des problèmes tels que des connexions desserrées ou des soudures à froid causées par des opérations manuelles.
- Contrôle de qualité en ligne : Équiper de systèmes d'inspection visuelle par IA (pour identifier les défauts d'apparence des cellules) et de tests finaux EOL (pour simuler les conditions de charge et de décharge afin de vérifier les performances du système), en veillant à ce que le taux de défaut du produit soit inférieur à une partie par million (1ppm) - une exigence stricte pour les projets de stockage au niveau du réseau.
- Traçabilité numérique : Enregistrer les données de production de chaque batterie (telles que les paramètres de soudage et les résultats d'inspection) par le biais du système MES (Manufacturing Execution System) et restaurer le processus de production à l'aide de la technologie du jumeau numérique, afin d'obtenir une traçabilité complète du cycle de vie, depuis la cellule jusqu'au système.
3. Compatibilité avec l'environnement du scénario : Adapter la chaîne de production à des “conditions complexes”
Les conteneurs BESS sont souvent déployés dans des environnements extrêmes tels que l'extérieur, les zones côtières et les hautes altitudes, ce qui exige que la conception de la ligne de production prenne en compte la protection des boîtes et l'adaptabilité à l'environnement :
- Structure et matériaux de la boîte : Utiliser de l'acier ou un alliage d'aluminium à haute résistance aux intempéries, avec plusieurs couches de traitement anticorrosion (comme des revêtements résistants aux embruns salés pour les projets côtiers), avec un niveau de protection d'au moins IP54 (étanche à la poussière et à l'eau).
- Adaptabilité à la température et à la différence de température : Prend en charge une large plage de températures allant de -40℃ à 60℃ avec des systèmes de contrôle de la température préinstallés (comme des modules de refroidissement liquide/air) pour assurer un fonctionnement stable de la batterie dans des températures extrêmes.
- Facilité de transport et d'installation : La boîte doit être conforme aux dimensions standard des conteneurs ISO, avec des trous pour chariots élévateurs ou des points de levage au fond pour une installation rapide sur site - par exemple, la boîte de stockage d'énergie de Kehua Data peut “être connectée au réseau dès la livraison”, ce qui réduit le temps d'installation de 50%.
Logique de la décision finale : Ancrage sur la “valeur à long terme”.”
Le choix d'une chaîne de montage n'est pas un investissement ponctuel, mais une disposition proactive pour l'itération technologique et l'expansion du marché au cours des 3 à 5 prochaines années. Il est recommandé de donner la priorité aux deux points suivants :
- Priorité à la flexibilité : Si votre activité couvre plusieurs scénarios (commercial, réseau et hors réseau), donnez la priorité à une ligne de production “modulaire + changement rapide” afin d'éviter la mise au rebut de la ligne de production en raison des itérations de produits.
- L'étendue du contrôle de la qualité : La sécurité est la ligne de vie du stockage de l'énergie ; même les lignes de production de petits lots doivent être équipées de systèmes de test de fin de vie et de traçabilité des données - c'est le “ticket d'entrée” sur le marché haut de gamme.
Lorsqu'une ligne de production peut répondre simultanément aux trois exigences suivantes : “adaptation aux technologies actuelles”, “compatibilité avec les futures mises à niveau” et “garantie de la sécurité et de la qualité”, elle passe du statut de simple outil de production à celui d“”actif essentiel" pour la croissance de votre entreprise.
Réflexion : Si les capacités futures des cellules dépassent 1000Ah, votre ligne de production peut-elle s'adapter en procédant à des améliorations locales plutôt qu'à une reconstruction complète ? Il s'agit peut-être de la question la plus importante à prendre en compte dans le processus de sélection.