Conditionnement des dispositifs médicaux et contrôle des processus
Machines d'emballage pour dispositifs médicaux : caractéristiques, commandes et prix
Le choix des machines d'emballage pour dispositifs médicaux dépend du dispositif, des matériaux d'emballage, des exigences en matière de barrière et du processus de production. Comwin coordonne les opérations de formage, de chargement, de scellage, d'inspection et de manutention en aval conformément aux documents techniques convenus pour votre projet.
Commencez par l'appareil et ses exigences en matière d'emballage
Un sachet souple à peler, un blister médical formé par laminage et un plateau préformé nécessitent des outillages et des dispositifs de chargement différents. Si le dispositif doit être fourni à l'état stérile, il convient de définir la barrière stérile, la compatibilité avec la stérilisation et les exigences de validation avant de fixer les spécifications de la machine.
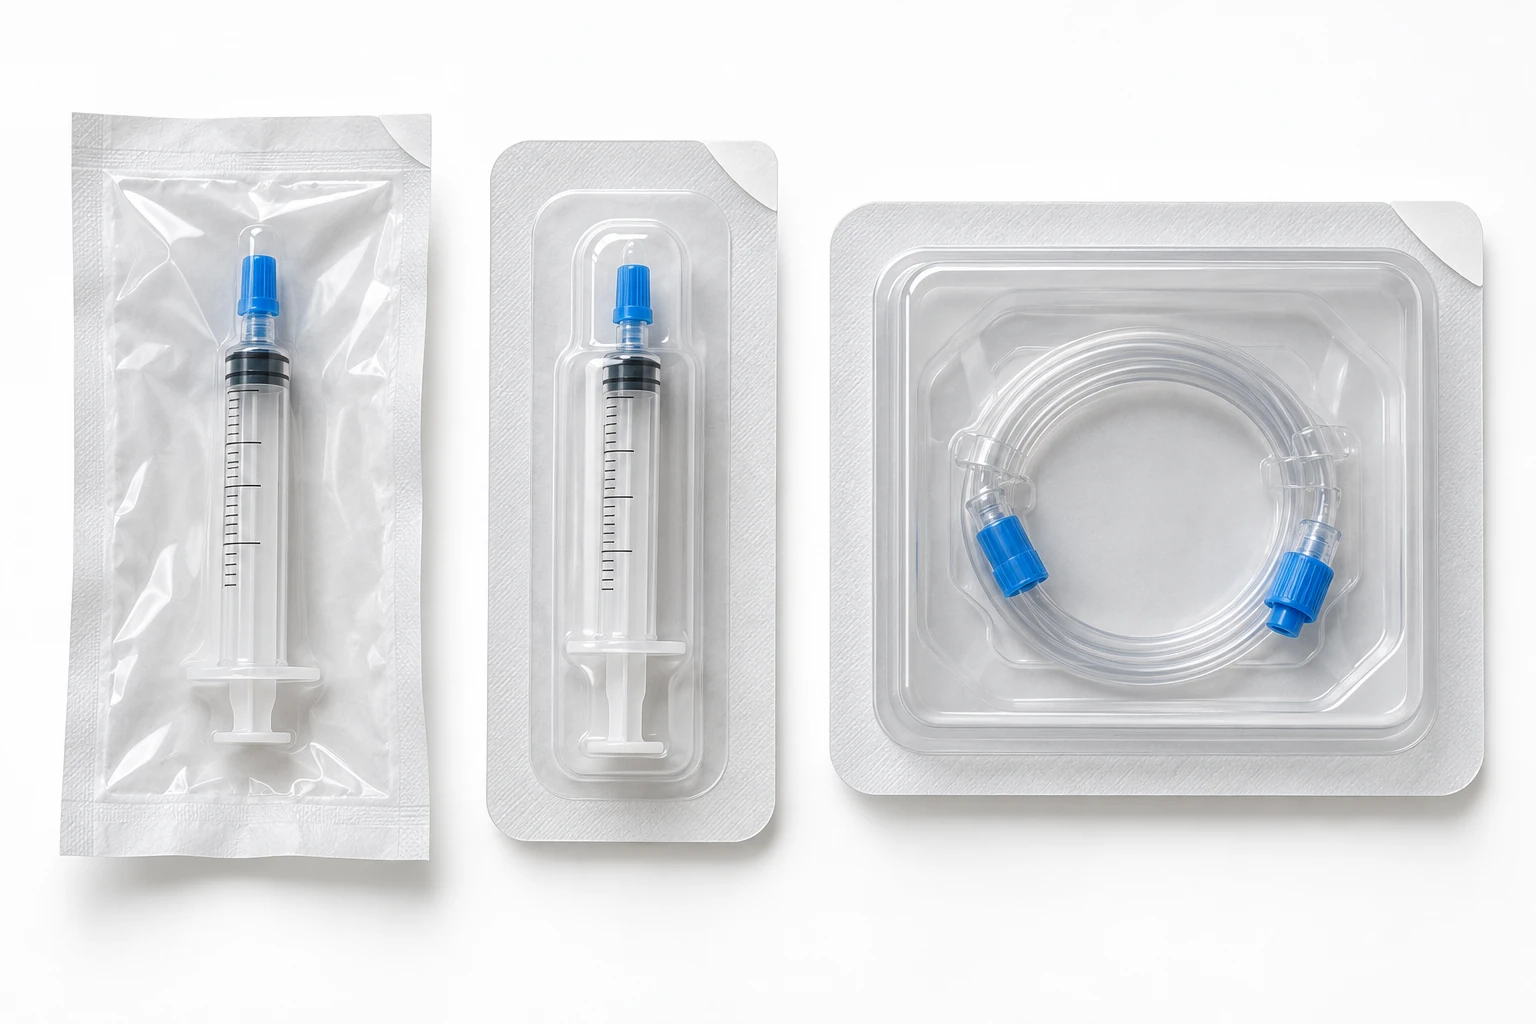
Sachets à ouvrir, cavités moulées ou barquettes préformées
Sachets pré-remplis pour peelings médicaux
Préparer la pochette → charger et positionner le dispositif → dégager la zone de scellage → procéder au scellage dans des conditions contrôlées → inspecter et consigner.
Les sachets préfabriqués peuvent convenir aux lots traités par les opérateurs. Adaptez la soudeuse, le support et la longueur de soudure à l'appareil et au matériau, en tenant compte des opérations de chargement et de positionnement dans l'évaluation du rendement.
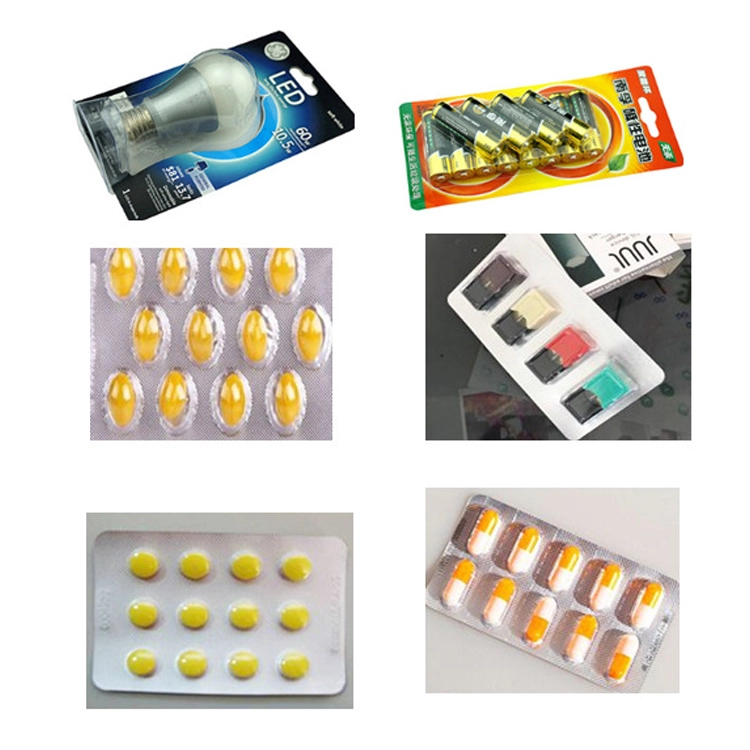
Emballages médicaux moulés sous blister ou à alvéoles souples
Formage de la bande inférieure → chargement du dispositif → mise en place de la bande du couvercle → soudure → découpe → contrôle et rejet.
Choisissez la cavité et la disposition de chargement autour du produit. Précisez le repérage des bandes, le contrôle du scellage, le jeu de découpe ainsi que les fonctions d'impression et d'inspection requises.
Barquettes rigides préformées avec couvercles pelables
Placer le produit dans le plateau préformé → charger et maintenir le produit en place → poser le couvercle → sceller → contrôler.
Un plateau préformé peut offrir un soutien adapté ou une profondeur suffisante pour un appareil. Précisez s'il s'agit de couvercles découpés à l'emporte-pièce ou alimentés en rouleau, puis vérifiez le chargement, le maintien et le déchargement des plateaux.
Vérifiez la géométrie du dispositif avant de sélectionner la cavité ou la poche.
Fournissez le dispositif fini dans toutes les tailles et configurations. Identifiez les saillies, les capuchons, les brides, les tuyaux flexibles et les pièces susceptibles de bouger pendant le transport. Déterminez l'espace nécessaire autour du produit et du dispositif de scellage. Vérifiez que la méthode de chargement permet de maintenir le dispositif à l'écart des outils de scellage et de découpe.
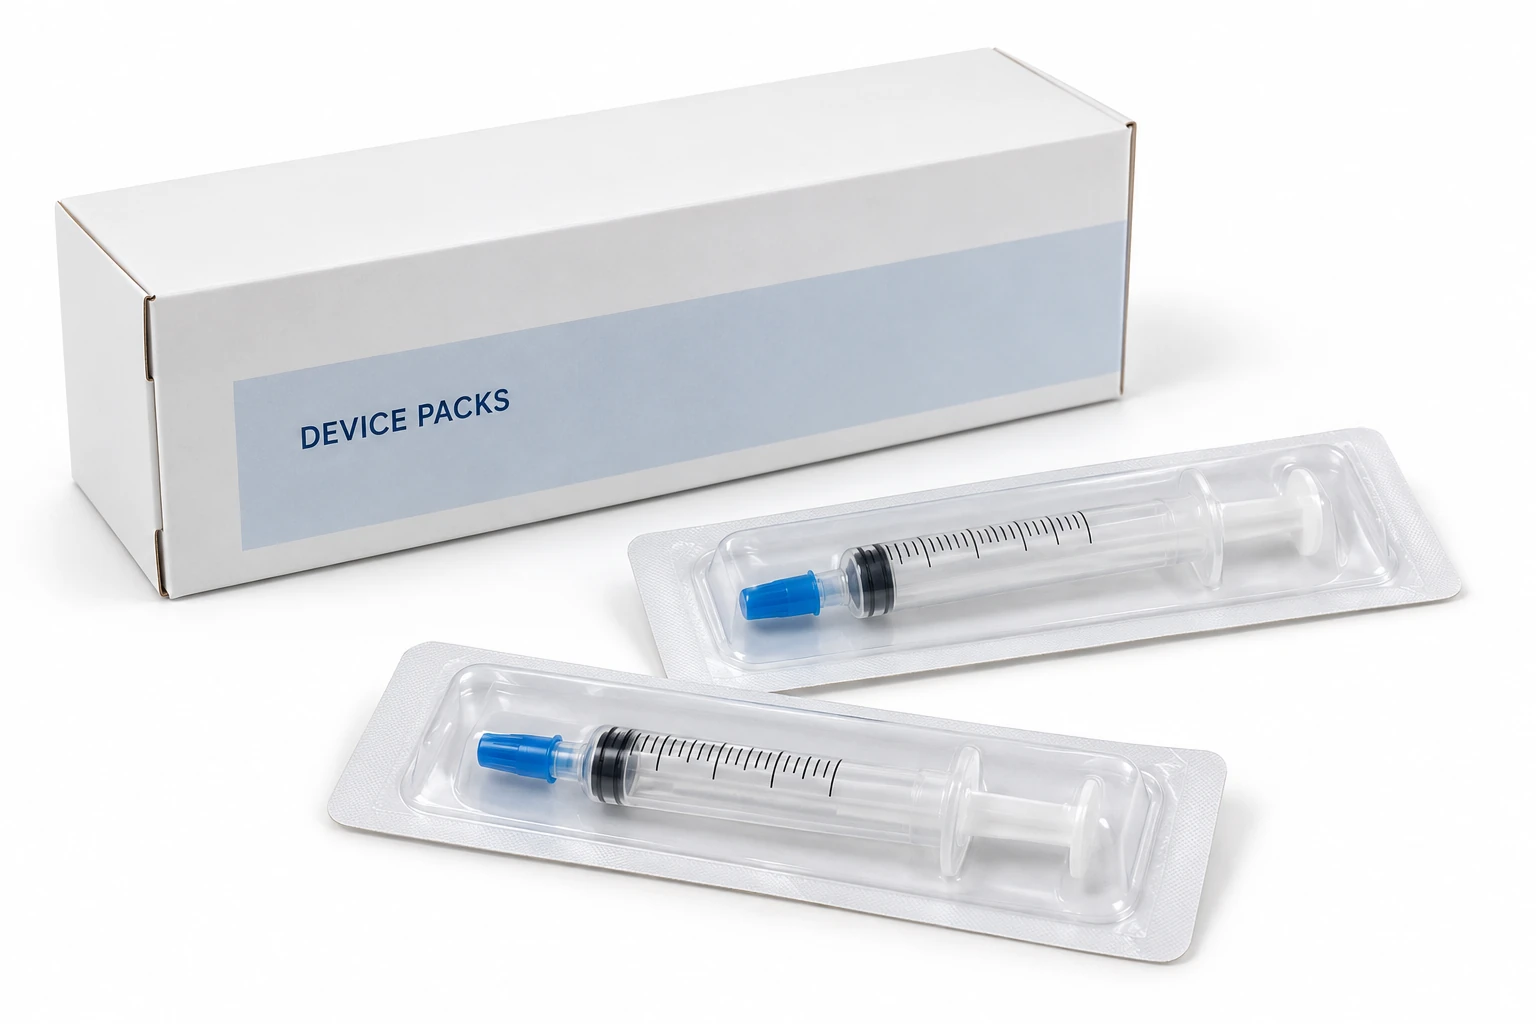
Pour une seringue jetable, incluez le corps de la seringue, le piston dans sa position réelle, l'embout de protection et toute aiguille ou dispositif de protection. Évaluez l'orientation, la tenue en place et la méthode d'ouverture de l'emballage à l'aide de ces échantillons. L'emballage d'une seringue finie vide et la manipulation d'un produit prérempli destiné à l'administration de médicaments impliquent des exigences différentes en matière de produit et de processus.
Pour les tubes ou les kits à plusieurs composants, précisez la forme en spirale, le nombre de composants et leur orientation. Utilisez des alvéoles ou un dispositif de maintien adapté si nécessaire. Une étanchéité satisfaisante ne peut pas compenser le frottement répété d'un coin du dispositif contre l'emballage.
Les produits spécifiques conditionnés sous film, tels que les préservatifs, nécessitent une évaluation distincte de l'alimentation des produits enroulés, du dosage du lubrifiant et du scellage du film. Spécifiez ces fonctions d'alimentation et de fermeture comme une application dédiée.
Adapter la barrière stérile à l'ensemble du processus
Pour les dispositifs stérilisés en fin de chaîne, l'emballage doit être adapté au procédé de stérilisation choisi et maintenir la barrière requise tout au long du stockage, jusqu'à l'ouverture prévue. Préciser la combinaison effective composée du film inférieur, du papier poreux ou du couvercle en non-tissé, du revêtement et du produit d'étanchéité. Vérifier la compatibilité avec le dispositif, l'exposition à la stérilisation et la méthode d'ouverture prévue.
ISO 11607-1 traite des matériaux, des barrières de stérilité et des systèmes d'emballage destinés aux dispositifs médicaux stérilisés en fin de chaîne. ISO 11607-2 traite de la validation des procédés de formage, de scellage et d’assemblage. Utilisez les éditions et amendements applicables dans le plan qualité du projet ; ces références ne couvrent pas l’ensemble des exigences relatives aux produits fabriqués dans des conditions aseptiques.
ISO 11607-3:2026 traite du développement des procédés d'emballage thermoscellé pour les dispositifs médicaux stérilisés en phase finale, avant la validation des procédés. Vérifiez son applicabilité au regard des exigences du projet en matière d'emballage et de validation.
Précisez la combinaison complète des matériaux, le côté à enduire et les consignes de mise en œuvre fournies par le fournisseur. Les couvercles poreux et les laminés en film imperméable remplissent des fonctions différentes. Évaluez la combinaison envisagée au regard des outils proposés pour le procédé choisi.
Pour les fournitures médicales non stériles ou les équipements médicaux volumineux, définissez les mesures de protection nécessaires contre les chocs, l'humidité ou les aléas du transport. Les emballages de protection et les cartons ont une fonction différente de celle d'une barrière stérile. Évitez de considérer tous les produits médicaux comme relevant du même type d'emballage.
Préciser séparément les mesures de contrôle, de surveillance et d'enregistrement
Énumérez les variables critiques du processus pour la technologie de formage et de scellage sélectionnée. L'offre relative à la machine doit préciser comment ces variables sont réglées, mesurées, surveillées et vérifiées, ainsi que les mesures à prendre lorsqu'une valeur sort de sa plage admissible.
| Fonction | Ce qu'il faut définir | Pièces à demander |
|---|---|---|
| Formage | Matériau, chauffage, conditions de formage, profondeur et répartition de l'épaisseur | Échantillons réels de cavités, paramètres pertinents et contrôles dimensionnels |
| Étanchéité | Température, pression de contact et durée, ou vitesse de transport pour la configuration sélectionnée | Plage de fonctionnement contrôlée, emplacements de mesure et accès pour l'étalonnage |
| Réponse en cas de défaillance | Conditions hors plage, alarmes, arrêts de la machine et gestion des rejets | Réaction constatée et identification des lots concernés |
| Recettes et archives | Droits d'accès, paramètres de format, données par lots, exportation et exigences en matière de conservation | Champs d'enregistrement convenus, exemples d'exportations et procédure de récupération ; distinction entre les valeurs mesurées et les points de consigne |
| Chargement et contrôle | Présence du produit, orientation, jeu au niveau du joint, vérification des codes et des étiquettes | Échantillons d'essai et limites documentées de chaque fonction de détection |
Pour un scelleur par impulsion, examinez les phases de chauffage et de refroidissement, le cas échéant. Pour le scellage en continu, tenez compte de la vitesse de transport et des conditions de contact. Une fonction de vide ne doit être prévue que si l'emballage et l'appareil l'exigent.
La conformité d'une conception à l'environnement des salles blanches doit être évaluée en fonction de l'environnement prévu, de la méthode de nettoyage et du tracé des réseaux techniques. L'utilisation d'acier inoxydable, la présence d'un port de données ou le certificat de qualité d'un fournisseur ne suffisent pas à eux seuls à garantir que le processus de conditionnement proprement dit est qualifié.
La résistance du joint, l'intégrité de l'emballage et l'ouverture répondent à des questions différentes
La résistance de la soudure permet d'évaluer le comportement mécanique de celle-ci dans le cadre d'un essai défini. L'intégrité de l'emballage porte sur les défaillances susceptibles de compromettre la barrière. Les contrôles d'ouverture permettent de vérifier si l'utilisateur peut accéder au dispositif et le présenter comme prévu. Pour les emballages à ouverture par pelage, définissez des critères d'acceptation tant pour la résistance de la soudure que pour le comportement d'ouverture prévu.
Inspectez l'ensemble de l'emballage, y compris les coins, les parois moulées, les joints et la zone de décollement. Des plis, des résidus de produit, un matériau de couvercle endommagé ou des dommages dus à la découpe peuvent entraîner des problèmes, même lorsque la résistance de la soudure est jugée acceptable. Un système de vision détecte les défauts inclus dans son champ d'inspection configuré et validé.
Dans son Transcription de la réunion publique sur la stérilisation des dispositifs médicaux, La FDA aborde les performances de l'emballage après stérilisation et les conditions de distribution, ainsi que la stabilité tout au long de la durée de conservation proposée. Elle fournit des exemples de méthodes d'inspection et d'essai plutôt qu'une liste unique et universelle de tests. L'équipe chargée du dispositif et de la qualité doit sélectionner les méthodes et les critères d'acceptation adaptés au système d'emballage concerné.
Convenir des responsabilités en matière de qualification et de validation
Pour une machine qualifiée de « validable », énumérez les capacités permettant de prendre en charge le processus prévu. L'étalonnage permet de confirmer les mesures ; la validation du processus de conditionnement doit quant à elle faire l'objet d'un travail distinct. Faites la distinction entre la démonstration en usine et le cycle d'acceptation, d'une part, et le processus approuvé sur site, d'autre part.
| Travail | Objectif pratique | À définir avant de passer commande |
|---|---|---|
| Assistance à l'installation et à la qualification des équipements | Répertorier la configuration installée, les utilitaires, les instruments et les fonctions requises | Plans, manuels, informations sur l'étalonnage et assistance inclus |
| Travaux sur la fenêtre d'exploitation | Évaluer les paramètres de processus pertinents et leurs limites avec les matériaux et les conditionnements spécifiés | Propriété du protocole, conditions de validation, essais et homologation |
| Qualification des performances de production | Démontrer des performances reproductibles dans les conditions de production convenues | Lots de produits/matières premières, personnel, échantillonnage, registres et responsabilité |
| Performances et stabilité du système d'emballage | Évaluer le produit final conditionné tout au long des étapes de stérilisation, de distribution et de stockage prévu | Travaux en laboratoire, programme de vieillissement, critères d'acceptation et responsable de l'homologation |
Le plan qualité peut recourir aux procédures IQ, OQ et PQ pour les activités de qualification. Énumérez précisément les livrables du fournisseur et les tâches restantes à la charge du client. Convenez de la manière dont les modifications apportées aux matériaux, au format, aux logiciels ou aux équipements seront évaluées et documentées.
Calculer la production en paquets acceptés
Pour le thermoformage, indiquez le nombre de cavités par cycle, le nombre de produits par cavité et la cadence de cycle. Le positionnement des produits, la pose du couvercle, la découpe, l'inspection et le transfert en aval peuvent limiter le rendement. Comparez le nombre d'emballages acceptés sur une série définie, en tenant compte des réapprovisionnements et des interruptions de routine.
Exemple de calcul de capacité
En supposant une cadence de 10 cycles/min avec six dispositifs emballés individuellement par cycle, le résultat théorique est de 60 paquets/min. Un système de chargement manuel ne fournissant que 45 dispositifs correctement positionnés/min limite le rendement à 45 paquets/min, sans compter les pertes supplémentaires. Ces chiffres illustrent le calcul et ne constituent pas une estimation de Comwin.
Prix des équipements d'emballage médical
Ces montants en dollars américains permettent de comparer rapidement certains équipements neufs fournis par la Chine, à savoir un appareil fini et un ensemble de matériel et de formats convenus. Veuillez énumérer les modalités de chargement, les commandes, les informations d'étalonnage, les registres et les documents techniques inclus dans chaque offre.
| Champ d'application | Indemnité de planification | Limite à confirmer |
|---|---|---|
| Scellanteuse à poche de table sélectionnée avec fonction de surveillance | US$3 000 à 12 000 | Pochette proprement dite, chargement manuel, contrôle du scellage et registres requis |
| Soudureuse rotative pour sachets à usage médical (modèle sélectionné) | US$4 000 à 15 000 | Compatibilité des matériaux, surveillance, transport et documentation |
| Scellage semi-automatique de barquettes préformées (modèle sélectionné) | US$15 000 à 40 000 | Un outil pour plateau/couvercle, chargement par l'opérateur et fonctions de commande répertoriées |
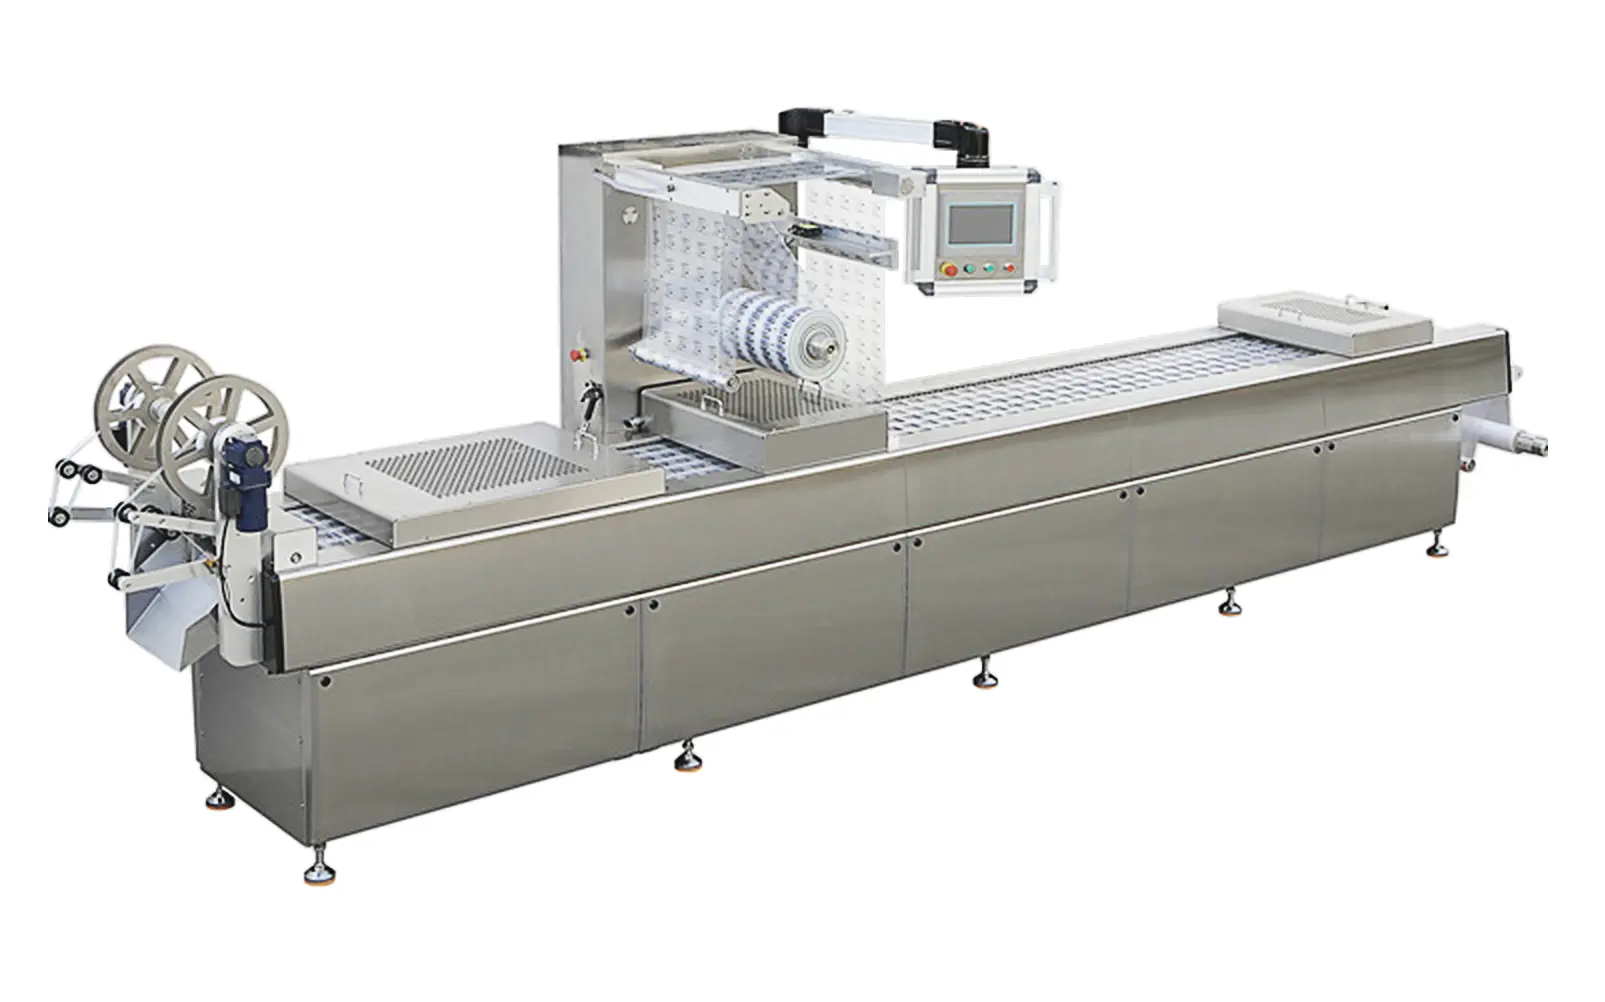
| Thermoformeuse à bobine sélectionnée, configurée pour l'emballage du dispositif convenu | US$60 000 à 180 000 | Un format de formage/scellage, chargement manuel ou assisté, et commandes/documentation spécifiées |
Il s'agit de budgets prévisionnels soumis à devis, et non de moyennes de marché vérifiées. Les grands formats, les systèmes d'alimentation complexes, les outils supplémentaires, les exigences en matière d'inspection ou de données peuvent entraîner des coûts supérieurs aux fourchettes indiquées.
Sauf mention contraire, ne sont pas inclus : la construction et la qualification des salles blanches, les équipements et services de stérilisation, la validation de la stérilité des produits, les dossiers réglementaires, les programmes complets d'évaluation des performances d'emballage et de vieillissement, les services liés aux sites de production, le fret, les taxes et l'installation à l'étranger. Veuillez demander des devis séparés pour les formats supplémentaires et l'assistance à la validation.
Ajouter un emballage secondaire autour du paquet scellé
Lorsqu'un carton est nécessaire, définir le nombre d'emballages, l'insert ou la notice, l'orientation, les contrôles de code et la protection contre l'écrasement ou la perforation. S'assurer que le chargement dans le carton n'endommage pas l'emballage primaire. Le budget prévu pour une encartonneuse de vente au détail sélectionnée peut se situer entre 25 000 et 80 000 US$ ; le périmètre d’alimentation et d’inspection doit être précisé.
Préparer des échantillons d'appareils et convenir des contrôles d'essai
Veuillez fournir des appareils représentatifs, les plans d'emballage, les spécifications des matériaux et des échantillons. Précisez, le cas échéant, le mode de stérilisation prévu, les exigences relatives à la barrière et à l'emballage de protection, la méthode d'ouverture, le rendement, la gamme de formats et l'environnement de production. Indiquez qui est chargé d'approuver la conception de l'emballage et le plan de validation.
Conserver les lots depuis le démarrage, pendant le fonctionnement en régime stable, lors du réapprovisionnement, des arrêts et des changements de production. Consigner les réglages pertinents, la position du produit, les contrôles des joints et des cavités, les rejets, les effectifs et les opérations de rattrapage. Se mettre d’accord sur les difficultés d’inspection et sur l’étendue des tests ultérieurs sur les dispositifs conditionnés finaux.
Discutez de votre pack d'appareils avec Comwin
Comwin coordonne les équipements sélectionnés, les interfaces et les documents techniques convenus en fonction de votre appareil, de votre conditionnement et de votre production. Des essais gratuits d'échantillons et des visites d'usine sont proposés. Veuillez nous communiquer vos exigences concernant l'appareil et l'emballage pour une proposition de configuration.