Une machine d'emballage de bandelettes de comprimés place les comprimés ou les gélules entre deux bandes thermosoudables, soude autour de chaque dose, puis découpe le matériau en bandelettes finies. Choisissez le chargeur, les outils de scellage et la disposition des bandes en fonction de votre produit et du rendement souhaité.
Comwin développe des solutions d'emballage pour comprimés et gélules, allant d'une simple machine d'emballage à une ligne de production coordonnée. Nous adaptons les étapes d'alimentation, de scellage, d'inspection et de manutention en aval à votre produit, à votre usine et à votre plan de croissance.
Guide des prix : Pour vous y prendre à l'avance, prévoyez US$20 000–45 000 pour une machine à découpe automatique classique, US$35 000–75 000 pour des opérations d'alimentation et d'inspection plus exigeantes, ou US$70 000–150 000 pour une machine à bandes reliée à un système d'encartonnage de base. Il s'agit d'estimations de planification sous réserve, et non de devis. Voir ce que comprend chaque budget.
Quelle configuration d'emballage en bandes de comprimés convient le mieux à votre produit ?
Veuillez nous envoyer un échantillon de votre produit, le plan de la bande finie et le rendement journalier requis. Si la configuration de l'emballage n'est pas encore définie, nous pouvons vous proposer une disposition adaptée à la machine. Les configurations de production suivantes constituent de bons points de départ.
| Votre produit et son emballage final | Équipement recommandé | Pourquoi cette configuration est-elle adaptée ? |
|---|---|---|
| Comprimés classiques présentés sous forme de plaquettes à usage répété | Emballage automatique de plaquettes de comprimés avec des voies d'alimentation spécifiques au produit, des outils de scellage adaptés et le motif de découpe/perforation requis. | L'alimentation coordonnée et le scellage de la bande permettent une production en série. Le nombre de pistes et la longueur de la bande sont déterminés en fonction de la configuration de dosage et de l'objectif de rendement. |
| Gélules, comprimés oblongs ou produits fragiles | Une machine d'emballage de gélules en bandes ou de comprimés en bandes, équipée d'un dispositif d'alimentation et dont les jeux ont été testés pour le produit ; inspection et rejet si nécessaire. | L'orientation, l'épaisseur du produit et le contact lors du transfert peuvent déterminer si les doses atteignent correctement la zone de scellage. Un entraînement plus rapide ne suffit pas à lui seul à résoudre les problèmes d'alimentation. |
| Bandes finies regroupées dans des cartons destinés à la vente au détail | Emballage en bandes associé au comptage/à l'empilage, au transfert et à un encartonneuse pour le commerce de détail, avec la gestion des dépliants conformément aux spécifications. | Utilisez cette méthode lorsque le regroupement des paquets ou la mise en carton constituent le goulot d'étranglement. Dimensionnez le convoyeur de transfert et l'encartonneuse en fonction du nombre de bandes par carton. |
| La conception d'un emballage nécessite des cavités individuelles formées à froid | Un procédé de fabrication de blisters par formage à froid plutôt que par soudure de bandes. | Le pack principal requis est différent. Consultez le résumé Comparaison entre les bandelettes et les blisters avant de choisir le matériel. |
Nous utilisons vos échantillons pour déterminer si le dispositif d'alimentation, le système d'étanchéité et les pièces de rechange sont adaptés à l'application. Vous n'avez pas besoin de décider à l'avance des modifications à apporter à la machine.
Résolvez le problème d'empilement de bandes en choisissant la bonne configuration
| Problème à résoudre | Configuration ou action recommandée | En quoi cela aide-t-il ? Que faut-il vérifier ? |
|---|---|---|
| Comprimés cassés, capsules coincées ou doses retenues par le joint d'étanchéité | Des convoyeurs adaptés à chaque produit, un transfert en douceur et une alimentation synchronisée vers les outils de scellage. | Prévoyez un espace suffisant autour du produit et évitez toute chute incontrôlée. Effectuez des essais sur des échantillons représentatifs et vérifiez l'absence de casse et de coincement à vitesse normale ainsi qu'après les redémarrages. |
| Joints défectueux, plis ou joints encrassés par des résidus de produit | Des bandes enduites compatibles, un guidage et une tension stables des bandes, des conditions de scellage contrôlées et une gestion adéquate de la poussière. | Ces éléments concernent l'interface matériau/procédé. Vérifiez la qualité du scellage et l'intégrité de l'emballage sur les bandes réelles ; la description d'une feuille en elle-même ne suffit pas à déterminer la durée de conservation. |
| Doses manquantes, impressions illisibles ou découpes mal placées | Détection de présence et de dosage adaptée, repérage d'impression/marquage et inspection avec rejet confirmé. | Précisez quel défaut doit être détecté et à quel endroit. Testez les cas de dose manquante, de codage et de rejet ; ne partez pas du principe que toutes les fonctionnalités sont incluses dans une machine de base. |
| Les changements fréquents de format ou la lenteur du regroupement des cartons réduisent le rendement par équipe | Documenter les pièces modifiées et les réglages reproductibles ; ajouter le comptage et l'empilage des bandes ainsi que la mise en carton lorsque la manutention en aval limite la production. | Comparez le temps écoulé entre le début du nettoyage et l'obtention de la première bande conforme, ainsi que le nombre de cartons acceptés. Testez la capacité de reprise en cas d'arrêt d'un équipement en amont ou en aval. |
Applications d'emballage en bandes de comprimés et de gélules
| Situation de la production | Paquet prêt à l'emploi | Configuration recommandée | Informations permettant de déterminer la taille adaptée |
|---|---|---|---|
| Lot après lot de comprimés oraux enrobés | Bandes imprimées indiquant le nombre de doses spécifié | Alimentation automatique des comprimés, scellage et découpe de la bande en position. | Dimensions des comprimés, comportement de l'enrobage, doses par bande, répétition de l'impression et produit fini conforme. |
| Gélules rigides nécessitant une orientation contrôlée | Bandes de gélules présentant un espace libre suffisant entre les produits | Outils de remplissage et de scellage spécifiques aux capsules, avec contrôle de la présence du produit lorsque cela est spécifié. | Taille de la capsule, orientation, jeu, dommages liés à la manutention et disposition des déchirures/coupures. |
| Tablettes fragiles dont les références changent fréquemment | Petits tirages dans plusieurs formats de bandes | Une manipulation plus douce des produits et des changements de format faciles à réaliser et reproductibles. | Les casse survenues pendant les essais, la taille des lots, les exigences en matière de nettoyage et les pièces remplacées pour chaque référence. |
| Emballages destinés à la vente au détail contenant plusieurs bandelettes et une notice | Nombre de bandes dans un carton fermé | Emballage en bandes, comptage/empilage, transfert et mise en cartons. | Nombre de plaquettes par carton, dimensions du carton, caractéristiques de la notice et cadence de production continue. |
Exemple : gélules vendues en plaquettes de dix doses
Nous commençons par les dimensions des gélules et le schéma d'un emballage de dix doses. L'orientation d'alimentation, le tracé de la ligne et l'espace autour de chaque capsule déterminent les outils de scellage. Si cinq bandes sont placées dans un carton, les équipements en aval doivent compter cinq bandes conformes, les transférer sans perdre le regroupement et se coordonner avec le chargement du carton. Cet exemple définit les nombres d'unités par emballage nécessaires pour dimensionner le système de transfert et l'encartonneuse.
Exemple : comprimés fragiles fabriqués en petites séries
Dans ce contexte, un acheminement en douceur et des opérations de nettoyage et de changement de format reproductibles peuvent s'avérer plus importantes que la vitesse de fonctionnement maximale. Comparez le temps nécessaire pour obtenir la première bande acceptable après un changement de format, ainsi que le nombre de casses observées au cours d'un cycle de production représentatif. L'encartonnage automatique s'avère utile lorsque le regroupement manuel ne parvient pas à suivre le rythme de production requis pour obtenir un rendement commercialisable.
Prix des machines d'emballage de comprimés en bandes et budgets des lignes de production
Utilisez les fourchettes suivantes pour définir une provision initiale pour le matériel. Elles s'appliquent aux projets courants de comprimés et gélules à usage oral provenant de Chine, avec un format à une bande et une configuration de base de l'usine. Les budgets correspondant aux trois formats de bandes se recoupent, car les exigences en matière de configuration et de production varient.
| Périmètre de l'équipement | Budget, en dollars américains | Portée de cette allocation |
|---|---|---|
| Machine automatique classique pour la fabrication de bandes de comprimés/gélules | 1TP4 20 000–45 000 Estimation budgétaire | Alimentation standard des produits, soudure à deux bandes, découpe, commandes de base et un jeu d'outils de formatage. L'offre doit préciser les fonctions de marquage, de protection et les contrôles éventuels inclus. |
| Machine à bandes dotée d'un système d'alimentation et d'inspection amélioré | $ 35 000–75 000 Estimation budgétaire | Prise en charge de l'alimentation spécifique au produit, de certaines fonctions d'asservissement/de commande et de fonctions de détection/rejet définies. Il s'agit de postes de devis et non d'une garantie que toutes les options sont incluses. |
| Emballage en bandes associé à un système de mise en cartons automatique de base | $ 70 000 – 150 000 Estimation de planification combinée | Machine à bandes principale, transfert/regroupement et coordination de base de l'encartonnage. La machine à bandes est déjà incluse ; les lignes plus complexes peuvent dépasser cette gamme. |
| Ajout d'une encartonneuse automatique pour la vente au détail au système d'emballage primaire existant | 1TP4 25 000–80 000 Référence budgétaire Comwin | Indemnité pour matériel de conditionnement en petits cartons. Préciser l'empilage des bandes, la manutention des dépliants et les interfaces. L'emballage dans des caisses d'expédition constitue une opération distincte. |
| Machine d'emballage sous film en continu (en option) pour un sachet extérieur | $ 5 000 – 25 000 Référence budgétaire Comwin | Envelopper les conditionnements primaires déjà scellés, lorsque les spécifications du conditionnement l'exigent. Il ne s'agit pas de la machine à conditionner les plaquettes de comprimés. |
Base budgétaire : Les fourchettes de prix sont des estimations de planification assistées par IA, révisées le 5 octobre 2026 ; il ne s'agit ni de moyennes de marché vérifiées ni de devis Comwin. Les références concernant les encartonneuses et les emballeuses sous film proviennent du tableau budgétaire de Comwin daté du 4 septembre 2026. Veuillez confirmer les fonctions sélectionnées dans le devis détaillé. L'estimation exclut les frais de transport, les taxes et droits d'importation, les frais d'installation et de déplacement à l'étranger, les formats supplémentaires, les consommables ainsi que les exigences étendues en matière de validation et de traçabilité. Les projets impliquant des vitesses élevées ou des produits complexes nécessitent une étude de configuration distincte. Vérifiez que l’outillage, le marquage, l’inspection, la formation, les pièces de rechange et la documentation sont bien inclus, et comparez les devis sur la même base EXW, FOB ou CIF.
Pour contrôler les investissements : Commencez par définir le format de produit/bande requis, budgétisez explicitement les pièces supplémentaires liées au format et automatisez le goulot d'étranglement identifié. N'ajoutez pas de coût distinct pour la machine à bandes à une enveloppe budgétaire combinée qui l'inclut déjà.
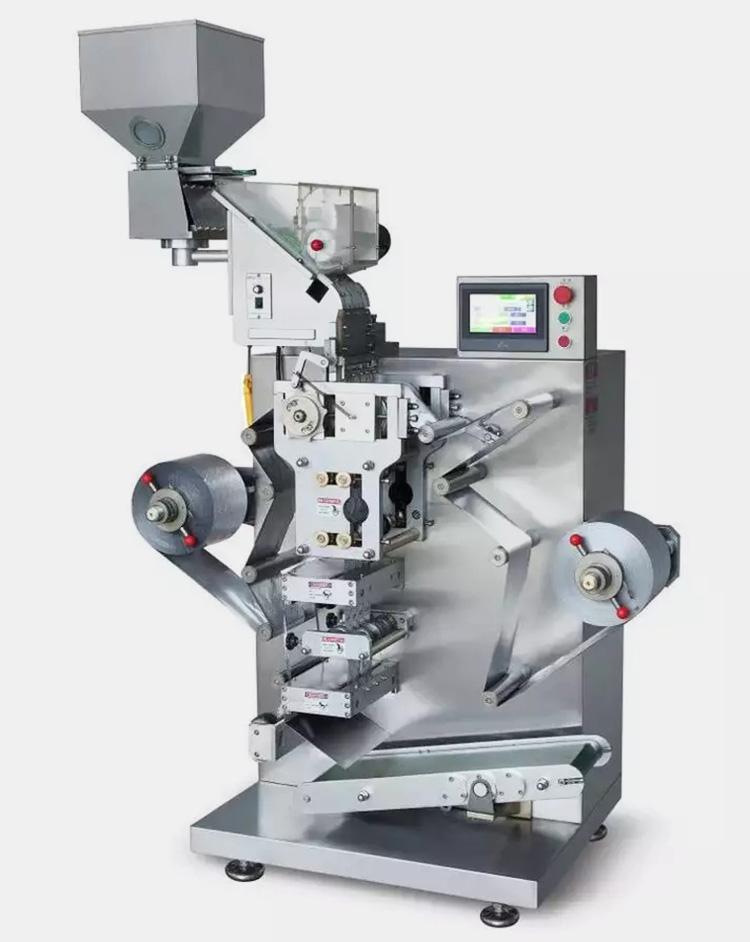
Fonctionnement d'une machine d'emballage de comprimés en bandelettes
- Alimenter et orienter le produit. Un système d'alimentation adapté distribue les comprimés ou les gélules en respectant l'espacement requis.
- Guidez les deux bandes. Les matériaux thermoscellables passent dans le circuit de la bande ; les supports imprimés doivent présenter un repérage adapté à la répétition du motif sur l'emballage.
- Sceller autour des doses. Des outils adaptés et des conditions de scellage contrôlées permettent de refermer les bandes autour de chaque dose, en laissant un jeu suffisant pour tenir compte de sa forme et de son épaisseur.
- Marquez, perforer et découpez conformément aux instructions. Réalisez le nombre de bandes requis et la disposition des découpes. L'emplacement du marquage et l'ordre d'inspection suivent la configuration de la machine.
- Contrôler et décharger les bandes acceptées. La détection et le rejet sont définis pour les défauts concernés. Transfert vers les postes de collecte, de regroupement, de suremballage ou de mise en carton, selon les besoins.
La configuration des machines varie. Demandez le schéma du processus proposé et identifiez à quel moment chaque défaut requis est contrôlé. Une machine de soudure de bandes doit coordonner l'alimentation en produits, le positionnement de la bande, la soudure à chaud et la découpe — il ne s'agit pas simplement de souder deux films vides.
Adaptez le motif de la feuille d'emballage et du scellage au produit
Les systèmes à bandes peuvent utiliser des laminés à base d'aluminium compatibles ou d'autres bandes thermoscellables spécifiées, en fonction de l'équipement et de l'emballage choisis. Vérifiez les deux surfaces de scellage, les épaisseurs des matériaux, la répétition d'impression et la barrière requise pour le produit. Ne considérez pas la mention “ feuille d'aluminium ” comme une spécification complète du matériau.
Pour les comprimés sensibles à l'humidité, vérifiez la barrière constituée par le matériau et testez l'emballage fini conformément aux exigences de protection du produit. Pour les gélules de grande taille ou épaisses, prévoyez un espace suffisant autour des outils de scellage. Les perforations et les bords découpés doivent permettre l'ouverture prévue sans interférer avec la zone scellée contenant la dose.
Intégrez des échantillons représentatifs de produits et de bandes imprimées à l'essai. Vérifiez le positionnement du produit, l'état des soudures, l'alignement entre l'impression et la découpe, la configuration lors du changement de bobine et le comportement au redémarrage. Les allégations relatives à la stabilité ou à la durée de conservation du produit nécessitent des preuves appropriées allant au-delà de l'essai en machine.
Quantité par dose, par bande et par boîte
Un chiffre de cadence exprimé en comprimés par minute ne peut pas être comparé directement au nombre de bandelettes par minute. Notez le nombre de doses par bandelette et le nombre de bandelettes par boîte avant de comparer les offres.
Exemple de planification concret : Pour livrer 360 000 doses acceptées en six heures de production, il faut 1 000 doses acceptées par minute. À raison de dix doses par bande, cela correspond à 100 bandes acceptées par minute. À raison de cinq bandes par carton, la manutention en aval doit traiter 20 cartons acceptés par minute pour tenir compte des rejets ou des interruptions en aval.
Il s'agit d'un exemple de dimensionnement, et non d'une évaluation des performances d'une machine Comwin. Les heures productives ne tiennent pas compte des opérations de nettoyage et des changements de série planifiés ; il convient de comptabiliser séparément les rejets et les interruptions afin de ne pas comptabiliser deux fois la même perte. Précisez le rendement horaire souhaité par équipe, puis testez la configuration choisie avec votre produit et vos bandes.
Comparaison entre le travail manuel, le conditionnement automatique en bandes et une ligne intégrée
| Modèle de production | Travail sur les machines et travail des opérateurs | Mise en service et entretien | Résultats à comparer |
|---|---|---|---|
| Essais ou petits lots | Un dispositif de scellage adapté aux essais ou aux petits volumes, permettant le chargement manuel du produit ou le transfert des emballages, selon les besoins. | Des outils faciles à utiliser, des réglages reproductibles et un nettoyage pratique. Une soudeuse manuelle seule ne permet pas nécessairement d'alimenter, de positionner ou de découper la bande finie. | Une qualité constante des emballages et un rendement par lot satisfaisant. |
| Production en série de bandes | Alimentation, scellage et découpe automatiques des produits ; les opérateurs se chargent de réapprovisionner les produits/bandes et de gérer les incidents. | Prévoir le nettoyage des chargeurs, la mise en place des pièces de format et le réglage de la première bande conforme dans la planification des équipes. | Nombre de bandelettes acceptées par minute et doses par équipe avec les consommables utilisés. |
| Bandes conditionnées dans des cartons destinés à la vente au détail | Regroupement et mise en carton automatiques si nécessaire ; les opérateurs réapprovisionnent les cartons et les notices et gèrent la ligne. | Coordonner les paramètres de format, les signaux d'arrêt, l'accumulation et le redémarrage entre les machines. | Nombre de cartons acceptés par minute, compte tenu du nombre de bandes par carton spécifié. |
Ajouter un suremballage et une mise en carton pour répondre à une exigence d'emballage spécifique
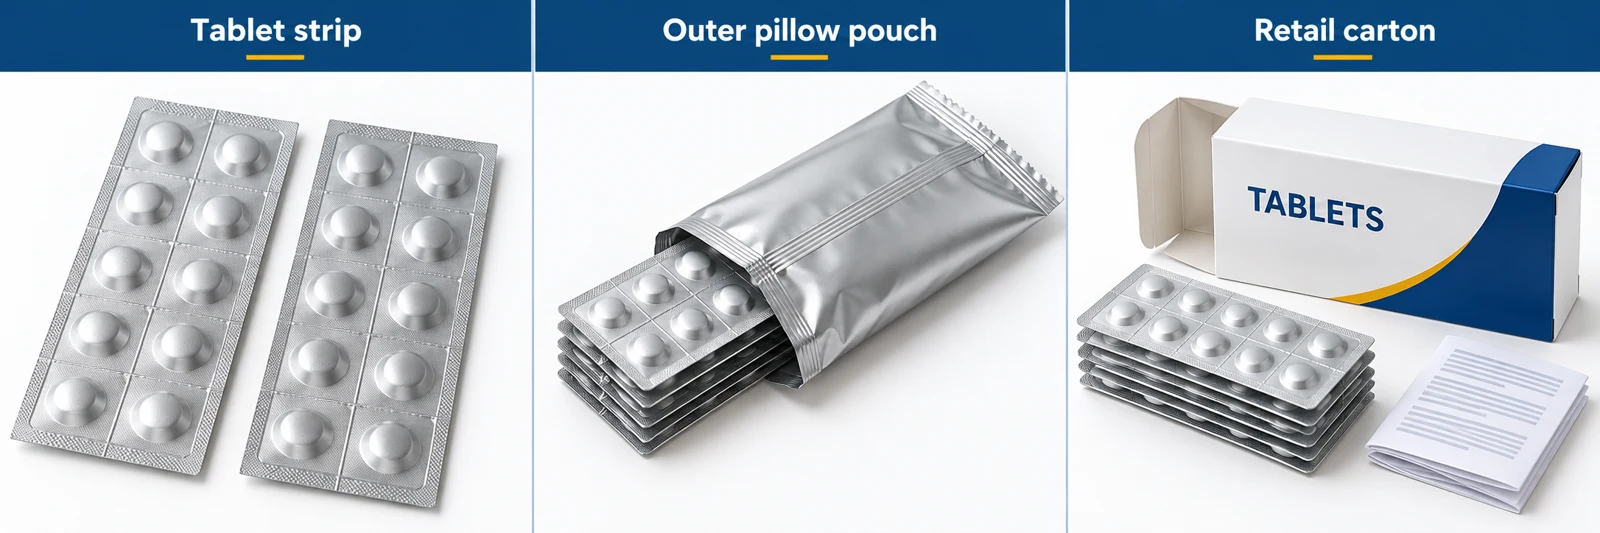
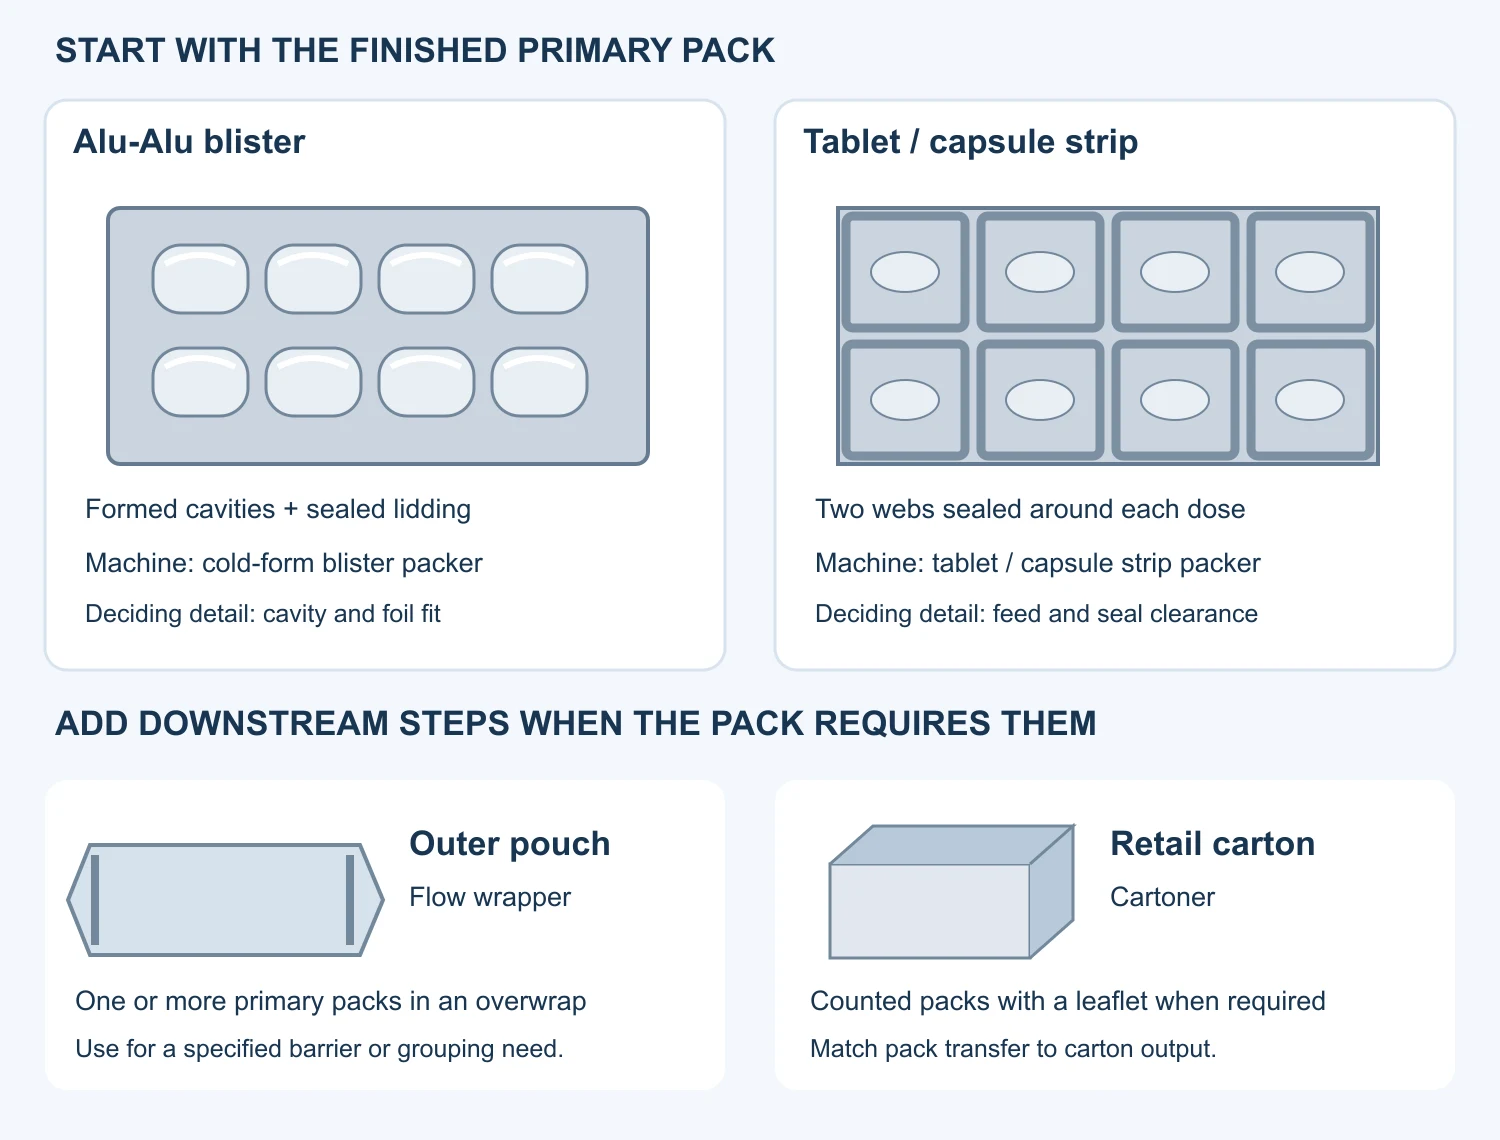
Les bandelettes finies peuvent être déchargées pour être collectées. Utilisez une emballeuse en continu si les spécifications de l'emballage final prévoient un sachet extérieur autour d'une ou plusieurs bandelettes. Utilisez une encartonneuse lorsque les bandelettes doivent être comptées et placées dans des boîtes destinées à la vente au détail, accompagnées d'une notice si nécessaire. L'emballage dans des caisses d'expédition intervient ensuite lorsque cette opération fait partie du projet.
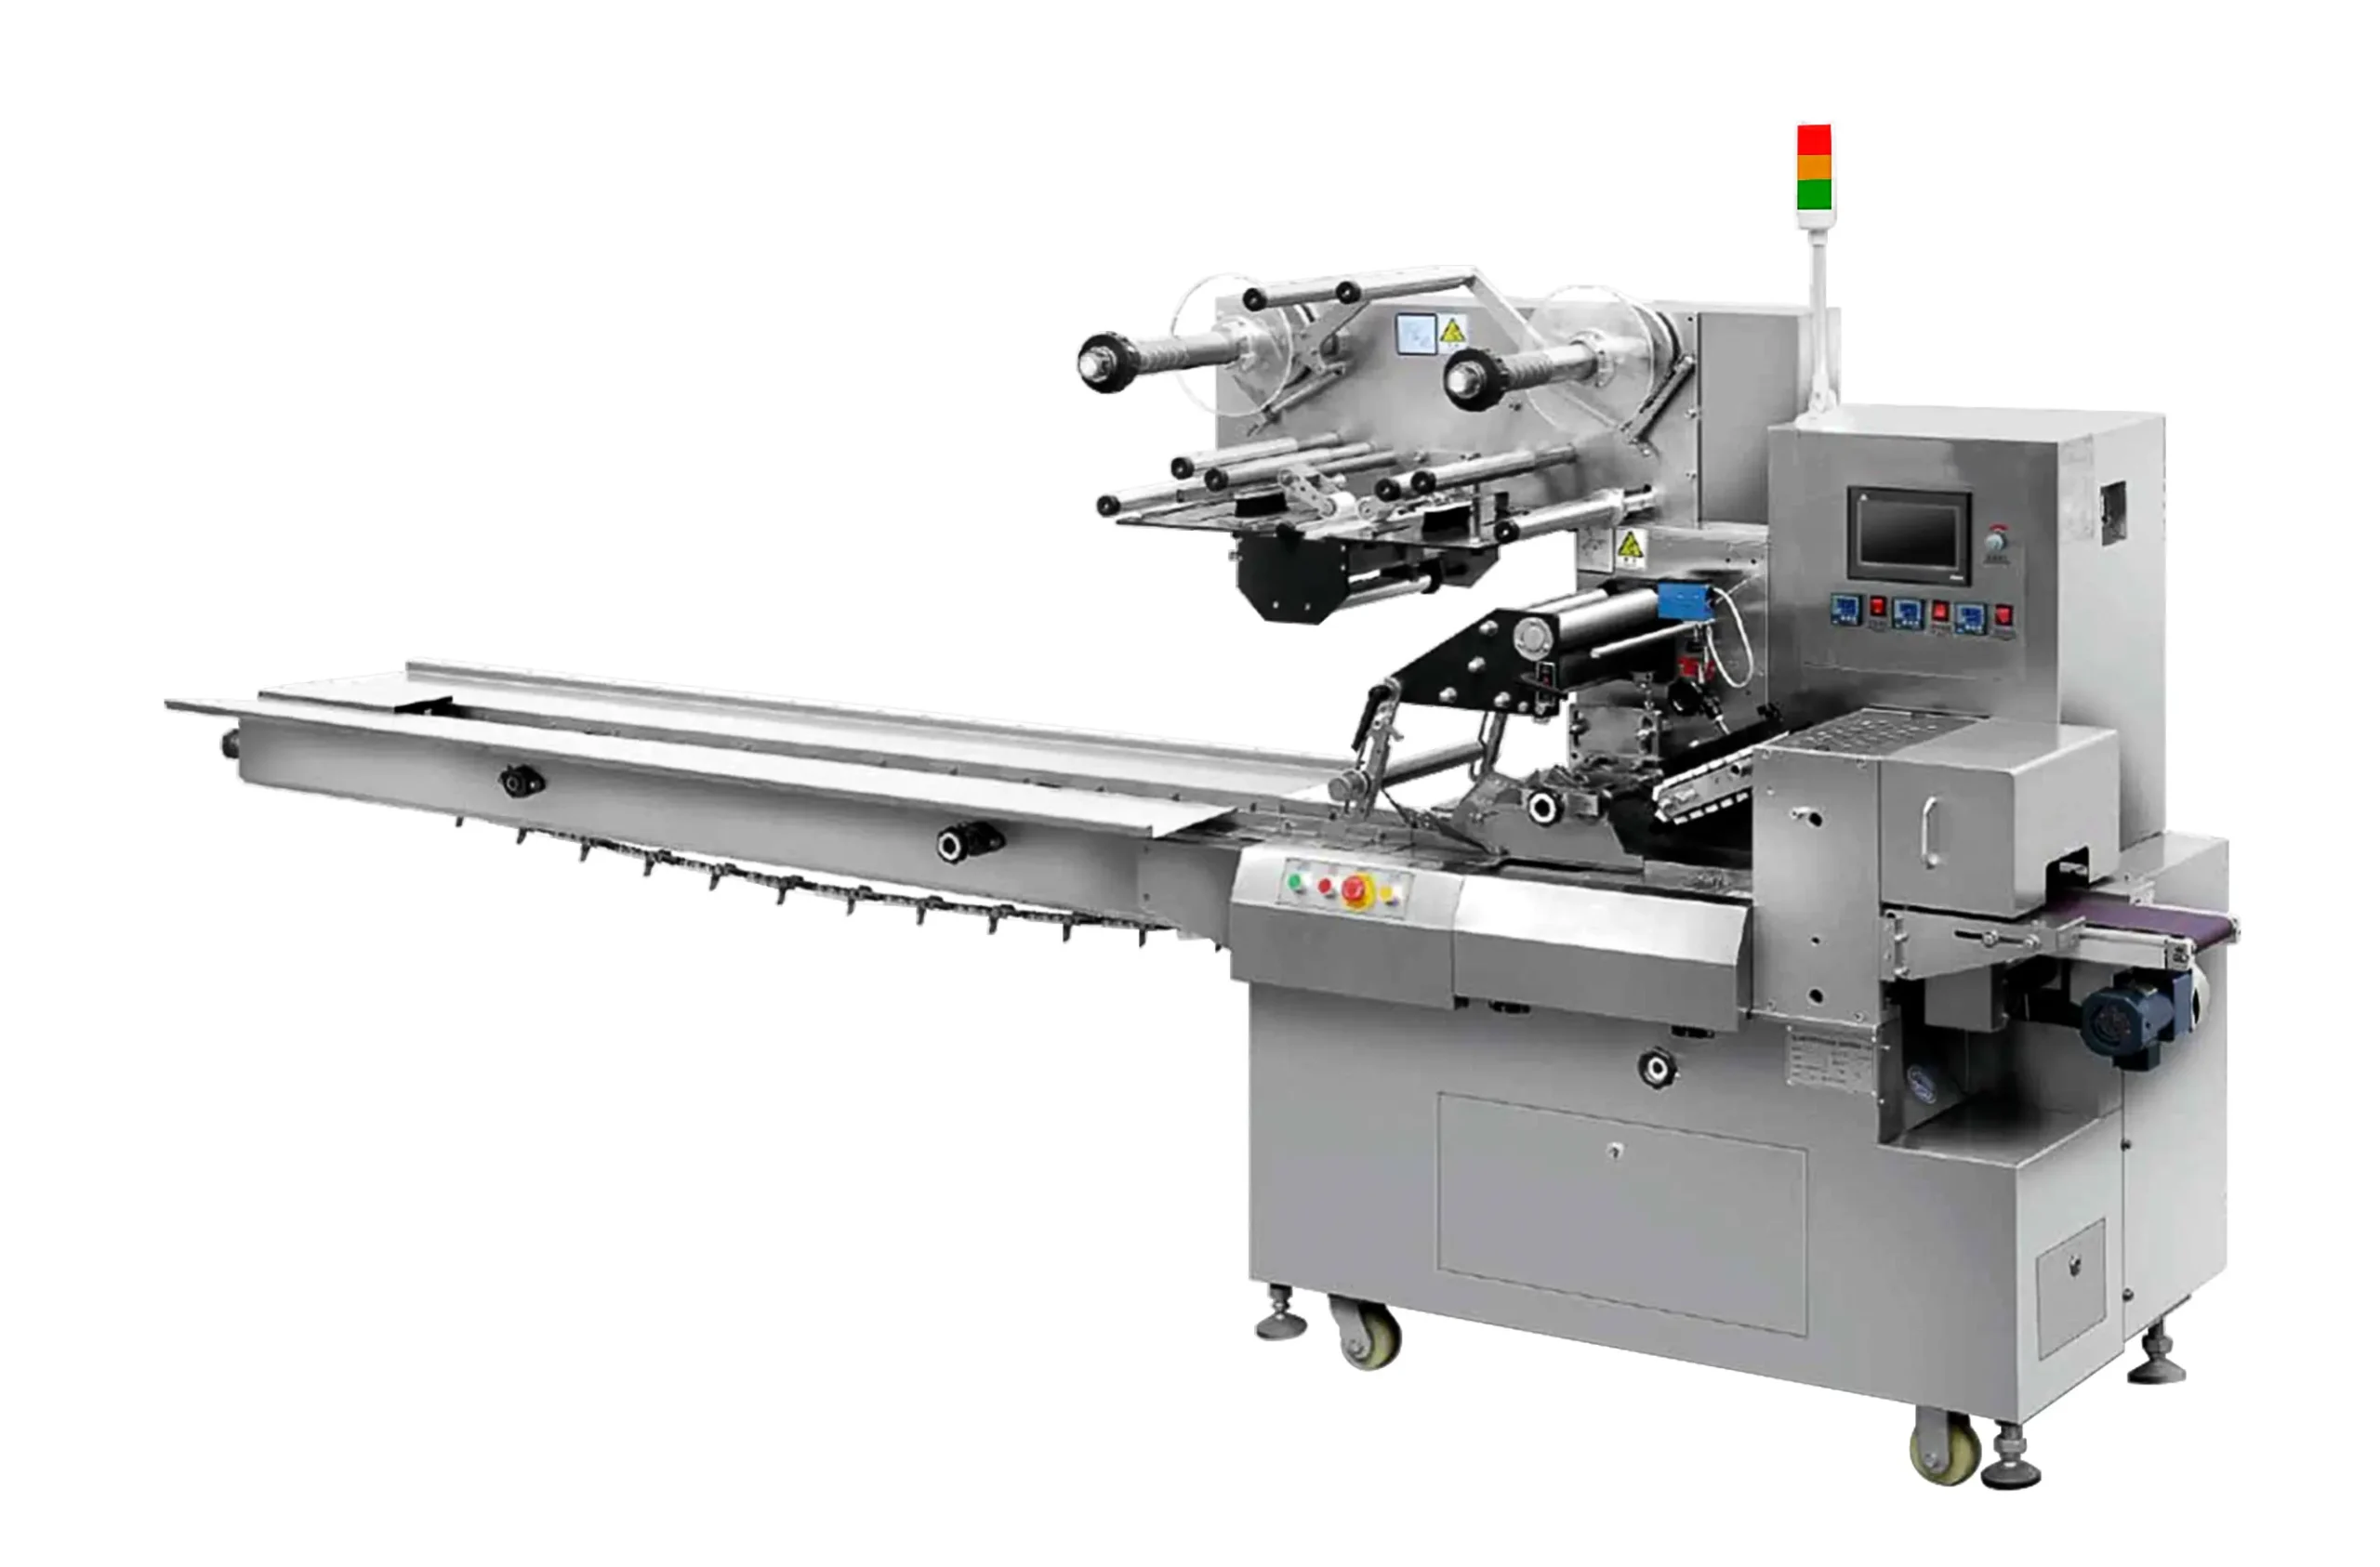
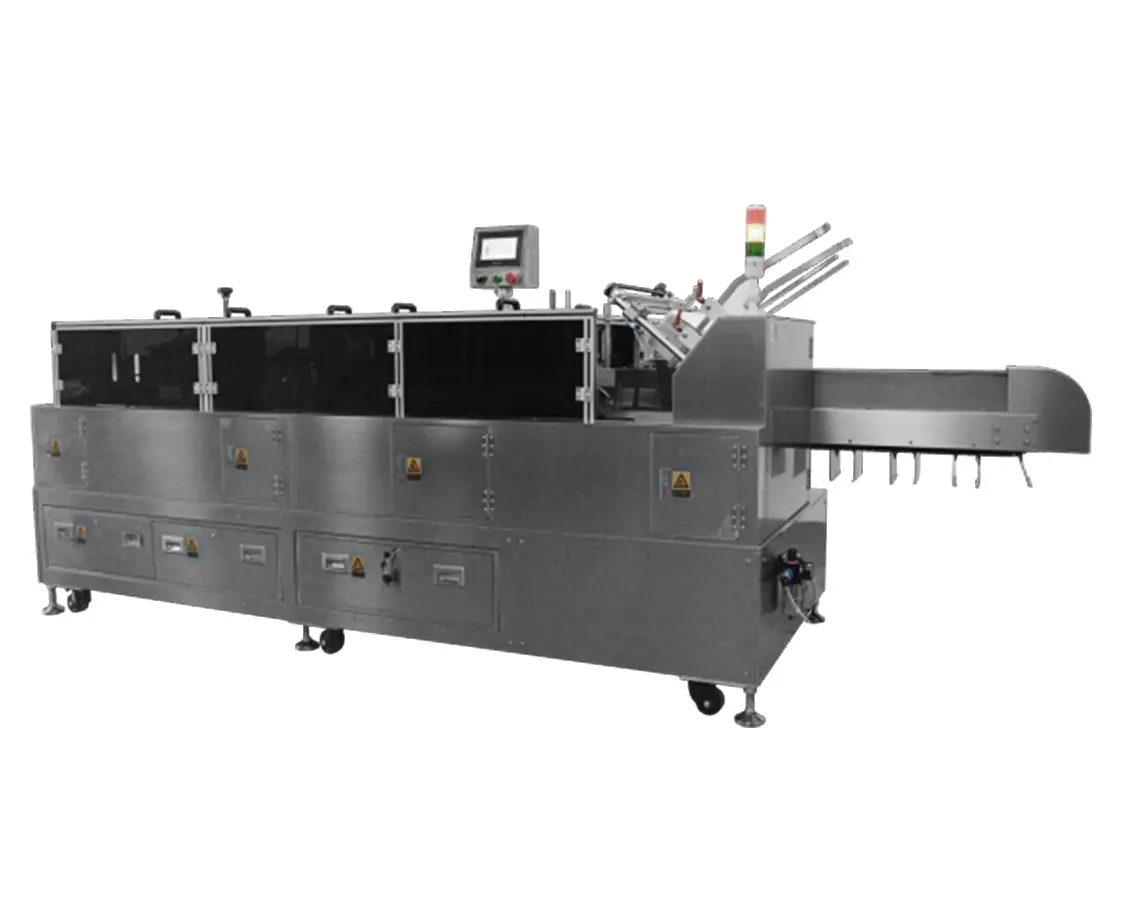
La conception de la ligne doit préciser comment les bandes sont comptées, accumulées et transférées, ainsi que ce qui se passe en cas d'arrêt d'une machine. Adaptez ces interfaces au nombre réel de cartons ; un convoyeur à lui seul ne suffit pas à équilibrer le débit.
Comparer le coût par emballage fini conforme
Comparez les surfaces web utilisées par bande, telles qu'indiquées sur le schéma de l'emballage, en incluant les marges de soudure, les chutes de découpe et les déchets de démarrage. Ajoutez les coûts de main-d'œuvre, d'énergie, d'entretien et les coûts d'équipement imputés sur la même période, puis divisez le tout par le nombre d'emballages vendables acceptables. Utilisez la même unité de mesure : une bande et un carton contenant plusieurs bandes sont des produits différents.
Pour les lots de petite taille, le nettoyage, les changements de format et les rejets au démarrage peuvent peser lourd dans la balance. Pour les séries plus longues, la production acceptée en continu et le rendement en matière première prennent davantage d'importance. Vérifiez si le regroupement en aval limite la production avant d'investir dans une augmentation de la vitesse de la machine principale.
Dans quels cas une machine à blisters est-elle la solution la plus adaptée ?
Optez pour le conditionnement sous blister si la présentation de votre produit nécessite des alvéoles formées séparément et scellées par un matériau de recouvrement. Le conditionnement en bande scelle le produit entre deux bandes ; un blister « Alu-Alu » nécessite une capacité de formage à froid et un outillage spécifique. Les deux procédés peuvent utiliser un matériau à base d’aluminium ; le nom du matériau ne permet donc pas à lui seul d’identifier le procédé.
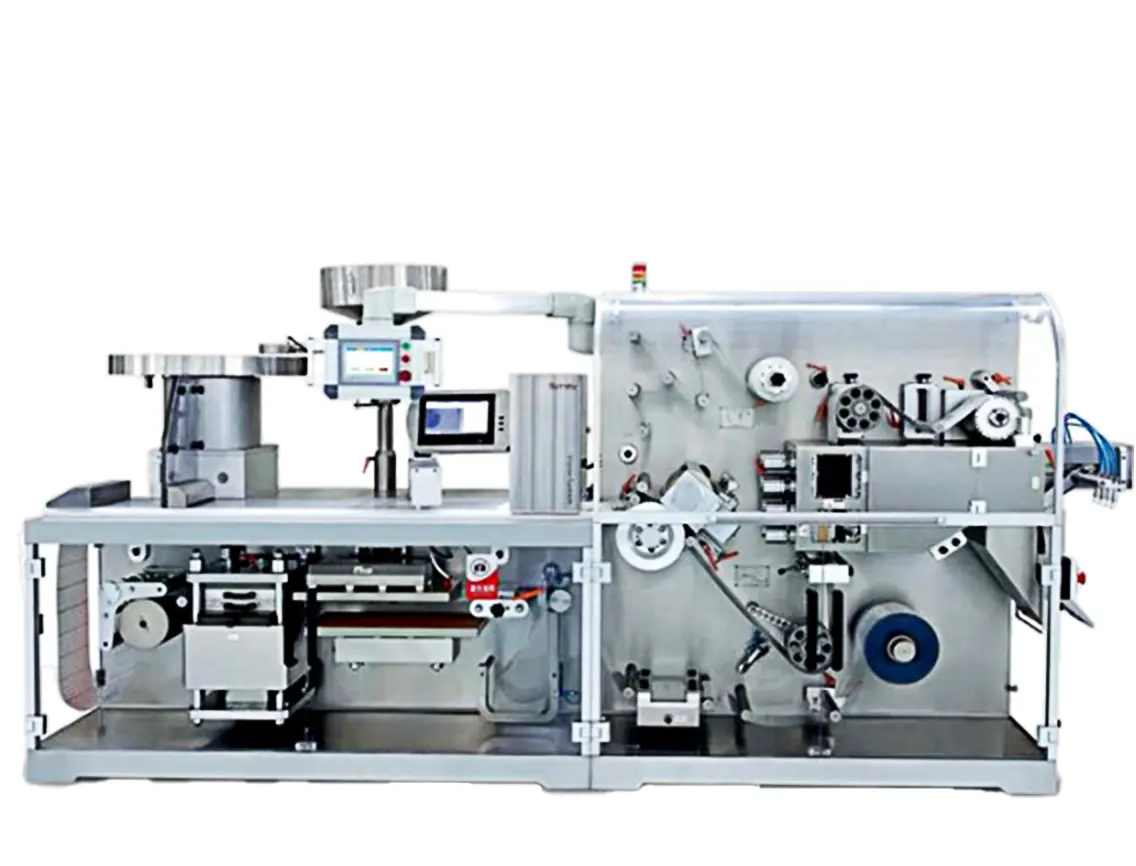
La fourchette de prix indicative fournie par Comwin pour les machines à blisters est comprise entre 20 000 et 60 000 US$ ; elle ne précise ni le prix ni les capacités d'une configuration particulière de formage à froid Alu-Alu. Consultez le processus de conditionnement sous blister si votre emballage homologué nécessite des cavités. Aucun de ces deux procédés n'est systématiquement moins coûteux ou plus protecteur pour tous les produits.
Comparez les fournisseurs pour un même projet d'emballage en bandes
| Décision | Ce que nous mettons en place pour votre projet | Comment comparer une autre offre |
|---|---|---|
| Budget et périmètre d'approvisionnement | Adapter l'alimentation en produits, les outils de formatage, les équipements d'inspection et les équipements en aval à la bande requise. | Comparez les éléments inclus et les conditions de livraison, et pas seulement le prix affiché. |
| Échelle de production | Convertir les doses quotidiennes et le nombre d'emballages en objectifs acceptés par bande ou par boîte. | Vérifiez les unités, l'état des produits, les hypothèses relatives aux équipes et les critères d'essai. |
| Modifications apportées aux produits et aux formats | Identifiez les changements de chargeurs, les outils de scellage/découpe et les tâches de configuration pour vos références. | Demandez une liste des pièces de rechange et une démonstration de la mise en service par un représentant. |
| Assistance et documentation | Convenir des consignes d'exploitation, des informations relatives à la maintenance et de la documentation relative au projet. | Vérifier le périmètre d'intervention, les modalités de formation, les pièces de rechange et les documents requis. |
| Livraison et réception | Définissez la configuration sélectionnée et effectuez un essai de réception avec votre produit et votre emballage. | Comparer les étapes clés prévues dans le contrat et les justificatifs attestant de la conformité des livrables et de la qualité des emballages. |
FAQ sur les machines d'emballage de comprimés en bandes
Combien coûte une machine automatique d'emballage de plaquettes de comprimés ?
Pour un projet standard à format unique, utilisez la fourchette US$20 000–45 000 comme estimation initiale de planification. Si les opérations d'alimentation, d'inspection ou de contrôle sont plus exigeantes, la fourchette US$35 000–75 000 peut s'avérer plus pertinente. Comparez les fonctions incluses et les exigences en matière d'essais du produit avant de considérer ces deux prix comme équivalents.
Une seule machine de conditionnement peut-elle traiter à la fois des comprimés et des gélules ?
Si la machine sélectionnée peut traiter les deux produits, il se peut que le système d'alimentation, les chenilles et les pièces de soudure/découpe doivent être modifiés. Veuillez envoyer des échantillons représentatifs ainsi que les plans d'emballage pour test d'échantillon gratuit; ces résultats servent de référence pour les éléments de configuration et de format communs. Le simple fait que les dimensions soient similaires ne suffit pas à prouver l'utilisation d'un outillage commun.
Une machine à bandelettes est-elle la même chose qu'une machine à blisters Alu-Alu ?
Non. Si l'emballage nécessite des alvéoles préformées, précisez qu'il faut une machine à blisters adaptée. Si les doses sont scellées entre deux bandes, précisez qu'il faut une machine à emballer en bandes. Utilisez le schéma de l'emballage fini pour déterminer le procédé avant de comparer les prix des équipements.
Le conditionnement manuel en bandes est-il pertinent pour les petits lots ?
Pour les essais ou les lots ponctuels, envisagez un procédé adapté aux petits volumes, à condition qu’il permette de reproduire la configuration de scellage et d’emballage requise. Si vous avez besoin d’un repérage répétitif, d’un placement contrôlé des doses et d’un rendement prévisible par équipe, évaluez les solutions d’alimentation et de scellage automatiques des bandes. Examinez l’ensemble du processus de fabrication des bandes finies, et ne vous limitez pas au prix d’achat d’une scelleuse manuelle.
À quel moment faut-il mettre en place un système de mise en cartons automatique ?
Lorsque le comptage des bandes, leur regroupement ou les limites de chargement des cartons restreignent la production commercialisable, envisagez l'utilisation d'une encartonneuse couplée. Pour cinq bandes par carton, divisez le nombre de bandes acceptées par cinq, puis tenez compte des pertes et des interruptions en aval. Si la manutention manuelle permet déjà d'atteindre l'objectif, prévoyez des améliorations au niveau du véritable goulot d'étranglement.
Ce produit convient-il aux sachets de médicaments vendus en pharmacie ?
Si vous avez besoin de doses de médicaments spécifiques à chaque patient conditionnées dans des sachets étiquetés, précisez séparément ce processus de distribution. Le conditionnement industriel en bandelettes de comprimés/gélules décrit ici est une tâche différente ; ne choisissez pas le matériel uniquement parce que les deux sont appelés « conditionnement de médicaments ».
Demandez à Comwin de vous proposer une solution d'emballage en bandes pour comprimés
Veuillez nous transmettre les informations suivantes afin que nous puissions vous proposer une solution globale comprenant le système d'alimentation, le format des bandes, le contrôle qualité et les équipements en aval :
- Produit : échantillons de comprimés/gélules, dimensions, forme et questions liées à leur manipulation.
- Bande terminée : dessin ou échantillon, nombre de doses par bandelette, spécifications relatives aux découpes ou perforations et mise en page.
- Matériaux : tant les spécifications techniques relatives au web que les dimensions des bobines et les exigences de protection applicables.
- Production : doses journalières admissibles/paquets, horaires de travail, références et schéma de lots/changements de production.
- En aval : exigences relatives au conditionnement, à l'emballage extérieur ou au carton ; nombre de bandelettes par carton et spécifications de la notice.
- Usine et livraison : espace disponible, services publics, destination, conditions commerciales et documents requis.
Comwin propose une mise en adéquation des équipements en fonction des produits, des essais gratuits sur échantillons ainsi qu'une assistance allant de la machine individuelle aux lignes de production coordonnées. Nous pouvons organiser des inspections en usine et convenir des modalités de formation et d'assistance pour le périmètre sélectionné.
Envoyez-nous vos spécifications concernant vos produits et vos emballages en bandes pour recevoir une proposition concernant l'étendue de l'équipement, le plan de format/modification des pièces et un devis détaillé.