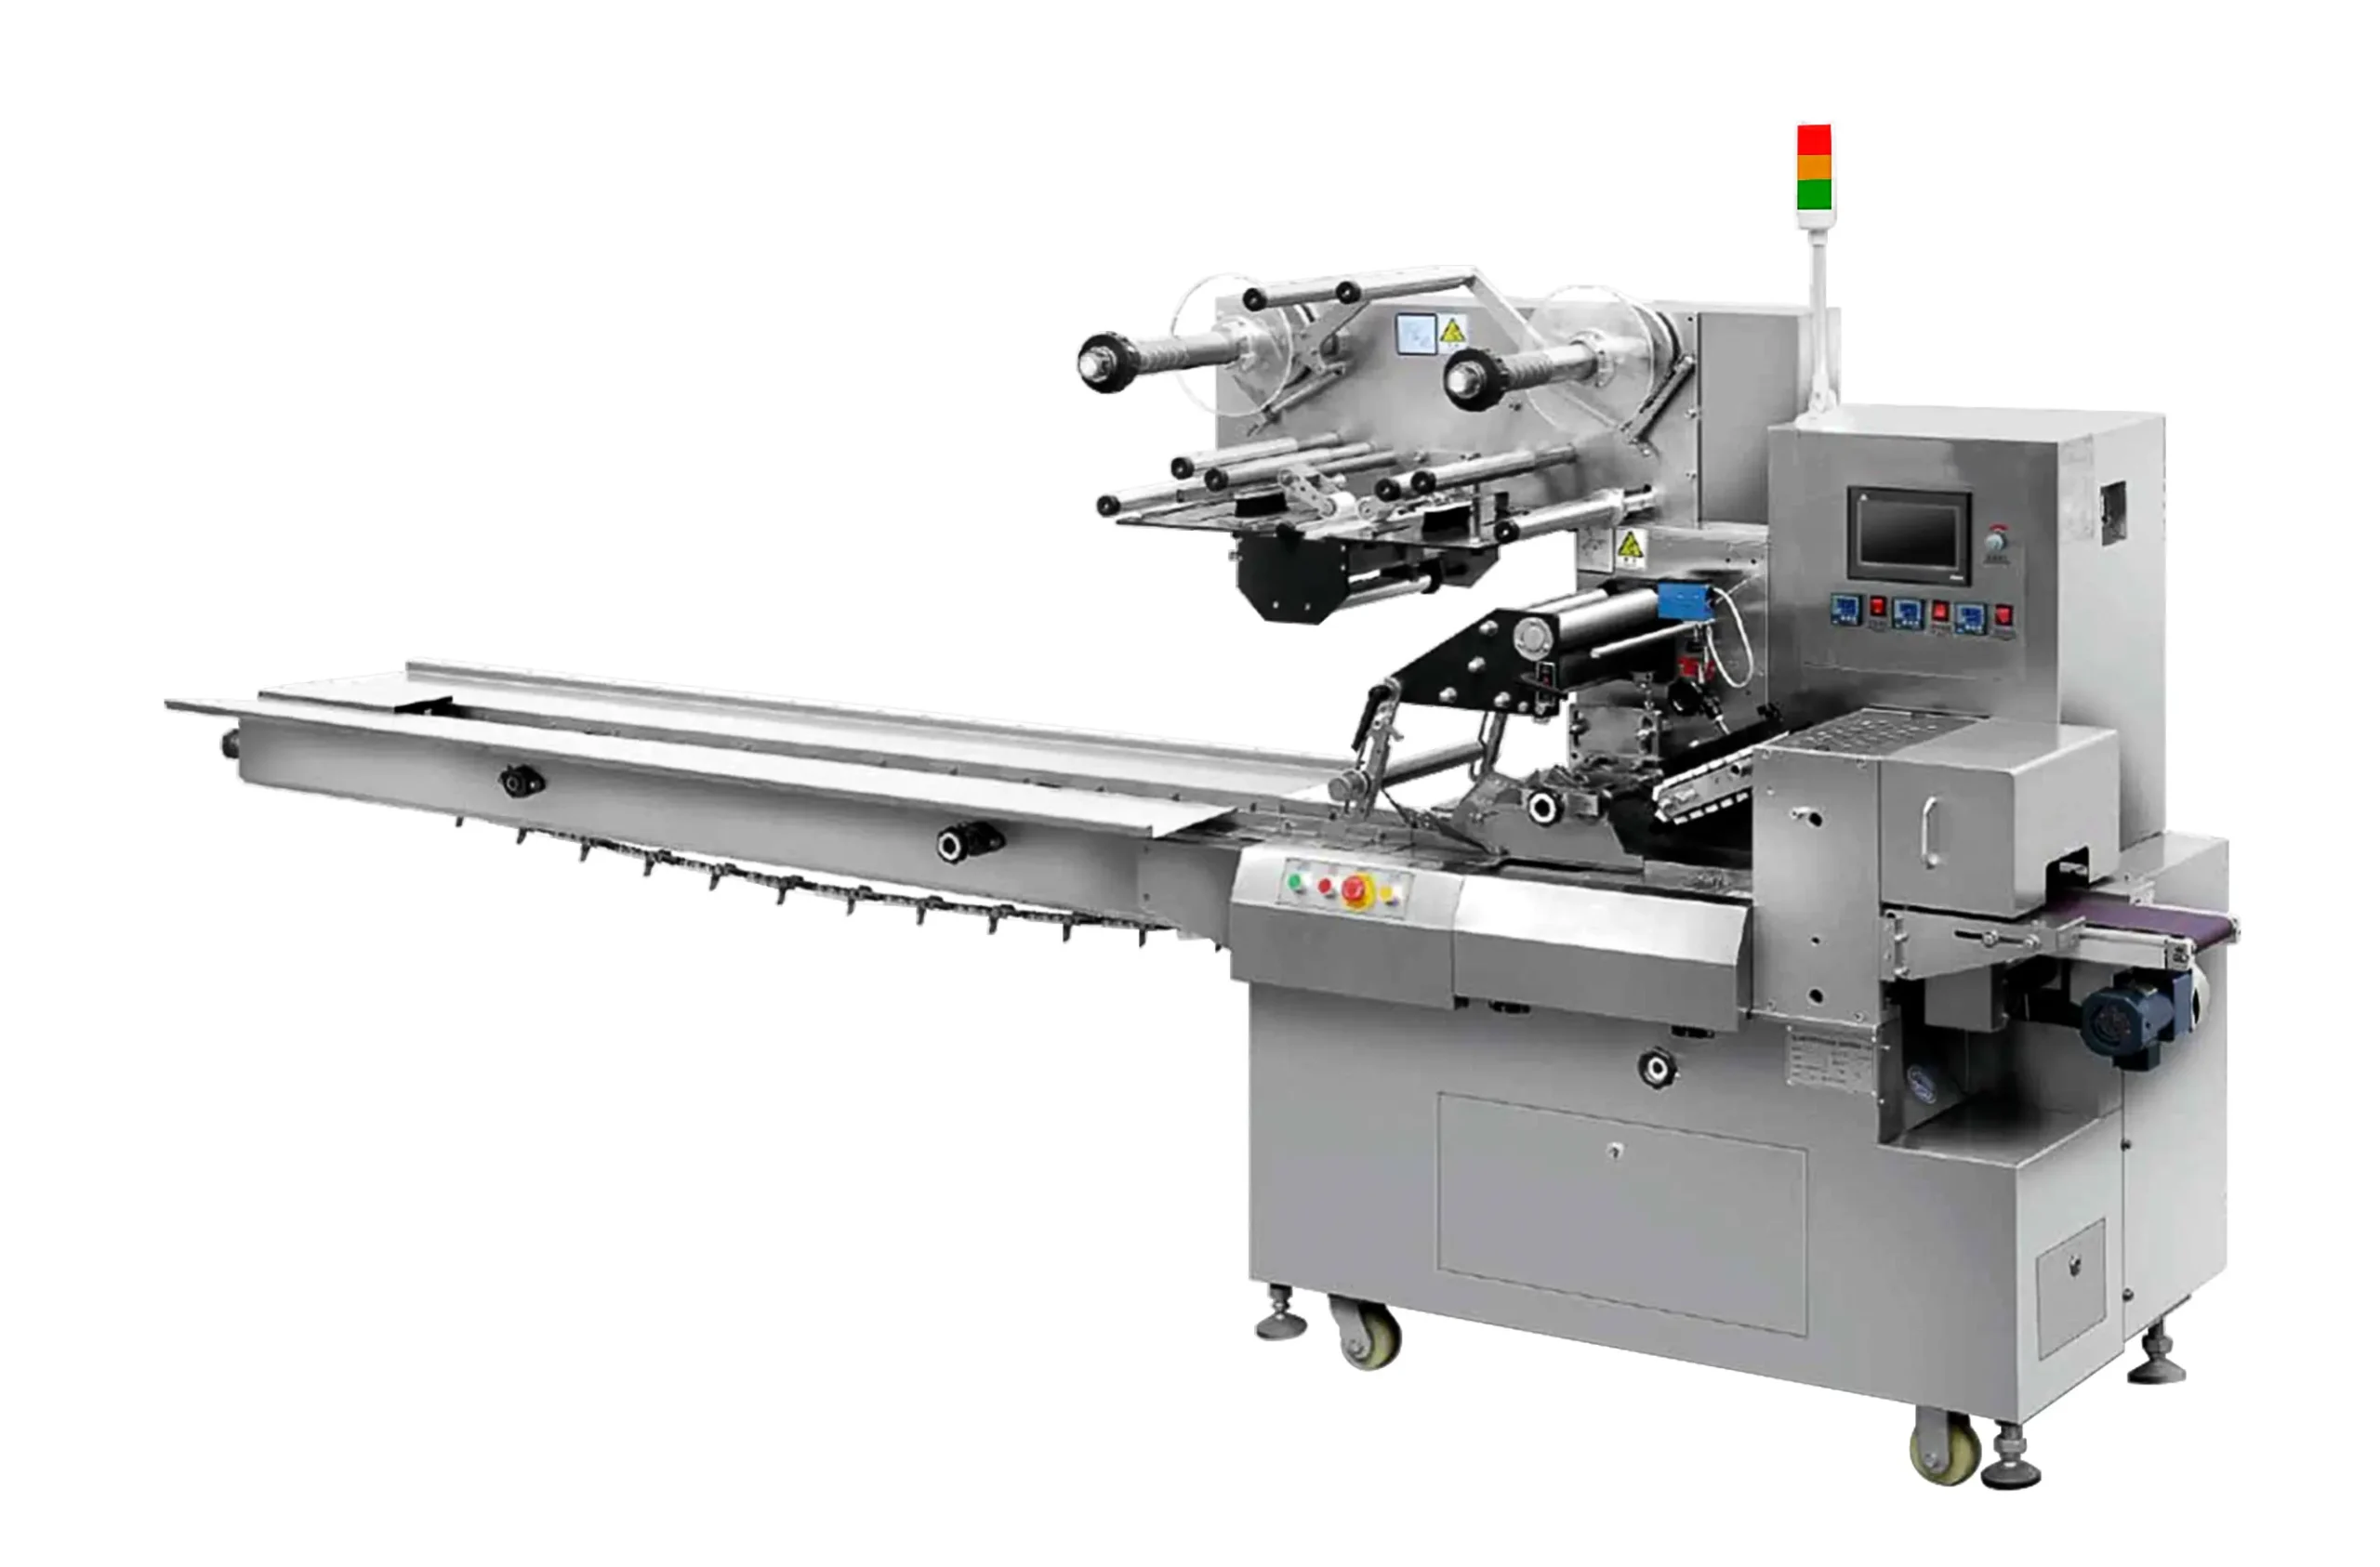
積み重ねられた状態で販売される乾燥パパドの場合は、まず水平型フローラッパーに支持台を使って供給することから始めます。縁が薄い場合は、保護のために浅いトレイを使用してください。小ロットの混合製品については、あらかじめ用意された袋に手作業で丁寧に詰め、その後ヒートシールを行う方法が、実用的な最初のステップとなります。.
互換性のある手動給紙式フローラッパーの目安となる予算は、5,000~25,000米ドルです。トレイサポートと基本ラッピング機能を組み合わせたものは、12,000~35,000米ドルです。 シートの自動分離および計数は別個の工程であり、Comwinは実際のパパドおよび包装要件に基づいてこれらを選択します。.
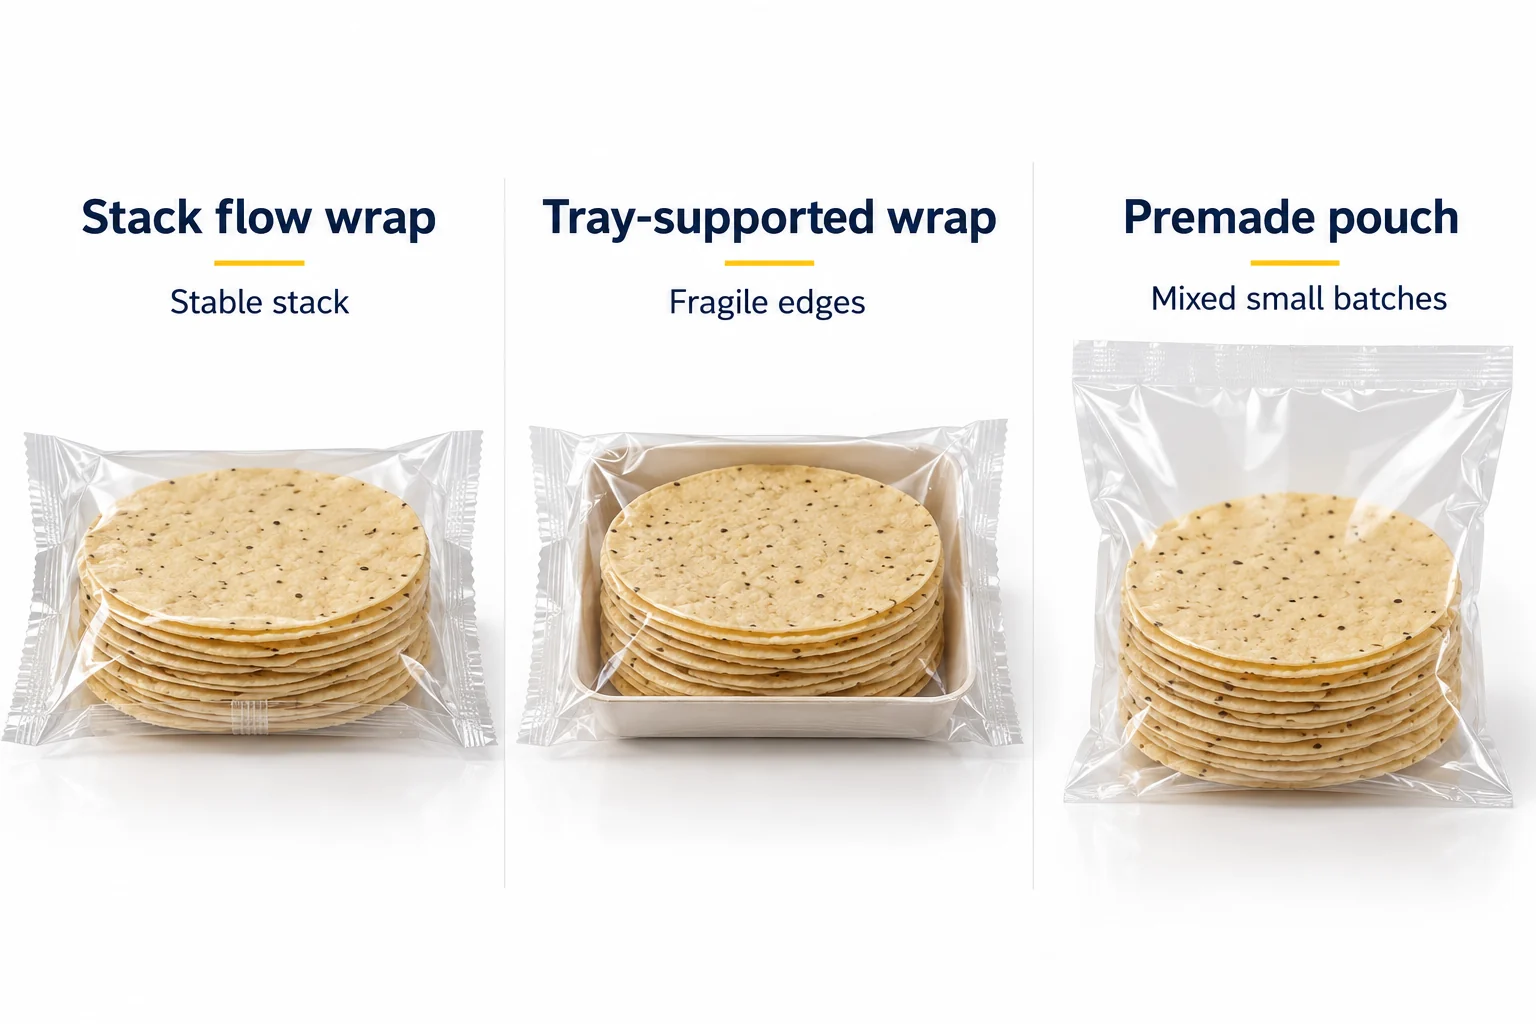
シールゾーンを通過する間、パパッドの積み重ねを支えたままにしてください
| 梱包ルート | 開始条件 | 設備および取り扱い | 交換のタイミング |
|---|---|---|---|
| パパドの積み重ねフローラッピング | 均一な直径。オペレーターまたは自動供給装置によって整然と積み上げられた安定した積み重ね。. | 積層体を支え、フィルムチューブに導き入れ、その後、縦方向および端部のシールを行う。. | 支えられていない端が欠けたり、移し替えの際に積み重ねがずれたりする場合は、トレイを使用してください。. |
| トレイ支持式フローラッピング | 縁の保護が必要な、大きくて薄いシートや束。. | 積み重ねたものを浅いトレイに置き、そのトレイを包みます。. | トレイのコスト、パッケージサイズ、およびガイドや成形部品の変更を見込んでおくこと。. |
| 既製パウチの充填および密封 | 手作業による積み込みが必要な、多種多様な小口注文が処理量として発生する。. | 積み重ねたものを数えるか、重さを量り、適切な袋に入れて、開口部をヒートシールする。. | 繰り返し読み込みがボトルネックとなった場合は、自動ラップに切り替えてください。. |
コンベアは、積みの端に強く押し付けずに搬送する必要があります。シールタイミングと梱包余裕は、製品がエンドジョーに接触しないように設定しなければなりません。自動供給装置は、個々のシートを確実に分離して供給できる場合にのみ有用です。手動でセットするタイプの包装機であっても、扱いが難しく壊れやすい製品には最適な機械となり得ます。.
問題への対処と設定への対応
| 問題 | 評価すべき考えられるメカニズム | 設定と確認 |
|---|---|---|
| 欠けた縁 | 液だれ、ガイドの締め付けがきつすぎる、または移送中の圧力。. | 継続的なサポートを行い、垂れを軽減し、ガイドのクリアランスを調整してください。巻き付け前の損傷状態と巻き付け後の損傷状態を比較してください。. |
| 正確な個数、重量は変動あり | シートの厚さや状態によって、束の重量は変わります。. | 正味重量で販売する場合は、重量と枚数を別々に確認し、許容誤差を定めてください。. |
| フィルムのピンホール | 乾燥した縁が、不適切なフィルムやきつい袋に食い込んでしまう。. | テストパックの許容数量、フィルムおよびトレイのサポート(実際の積層状態を含む)、ならびに梱包後の取り扱い。. |
| 緩やかなサイズの変化 | 直径、積層高さ、トレイのサイズは、互いに連動して変化します。. | 切り替え機能について提示する前に、各フォーマットごとのガイド、元設定、およびシール設定を記載してください。. |
運用環境に合わせてルートを選択してください
| 製品と状況 | 完成したパック | 初期装備 | 選択を変えるものは何か |
|---|---|---|---|
| 小規模な生産者が、手作業で整然とした積み重ねを作っています。. | 密封されたスタック型ピローパック。. | 手動給入式のフローラッパー。. | 注文量に見合う限り、手作業による積み上げ工程は維持する。. |
| 大口径のパパドは、いくつかの流通段階を経て配送されます。. | 密閉された外袋の中に、トレイに載せられた積み重ねられた製品。. | トレイ支持式フローラッピング。. | 梱包後も破損が残っている場合は、トレイとフィルムを確認してください。. |
| ある生産者は、いくつかの異なる直径の製品を少量ずつ生産している。. | 手作業で充填され、上部が密封された既製袋。. | 袋の充填・密封ステーション。. | 製品構成が安定してきたら、自動化について再検討する。. |
通常の10枚束
この計画例では、オペレーターが10枚のシートを準備し、その束を支え付きの供給台に置きます。ラッパーがフィルムでそれを包み込みます。チップが混入した最初の搬送を確認し、その搬送工程を修正するか、トレイを追加してください。10枚という枚数はあくまで一例であり、機械の標準仕様ではありません。.
より長い範囲に散布できる薄いシート
浅いトレイに同じパパドを並べ、代表的な取り扱いを行った後に梱包状態を確認してください。トレイは材料と体積を増やしますが、端部に明確な支持面を提供します。真空処理は、圧縮試験の結果、製品および梱包がそれに耐えられることが確認されてから初めて検討すべきです。.
パパド包装機の価格と仕様
2026年10月時点のこの概算予算は、中国から供給される新規設備(特定製品1種および選定された仕様1種)を対象としたものです。これらは初期段階の計画範囲であり、正式な見積書は合意された構成に基づいて作成されます。運賃、税金、海外での据付、現場作業、上流工程の生産、追加仕様、および記載されていないガス発生装置やオプションは含まれていません。商取引条件については、見積書において合意されます。.
| 設備の範囲 | 予算案 | 対象範囲 | 別途指定 |
|---|---|---|---|
| 手動給入式フローラッパー | 5,000~25,000米ドル | 1台のスタック成形・包装機を選定した。. | シートの自動分離、計数、およびトレイへの積み込み。. |
| トレイ支持と基本包装の組み合わせ | 12,000~35,000米ドル | トレイ・スタッキングの連動処理、基本的な搬送および包装。. | トレイ成形、トレイの自動投入、および計量。. |
| 既製袋用ヒートシールステーション | 800~4,000米ドル | 作業員がすでに中身を詰めたヒートシール袋。. | 計数、計量、袋詰め、真空包装、および袋の自動供給。. |
1シフトあたり10枚入りパック2,400パックの注文を例にとると、梱包作業は、2,400個の密封パックに計24,000枚の合格品を詰め込むことになります。枚数と正味重量をそれぞれ個別に確認してください。この注文内容を基に、試験的な作業負荷を指定してください。.
自動化が業務負担の軽減に役立つ場面
ロット数が変動する場合は、オペレーターによる積み重ね作業を維持し、その特定の工程がリピート注文の妨げとなる場合は、仕分けや個数確認の工程を追加する。.
| 寸法 | 手動式、あるいはより簡素な仕組み | 自動化と意思決定の強化 |
|---|---|---|
| 生産パターン | 小規模な生産者が、手作業で整然とした積み重ねを作っています。. | ロット数が変動する場合は、オペレーターによる積み重ね作業を維持し、その特定の工程がリピート注文の妨げとなる場合は、仕分けや個数確認の工程を追加する。. |
| オペレーターの手順 | リストの提示、商品の準備、積載、および実際の配送ルートでの集荷。. | ボトルネックとなる工程を自動化します。補充、点検、回収については、引き続き明示的に範囲に含まれます。. |
| 切り替えと清掃 | 乾燥または加熱調理済みのパパド、直径、厚さ、および代表的な薄くて脆いシート。実際の形状の組み合わせを確認してください。. | 製品変更に伴うガイド、治具、接触部の変更、および洗浄用アクセス経路について合意する。. |
| 承諾 | 継続的なサポートを行い、垂れを軽減し、ガイドのクリアランスを調整してください。巻き付け前の損傷状態と巻き付け後の損傷状態を比較してください。. | 許容範囲内の完成パック、作業者の関与、停止・再始動の挙動、および合意された不良品チェックを測定する。. |
同じ梱包作業に関する提案を比較する
| 寸法 | 比較するための証拠 | コムウィンの対応 |
|---|---|---|
| 予算と範囲 | 同じ製品、梱包、取り扱い、および関連する作業を使用してください。. | 本提案では、包装機、対応する供給装置、および下流の設備を個別に区分しています。. |
| 出力 | 転送時のサポート、スタックの表示、および合意されたダメージチェックを比較してください。. | 必要な出力仕様およびインターフェースを、実際の製品や材料に合わせて調整します。. |
| 製品とフォーマットの適合性 | 継続的なサポートを行い、垂れを軽減し、ガイドのクリアランスを調整してください。巻き付け前の損傷状態と巻き付け後の損傷状態を比較してください。. | お客様からご提供いただいたサンプルをもとに、適切な構成を選定し、必要に応じて処理やフォーマットの変更を行います。. |
| サポート | トレーニング、連絡先、部品、予備部品、保証、および対応に関する責任を明確にする。. | 選定された機器に合わせて、サポート範囲を定義します。. |
| 配送 | サンプル、仕様、図面、文書、および検収のマイルストーンを確認してください。. | プロジェクト計画の構成と責任分担が確定した後、その計画に合意します。. |
購入者が機器を選ぶ前に尋ねる質問
パパドは真空パックに適していますか?
もろいシートの場合は、まず支持体とフィルムの保護から始めます。真空包装が必要な場合は、その仕様を決定する前に、代表的なパパドを用いて、圧縮状態、端部の損傷、およびシールの密閉性を確認してください。.
パパドの包装機は枚数を数えることができますか?
「個数」がパッケージ仕様の一部である場合は、手作業による計数、または対応する分離・計数モジュールを含めること。フローラッパーだけでは個数を確定することはできない。.
1つの包装紙で、複数の直径のものを包むことはできますか?
指定された範囲について、直径、積層高さ、トレイの寸法、およびフィルムの経路をまとめて確認します。提案書には、各フォーマットごとに必要な調整内容および交換部品を明記してください。.
ポーチとフローラップ、どちらを選べばいいでしょうか?
定型的な積み重ねや繰り返し注文の場合は、まずフローラッピングから始めてください。品目が多様で小ロットの注文については、手作業による袋詰めを慎重に行う場合と、実際の労力や求められる包装の仕上がりとのバランスを検討してください。.
製品と完成したパッケージをお送りいただければ、それに合わせたご提案をさせていただきます
製品および完成品の写真やサンプル、必要な充填量または個数、1シフトあたりの許容生産量を提出してください。それらをもとに、初期設定を決定いたします。詳細な提案書には、以下の内容を含めてください:
- 乾燥または加熱調理したパパド、その直径、厚さ、および代表的なもろいシート。.
- 積み重ね、トレイ、またはパウチ;実際のフィルムまたは袋のサンプル、および計画されているすべてのサイズ。.
- 1パックあたりの枚数、または目標正味重量、積層高さ、および許容誤差。.
- シール形式、求められるバリア性、および完成したパッケージが耐えなければならない取り扱い条件。.
- 1シフトあたりの許容梱包数、注文の構成、積み重ね方法、および稼働可能な作業員。.
- 投入高さ、設置面積、電力、および清掃に関する制約。.
定義された範囲について、推奨される作業内容とその理由、含まれる機器およびオプション、製品・材料の試作要件、ならびに見積書を提示いたします。.
Comwinでは、無料のサンプルテストを提供しており、実際の工場を訪問して稼働中の設備をご覧いただく手配も可能です。製品全体の保証期間は2年間、主要部品については3年間で、24時間以内のリモート対応を保証しています。.