ロティやチャパティは、同じ大まかな包装方法を採用できますが、油分、べたつき、不規則な縁の形状により、積み重ね方を支える方法が変わってきます。Comwinでは、製品のサンプルとご希望の完成品パッケージに基づいて、供給方式を選定します。.
ラッパーの速度を比較する前に、供給装置を選択してください
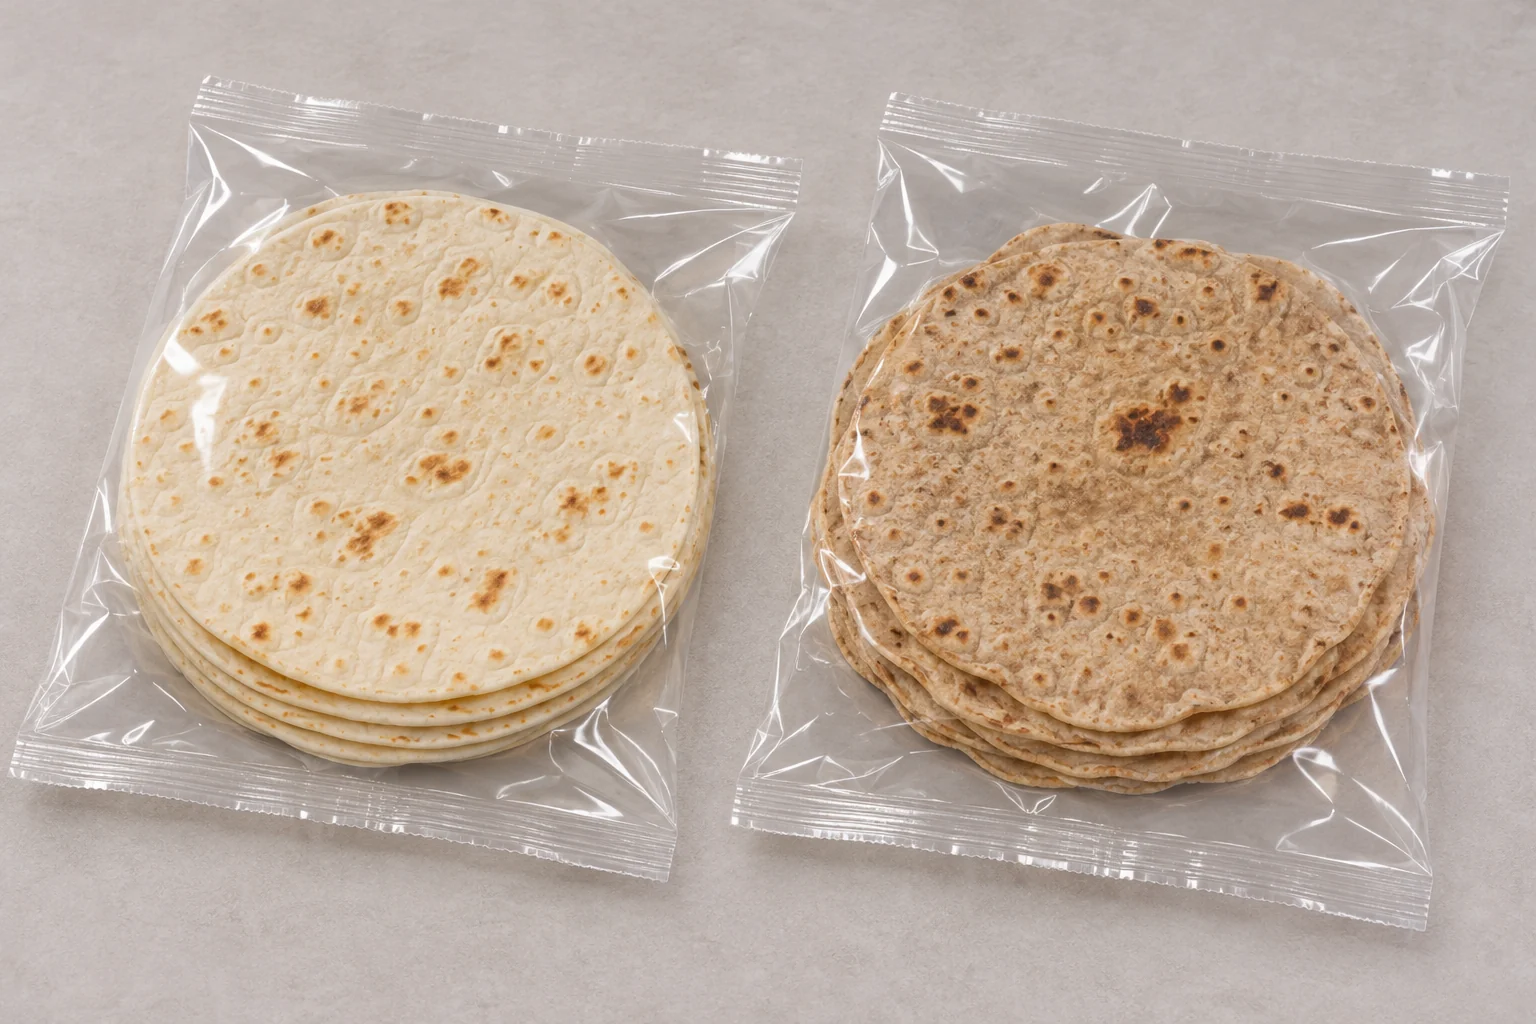
A 横型フローラッピング機 ロール状の素材を用いて各積み重ねの周囲を袋状に成形し、縦方向にシールを行い、両端を閉じます。包装材、積み重ね、および供給方法は、互いに連携して機能する必要があります。.
| 供給口にある製品 | 開始時の配置 | 裁判で立証されなければならないこと |
|---|---|---|
| 安定していて、整列しており、引っかかることなく動くスタック | 適切なサイズのフローラッパーへの移し替えに対応しました。. | 一番下のトルティーヤは、搬送工程および袋成形機を通る間も、積み重ねられたままの状態を保ちます。. |
| 押すと引きずられるような、柔らかかったりべたついたりする積み重ね | ラッパーへの送り機構によるサポートと制御された搬送。ソフトスタックに適した場所では、底面フィルムの供給を確認する。. | 所定の速度での積層分離、フィルムの剥離、表面マーキング、およびクリーンなシール。. |
| フラットブレッドが次々と運ばれてくる | 計数および積み重ねを行った後、包装機へ制御された状態で移送する。. | 上流からの搬入から梱包完了に至るまでの、個数、積載高さ、および所要時間を正確に管理する。. |
ボトムフィルム方式では、ロールストックが製品の下から接近し、それを成形エリアへと搬送します。その引き継ぎの前に、ベルト式供給装置が積層品を支えます。最も柔らかい製品については、搬送ギャップと相対速度の確認が依然として必要です。.
端の凹凸も含めて、実際に積み重ねた際の最大高さを測定してください。パンの公称直径だけでは袋の仕様は決まりません。積み重ねの高さ、側面の余裕、およびシールスペースも重要な要素となります。直径にばらつきがある場合は、最も小さい製品についても確認してください。積み重ねが緩いと、搬送中にずれてしまう可能性があるためです。.
再封機能を指定する前に、完成品のパッケージ形態を選択してください。通常のフローラップ袋は両端がシールされていますが、ジッパーや再封可能な機能には、それに対応した素材や設備が必要となります。顧客による製品の使用方法に影響がある場合は、サンプルおよび見積書にその旨を明記してください。.
最も柔軟なスタックを使って、ハンドオフを確認してください
- 供給ベルト上: 下のトルティーヤが積み重ねたトルティーヤと一緒に動くか、それとも引っかかり始めるかを確認してください。.
- 移籍に関する情報: ベルトの高さから横方向を見てください。一番下のトルティーヤは、下側に丸まったり、位置がずれたりすることなく、隙間を通り抜ける必要があります。.
- 映画の作品紹介ページ: フィルムが、枚数をずらしたり、パンの端をシール部分に巻き込んだりすることなく、スタックを前方へ送り出していることを確認してください。.
所定の稼働速度での連続側面映像を依頼し、完成したパックを数個開封して、底面のトルティーヤを点検してください。ギャップ部分で折り目が入っている場合は、速度を上げる前に、サポートとベルトとフィルムのタイミングを調整してください。.
梱包後に発生した問題を解決する
| 問題 | 調査すべきと思われる地域 | 実践的な確認 |
|---|---|---|
| 積み重ねがずれたり、下のパンが折り重なったりする | 転送ギャップの不整合、固着、プッシャーとの接触、または積み重ねの不安定さ。. | 最もソフトな製品を実行し、各ハンドオフのたびに最下層を観察する。. |
| パックの中に湿気が発生する | 梱包時の製品の状態、冷却の均一性、および実際の包装環境。. | 製品の状態を記録し、合意された保管期間経過後に梱包を点検する。食品製造チームと冷却要件を確定する。. |
| シールの中にパンくず、油、またはパンの端っこの破片が入っています | 積層位置、フィルムクリアランス、異物混入、およびシール設定。. | 合意された試験方法を用いて、シール全体を点検し、パックの完全性を評価する。. |
| お客様が袋を開けると、シート同士がくっついてしまいます | レシピ、冷却、スタック圧力、および製造工程で使用されるあらゆる分離装置。. | 保存しておいたサンプルを開封し、一般の消費者が行うのと同じように層を分離してください。. |
きれいなシールは保存システムの一部に過ぎません。レシピ、衛生管理、フィルムのバリア性、保管および流通条件も、結果に影響を与えます。実際の製品に合わせた保存期間の検証計画を策定してください。包装機の公称速度やガス充填オプションだけでは、トルティーヤの実際の使用可能期間を決定することはできません。.
フラットブレッドの作り方に合わせてレイアウトを調整してください
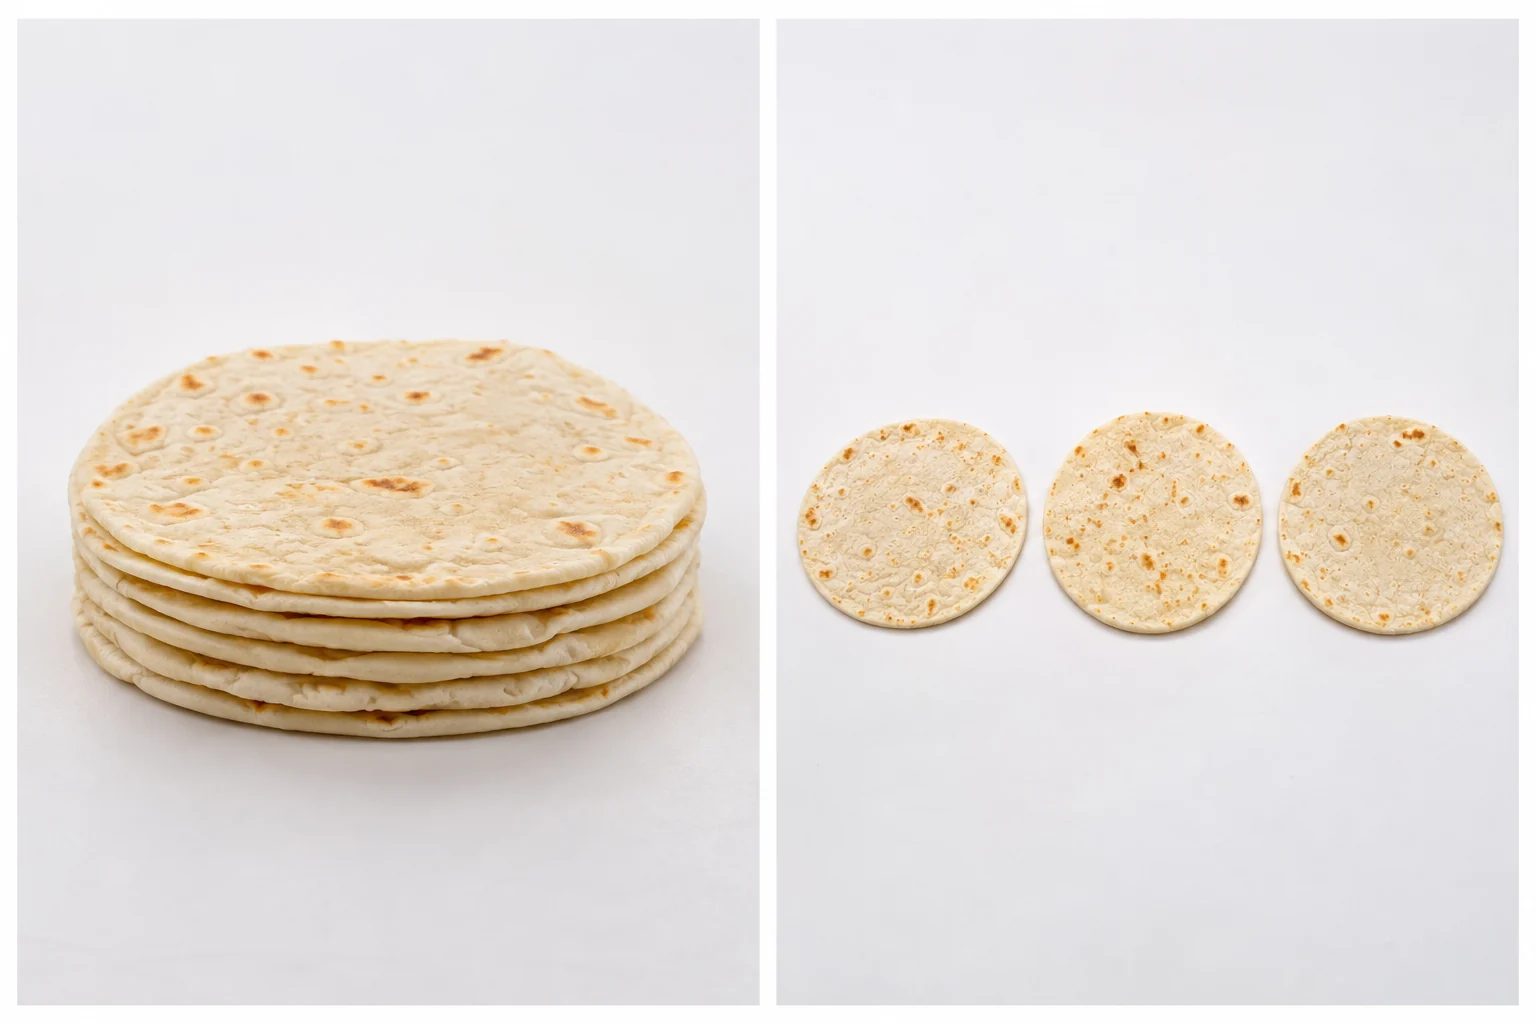
スタックは数え済みの状態で届きます
整列した積みを支えたままにする → 積み同士の隙間を調整する → 包装機のフィルムまたは支持面に移す → シールする。.
受け渡し時に一番下のトルティーヤに注目してください。下の層がずれていると、上の層が揃っているように見えても、折れてしまうことがあります。.
個々の部品が次々と届いています
各ピースを数える → 整列させて積み上げる → 積み上がったものを支えのある搬送台に移す → 包む。.
ストップ中に、不完全なスタックをどのように保持または除去するかについて合意する。ラッパーだけでは、個々のピースを数えたり積み重ねたりすることはできない。.
1シフトを通じて生産された、小売用トルティーヤの1セット
通常の積み重ねサイズを用いて、送りピッチ(1つの積み重ねから次の積み重ねまでの距離)と袋のフォーマットを設定してください。計数と積み重ねがすでに順調に行われている場合は、その工程を維持したまま、ラッパーへの搬送を試みてください。オペレーターが積み重ねの間隔を一定に保てない場合や、取り扱いによって破損が生じる場合には、自動搬送が役立ちます。.
縁の形状が不揃いな、油っぽいチャパティまたはロティ
最も扱いにくい通常の製品(油分の多い表面や最大径の製品など)で試験を行ってください。ベルトで支えられた積載物は、静止した表面上を押し進められるものよりも、よりスムーズに動く場合があります。清掃のしやすさを確認するとともに、連続運転中にベルト、ガイド、またはシール部に製品の残留物が蓄積しないかを確認してください。.
少量生産で、数種類のサイズを取り揃えています
オペレーターによるガイド、袋の長さ、フィルム、積層高の変更方法を比較してください。手動で装填する包装機であれば、装填速度が需要を満たす限り、このパターンに適している可能性があります。最小フォーマットから最大フォーマットへの実際の切り替え作業について、再起動後に初めて許容されるパッケージが得られるまでの状況も含めて確認してください。.
梱包準備完了の製品 → 個数を数え、積み重ねを揃える → 搬送をサポート → 袋を成形・密封 → 完成したパッケージを検査
1分あたりの個数を1分あたりのパック数に変換する
あるラインが1分間に120枚のトルティーヤを生産し、1パックに6枚入っている場合、包装機には理論上、1分間に20スタックが供給されます。同じ上流工程の生産速度で8枚入りパックの場合、1分間に15パックとなります。これらは、不良品や停止が発生する前の計画上の計算値です。.
1時間あたりの処理個数と、1時間あたりに必要な受入パック数を両方とも指定してください。カウンター、スタッカー、および搬送装置が、その処理能力を維持できることを確認してください。高速の包装機はスタックの準備が整うまで待機する場合がありますが、上流の高速ラインでは、フィルム交換時に制御されたバッファが必要になる場合があります。.
In 連携型包装ライン, 、停止・再始動の合図および部分的な積み上げに関する責任について合意する。どの作業が手動で行われるか、不良品の撤去は誰が担当するか、および停止中の製品の取り扱い方法について明記する。冷却および焼成設備は、特に明記されていない限り、本契約の範囲外とする。.
明確な出発点を定めた設備予算
互換性のある手動装填式フローラッパーを使用する場合は、以下を使用してください。 US$5,000 ~ US$25,000 あくまで参考となる機器の目安としてご参照ください。これは、所定の積み重ね形式および適切なヒートシール可能なロール材が使用されていることを前提としています。すべての幅広トルティーヤの積み重ねや特殊な供給方式が、この範囲に当てはまるわけではありません。.
自動計数、積み重ね、専用ベルト搬送、通常より幅の広いフィルム、再封システム、および雰囲気制御装置については、それぞれ個別の構成と価格設定となります。冷却装置、下流工程のケース梱包、運賃、関税、および海外での据え付けについては、この基本参考価格の対象外となります。.
オファーを比較する際は、パック数、積載寸法、試作品が同一のものに限定してください。各サプライヤーに対し、手作業の工程と付属する交換部品を特定するよう依頼してください。購入価格だけでは、基準を満たす小売用パックを製造するために必要な労力を把握することはできません。.
実用的なトルティーヤの包装試験
- 市販のフラットブレッドを、通常の包装状態のまま使用してください。これには、最も柔らかく、最もべたつく通常のロットも含まれます。.
- 提案されたすべてのカウント数およびスタック高さを、対象のフィルムを用いて実行してください。.
- 合意された生産ロットにおいて、受け入れられた梱包、破損した積み重ね、数量不一致、およびシール不良を記録する。.
- 梱包を開封して、層の分離や端部の損傷を確認し、合意された保管状態の評価用にサンプルを保管しておくこと。.
- 補充作業、清掃時のアクセス、および実際のフォーマット変更を実演し、オペレーターの業務内容と研修の必要性を特定する。.
提案書において、試験で使用された具体的なフィルムと設定、合意された合格基準、および変更対象部品を明記するよう依頼してください。これにより、試験結果が貴社の工場に納入される機器や材料に即したものとなります。.
スタックのサンプルとパック数を送ってください
まずは、製品の写真、積み重ねた状態での直径と高さの範囲、1パックあたりの個数、1時間あたりの必要パック数、および希望する完成袋の仕様からご提示ください。また、梱包状態、表面の油分や付着の問題、およびラインが単品を供給するのか、あるいは計数済みの束を供給するのかについても明記してください。.
その後、Comwinは供給および包装の構成を提案し、試作が必要な箇所を特定します。すでに実績のあるフィルムをご使用の場合は、その仕様書と試作用のロールを1本お送りください。.
Comwinでは、以下のサービスを提供しています 無料サンプルテスト, 、本体は2年間の保証、主要部品は3年間の保証が付いています。リモートサポートは24時間以内に応答します。トレーニング、設置、および予備部品に関する責任については、提案書で合意されています。.