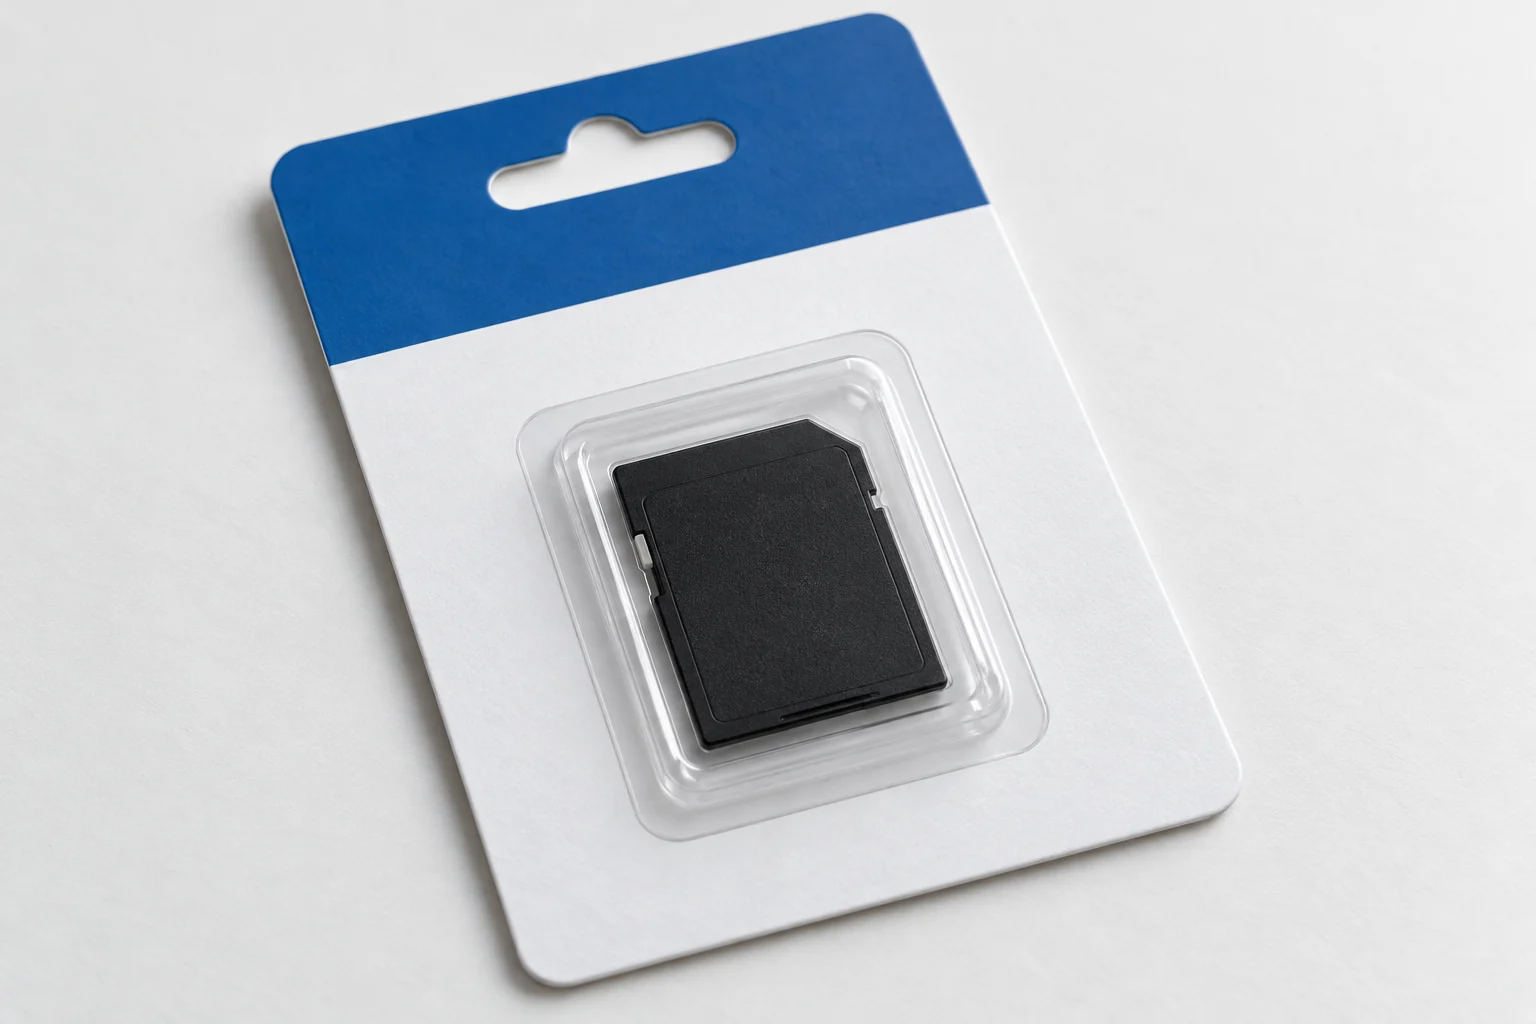
ブリスターカード包装機は、成形されたプラスチック製のポケットを、小売商品を取り囲むように、対応する台紙にシールします。ポケットには商品が収められ、その平らなフランジ部分がシール領域となります。金型はこの領域を支えつつ、ポケットと商品のためのスペースを確保する必要があります。初期の許容範囲は US1TP4 付属のポケットを使用するアシスト式シーラー:4,000~15,000 ~へ US$40,000~120,000(ポケットも形成するセクション). 製品の装填については、別途検討すべき事項です。自動パッケージ処理には、必ずしも自動製品供給装置が含まれるわけではありません。. 完成したメモリーカード型の小売用ブリスターパッケージ(パッケージイラスト)。.
ポケットは既製品か、それとも生産ラインで成形するのか?
付属のポケットを使用することで、シールステーションでの成形を防ぐことができますが、それでも適合するネストと確実な装填工程が必要です。より大きな成形シートを取り扱うことで、シール工程を通じてポケットの位置合わせを維持できますが、トリミング作業が追加されます。繰り返し使用するフォーマットについては、インライン成形による取り扱い作業の削減効果と、追加される金型、裁断、セットアップ作業の負担を比較検討してください。.
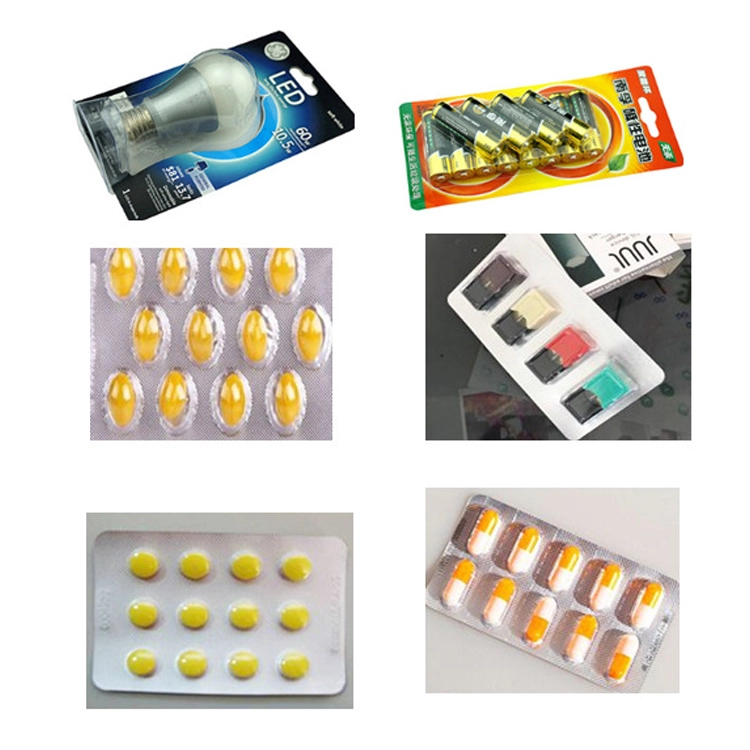
本ガイドは、小売用のカード入りパックを対象としています。医薬品用のホイル蓋付きブリスター、スライドイン式カード、およびトラップドカード構造については、異なる素材や封止工程が用いられる場合があります。ブリスターカード包装機をご依頼の際は、実際のパッケージ構造をご提示ください。.ロードとシーリングを行う場所を選択する
これらはレイアウトの例であり、すべてのモデルに共通する標準的なステーション数ではありません。設備を追加することで、作業ポジションを増やしたり、作業の並行処理を可能にしたりすることができます。ただし、生産量は依然として、最も時間がかかる作業、積載へのアクセス、およびサイクル全体によって決まります。.ポケット、カード、シールを1つのパッケージとして承認する
盛り上がった窪みに製品が収まり、平らなフランジが台紙に接しています(パッケージ構成図)。.
一般的な支持式金型の構成では、キャビティは凹部に収まり、フランジは周囲の支持面に載ります。対応するシール接触部は、フランジとカードの接合部にわたって作用します。金型の向きや加熱方式は、選択した機械によって異なります。カードのコーティングおよびポケットの材質は、選択したシールプロセスに適したものでなければなりません。 その組み合わせに合わせて、温度、圧力、時間を設定してください。コーティングの不適合やフランジの支持不足は、加熱を強めただけでは確実に補うことはできません。シール後は、保持力、印刷済みカードの外観、および意図した開封方法を点検してください。周囲の仕上がりがきれいであるだけでは、堅牢なパッケージとはなりません。また、開封に過度の力が必要になると、使用中に製品が破損する恐れがあります。.レイアウトを注文パターンに合わせて調整してください
少量生産の小型製品がいくつか
一般的な金属製のキーリングの場合、キャビティはリングと突出したタブを所定の位置に保持できなければなりません。リングが緩いと、その上にカードを載せた際にリングが動いてしまう可能性があります。ここでは、製品の小型化よりも、ポケットの位置、装填時のアクセス性、および対応するネストの方が重要です。装填中にリングがどのように固定され、どのように動くかを確認してください。オペレーターが確実にアイテムを配置でき、注文が頻繁に変わる場合、アシストシーラー付きのポケットは有用な出発点となります。ポケットのネストやシーリングツールの交換、新しいカードの補充、そして最初の合格パックの取り出しにかかる作業量を比較してください。シフトの大部分を別のアイテムへの切り替えに費やすような複雑なフィーダーは、ほとんどメリットをもたらさない可能性があります。.繰り返し使用可能な小売用パック1個
注文が反復的になるにつれて、自動ブリスターカード包装機が、所定のポケットやカードの取り扱いを代行できるようになります。製品の装填については別途検討してください。オペレーターが引き続き製品を装填することもあれば、専用の製品供給装置が必要になる場合もあります。製品自体が変更されない場合でも、ライン上での成形については、材料の供給、成形金型、トリミングなどを考慮した上で、改めて判断する必要があります。.繰り返しパック内のすべての操作を定義する
ポケットを供給または形成する → 製品を充填する → カードを挿入する → 密封する → 必要に応じてトリミングする → パックを取り出す小売用のブリスターパックに入ったメモリーカード
メモリーカードのブリスター包装機の場合、キャビティは、小物を固定しつつ、シール圧をかけないように配置する必要があります。シール時の接触面、取り扱い、および露出状態は、製品に適したものでなければなりません。静電気対策や識別追跡が必要な場合は、それらの機能を別途指定し、関連する証拠を入手してください。通常の透明包装では、これらはいずれも確保されません。.不具合をヒントにして、変更すべき工程の部分を特定する
荷造りの際にポケットを購入するか、自作するか
パッケージの供給や段取り替えを含め、受注スケジュール全体にわたる総作業量を比較してください。機械の価格だけからでは、投資回収期間は算出されません。.ブリスターカードの予算と、それに伴う作業が特定された
2026年10月のこの目安となる割当量は、中国から供給される、1つの通常のフェイスシール小売用パッケージ向けの新規設備を対象としており、これには、1つの成形済みポケット/カードデザイン、またはこれに相当する最初の成形金型セットが含まれます。製品は、参照範囲内に手作業で配置されます。専門的な医療、滅菌、および電子製品の認定は対象外であり、必要な生産量は別途規定されています。.
完全自動の工程とする場合は、製品供給装置を提案書および予算に含めてください。その選定は、品目および納入条件によって異なります。二次包装、運賃、税金、および海外での設置費用は、別途記載がない限り別途費用となります。.1サイクル全体に基づいて計算する
ある装置に2つのパック位置があり、6秒ごとに1サイクルを完了する場合、その理論上の生産量は1分あたり20パックとなります。これは、2つの位置に10回の完全サイクルを乗じた値です。ただし、6秒がシール保持時間のみを指す場合、装填、搬送、排出の時間が考慮されるまでは、この計算式は適用できません。ステーションが重複している装置では、完成したパックがシステムから排出される実際の速度を使用してください。合意された稼働時間中に、良品、不良品、およびダウンタイムを記録し、許容される生産量を確立してください。これらの数値例は計算方法を説明するためのものであり、機械の定格値ではありません。.ポケット、カード、そして装填の手順をまとめて確認しましょう
製品、ポケット、および裏面カードをComwinに送ってください, 、発注パターンおよび1シフトあたりの必要パック数。ポケットの供給方法が未定の場合は、ポケットを購入するか、生産ライン上で成形するかを比較検討することができます。提案書には、製品の装填、金型交換、および完成したパックの保持力、外観、開封状態の検査方法について明記する必要があります。.Comwinでは、以下のサービスを提供しています 無料サンプルテスト, 、本体は2年間の保証、主要部品は3年間の保証が付いています。リモートサポートは24時間以内に応答します。導入およびトレーニングについては、提案書に明記されています。.