
急速に進化する電気自動車(EV)と再生可能エネルギー貯蔵の世界では、 バッテリーパック組立ライン は、生産効率、品質、拡張性の最適化を目指す製造業者にとって非常に重要です。この包括的なガイドでは、コアとなる製造プロセス、パフォーマンスを向上させるための主要技術、および パワーバッテリーパックライン そして エネルギー貯蔵パックライン自動車業界であれエネルギー業界であれ、これらの知見は、グローバルな基準と要求を満たす自動組立ラインの設計に役立つでしょう。
1. 詳細な内訳 バッテリーパック 製造プロセス
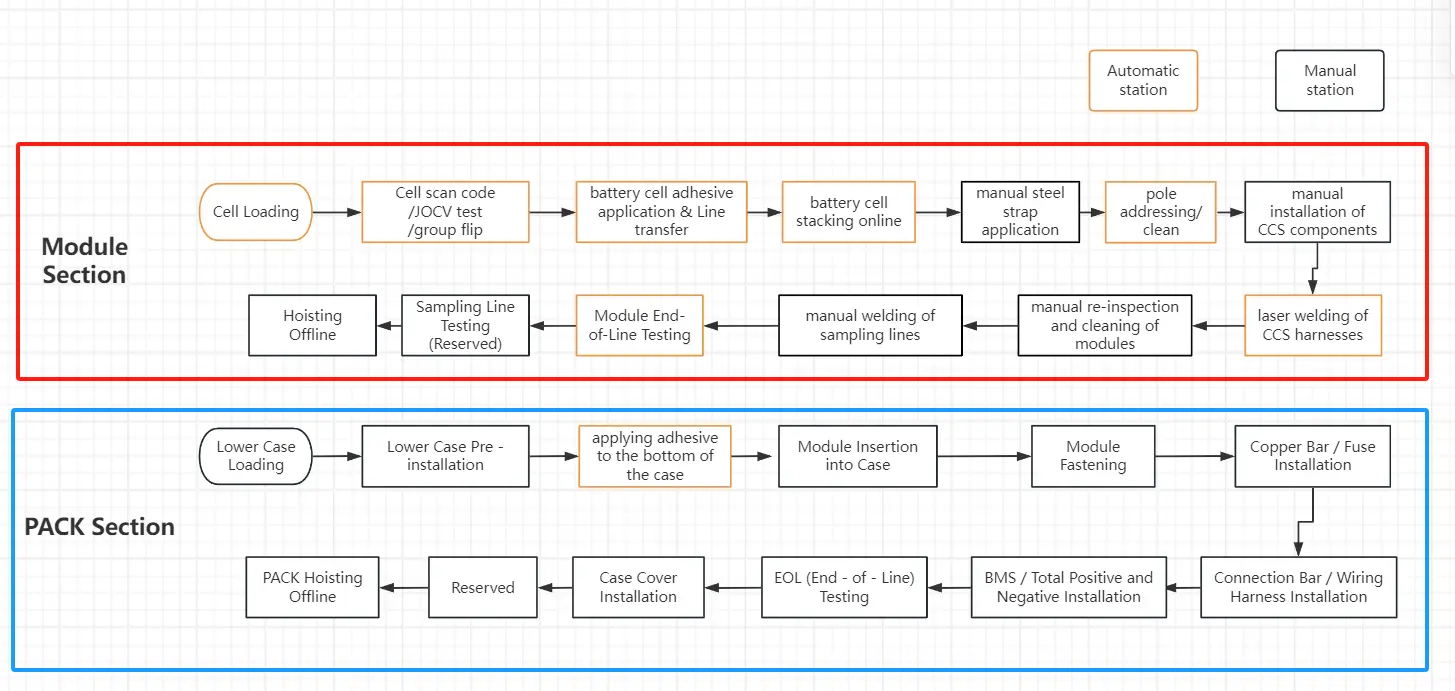
概説されたプロセスは、個々のセルから完全に組み立てられたバッテリーパックまでの自動生産ラインの正確な設計図を提供します。各ステップは、品質、安全性、効率性を確保するために重要です。 バッテリーパックアセンブリ:
- 細胞への給餌と初期検査(細胞給餌 → OCV検査)
- 細胞給餌: セルは、AGV(無人搬送車)やコンベアベルトなどの自動物流システムによって搬送されます。このラインは、様々なセルサイズやパッケージ(ビンやトレイなど)に対応できる必要があり、正確な位置決めと位置合わせのためにビジョンシステムを使用します。
- OCV検査: これは最初の品質チェックポイントであり、各セルについて開放電圧(OCV)、内部抵抗(ACR)、およびその他のパラメータを100%検査によって測定します。合格したセルは、テストデータに基づいて正確に選別およびグループ化され、同一モジュール内の電圧、容量、および抵抗のばらつきを最小限に抑え、バッテリーパックの一貫性と長寿命を確保します。
- モジュール組立および接続(セル接着剤塗布 → バスバー溶接)
- 細胞接着剤の塗布方法: セル表面または側面パネルには、構造用接着剤または熱伝導性接着剤が塗布されます。構造用接着剤はセルを機械的強度で固定し、熱伝導性接着剤はセルと冷却システム間の隙間を埋めて熱管理を最適化します。接着剤の量、塗布経路、硬化時間を正確に制御することが不可欠です。
- セルスタッキングと手動結束: セルは直列または並列に積み重ねられ、モジュールを形成します。自動積み重ね後、手動または自動の結束によって初期固定が行われます。積み重ねの精度は、その後の溶接品質とモジュール全体の構造に直接影響します。
- 清掃に関する取り組み: セル極(正極と負極)を洗浄することで、酸化層や汚染物質を除去します。この重要な前処理工程により、抵抗を低減し、不良溶接のリスクを最小限に抑えることで、高品質なレーザー溶接を実現します。
- バスバー溶接: レーザー溶接はバスバーをセルポールに接続し、電気経路を形成します。 コアプロセス電気的な安全性と性能を確保するためには、強度、一貫性(溶接不良や過剰溶接がないこと)、低抵抗が求められます。通常、溶接後の目視検査(AOI)とオンライン監視が含まれます。
- モジュールの機能テストとオフロード(モジュールのサポート終了テスト → モジュールのオフライン化)
- モジュールEOLテスト: 溶接後、モジュールは絶縁耐電圧、直流抵抗(DCR)、電圧検証などの最終検査(EOLテスト)を受け、電気的な安全性と機能性が確認されます。テストデータは、完全なトレーサビリティを確保するために、固有のモジュールコードに紐付けられます。
- モジュールオフライン: 合格したモジュールは、荷降ろしされて保管されるか、物流システムを介して最終組立ラインに直接搬送される。
- バッテリーパックの最終組み立てと密封(ボックスオンライン → パッケージ全体の気密性試験)
- ボックスオンラインおよび液体冷却プレート用接着剤の塗布方法: バッテリーパック下部ハウジングが装着されます。液冷プレートの取り付け時に、システムの気密性と熱伝導効率を確保するために、シーリング接着剤またはサーマルパッドが塗布されます。続いて、 気密性試験 水冷システムにおいて、短絡の原因となる漏水を防ぐため。
- この段階では、モジュール、BMS(バッテリー管理システム)、高電圧ハーネス、および熱管理システムを筐体内に統合します。
- パッケージ全体の気密性試験: 上部カバーの取り付け後、パック全体に対して気密性試験(例:ヘリウム検出)を実施し、防水性や防塵性に関するIP67などの高い保護等級を満たしていることを確認します。
- バッテリーパックの最終検査と荷降ろし(パックEOLテスト → パックオフライン)
- パッケージのEOLテスト: 最も包括的な出荷前検査では、充放電サイクル、BMS機能(SOCキャリブレーション、バランス調整など)、絶縁チェック、高電圧インターロック検証など、実際の使用環境をシミュレートします。すべてのテストに合格したバッテリーパックのみが出荷承認されます。
- オフラインパック: 合格したバッテリーパックは荷降ろしされ、梱包される。
2. 効率と品質を向上させるための主要技術
上記のプロセスの効率的かつ安定した運用は、いくつかの重要な技術の深い統合に依存しています。 バッテリー製造の自動化:
- プロセス全体の自動化と柔軟な統合: 記載されているプロセスは高度な自動化を体現しており、ロボットアーム、コンベア、インテリジェントロジスティクス(AGV)がMESシステムを介して各ステーションに接続されています。これによりサイクルタイムが同期され、ダウンタイムと人的介入が最小限に抑えられ、総合設備効率(OEE)は95%以上に向上します。柔軟な設計により、セルモデルとパックモデルを迅速に切り替えることができます。
- 主要プロセスパラメータのデジタル化とリアルタイム制御: 溶接エネルギー、接着剤量、トルクなどのパラメータをデジタル化することで、一貫性を確保できます。例えば、レーザー溶接では、正確な溶接点を実現するためにビジョンポジショニングとクローズドループ制御が用いられ、接着剤塗布には精密計量ポンプが使用されます。
- 多次元オンライン検査とデータ追跡: 溶接、モジュールEOLテスト、およびパックEOLテストにオンライン検出(例:目視AOI、電気テスト)を組み込むことで、欠陥を即座に検出し、バッチの再作業を防止します。MESシステムは、セルデータ、プロセスパラメータ、および結果を連携させることで、正確なトレーサビリティと迅速な問題解決を実現します。
- フロントエンドソートに基づくプロアクティブな一貫性管理: 生産ラインの効率化は、セルの均一性から始まります。厳格なOCVテストと、供給元でのパラメータ変動のグループ化管理により、組み立て時の課題を軽減し、歩留まりを向上させます。
3.パワーバッテリーとBess Energy Storage PACKシリーズの中核的な違い

コアプロセスは似ているが、アプリケーションの違いにより、設計が異なっている。 パワーバッテリーとエネルギー貯蔵パックラインの比較:
| 比較次元 | EV用バッテリーパック製品ライン | エネルギー貯蔵パックライン |
|---|---|---|
| 製品とパフォーマンスに焦点を当てる | 車両の航続距離と性能を向上させるため、高エネルギー密度、高出力密度(高速充電/放電)、軽量設計を重視している。そのため、極めて高い空間利用効率が求められる。 | サイクル寿命、コスト($/kWh)、固有の安全性、および長期的な信頼性に重点を置いている。エネルギー密度と重量については比較的寛容である。 |
| 熱管理要件 | 高ピーク電力を伴う複雑な動作条件には 極めて厳格な熱管理液冷は標準装備であり、液冷プレート接着剤塗布などの工程において高い精度が求められます。 | 充放電レートが低い安定した状態は、熱ストレスを軽減する。多くの場合、空冷式またはよりシンプルな液冷式システムが用いられ、コスト管理に対する感度が高くなる。 |
| 線のデザインとリズム | 車両製造のリズムに深く統合され、要求の厳しい 高速、大量、超安定 連続生産。最高レベルの自動化と高度なインテリジェンスが求められる。 | 多様なモデル(住宅用、商業用、大規模用)が有利 多品種少量生産 柔軟な生産体制。迅速な段取り替え能力が鍵となる。 |
| テストと検証に焦点を当てる | PACK EOLテスト 厳しい安全基準(針の貫通、過充電など)を満たした上で、過酷な車両状態(振動、衝撃など)をシミュレートします。 | 試験では、長期サイクル寿命、システム効率、電力系統との連携、および特定のエネルギー貯蔵安全基準が重視されます。容量が大きいほど、試験期間は長くなります。 |
| コスト構造 | セルコストの割合が高い。PACKは安全性を確保しつつ、積極的なコスト削減に注力している。 | セルコストの低減とシステム全体の統合コストのバランスを取り、BMS、熱管理などにおける価値を優先する。 |
まとめ
実際の導入においては、製品が電力用途かエネルギー貯蔵用途かに応じて調整を行い、プロセスパラメータ、機器選定、試験基準、柔軟な設計に重点を置く必要があります。例えば、電力ラインでは速度と軽量化プロセスが優先される一方、エネルギー貯蔵ラインでは様々な容量に対応できるモジュール性が重視されます。これらの知見を業務に取り入れることで、世界のバッテリー製造業界で優位性を維持できます。