
BESSコンテナ組立ラインとは何ですか?
A ベス コンテナ組立ライン(バッテリーエネルギー貯蔵システムコンテナ組立ラインは、バッテリーモジュール、バッテリー管理システム(BMS)、温度制御システム、消火システム、および電気機器を標準化されたコンテナに統合し、完全な輸送可能なバッテリーエネルギー貯蔵ユニット(BESSコンテナ)を形成するために使用される、自動化または半自動化された生産ラインです。その主な目的は、標準化された大規模生産を通じて、エネルギー貯蔵システムの安全性、信頼性、および一貫性を確保することです。
BESS組立ラインの処理フロー
ここでは、Comwin社の半自動BESS組立ラインを例に説明します。
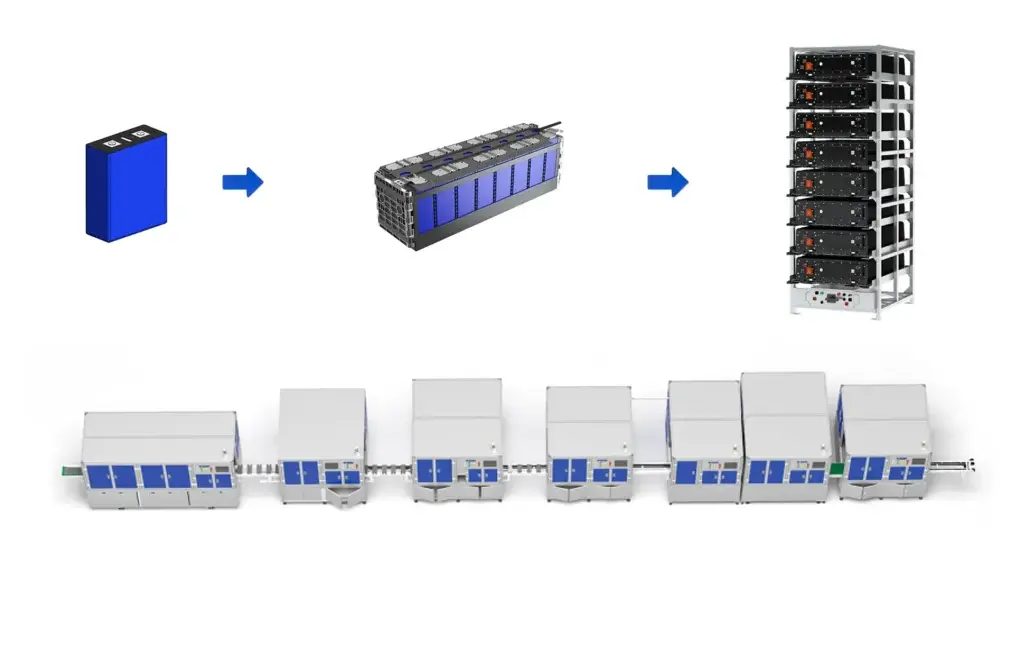
I. モジュールセクション処理(セル → モジュール)
- セル装填(自動)細胞はAGVまたはコンベアベルトによって生産ラインの開始地点まで自動的に搬送されます。
- 細胞スキャン/OCV検査/グループ分けと反転(自動)セルQRコードのトレーサビリティ、開放電圧(OCV)テスト(±5mV以内の電圧一貫性でセルをスクリーニング)、および後続のスタッキング要件に合わせてセルの向きを調整する処理を同時に実行します。
- 細胞接着剤塗布および転写(自動)接着剤を自動的に塗布して細胞を固定し、コンベアベルトを介してスタッキングステーションに搬送します。
- セルスタッキングローディング(自動)ロボットアームは自動的に細胞の積み重ねを完了し、繰り返し位置決め誤差は0.5mm以下です。
- スチールバンドの手動取り付け(マニュアル)作業員が手作業で鋼鉄製のバンドを取り付け、積み重ねられたセルを固定し、構造的な安定性を確保する。
- ポール検出/清掃(自動)自動装置がセル極の位置を識別し、その後の溶接に備えて酸化層を除去します。
- CCSコンポーネントの手動インストール(マニュアル)作業員は、セル間の電気的接続を実現するために、セル接続システム(CCS)を設置します。
- CCSハーネスボードレーザー溶接(自動): CCSハーネスボードのレーザー溶接、溶接強度15N以上、降伏率99.5%以上。
- モジュールマニュアルの再点検と清掃(マニュアル)作業員はモジュールの外観を検査し、表面の不純物を取り除く。
- 手動サンプリングライン溶接(手動)モジュール電圧および温度信号を収集するためのサンプリングラインの溶接。
- モジュールEOLテスト(自動)絶縁抵抗(100MΩ以上)、電圧バランスなどを含む最終検査を自動的に完了します。
- サンプリングラインテスト(予約済み)(手動)サンプリングラインの機能を確認するための、予約済みの手動テストインターフェース。
- モジュールの荷降ろしまたは梱包(手動)作業員はモジュールを一時保管のために荷降ろしするか、直接梱包セクションへ移送します。
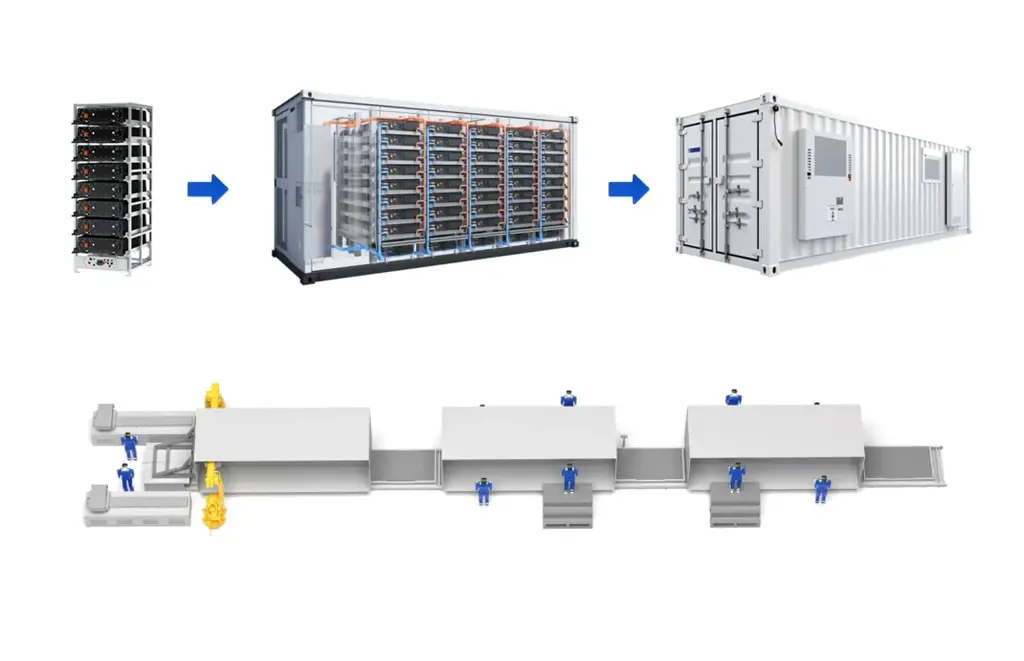
II.梱包工程(モジュール → コンテナシステム)
- コンテナ積載および気密性試験(マニュアル)コンテナがラインに積み込まれた後、作業員は気密性試験(圧力50kPa以上で5分間漏れがない状態を維持する)を実施します。
- コンテナへのコンポーネントの事前インストール(マニュアル)作業員は、コンテナ内にガイドレールやブラケットなどの内部構造物を設置する。
- 容器底部接着剤塗布(自動)自動装置が容器の底面に接着剤を塗布し、モジュールを密封・固定します。
- コンテナへのモジュール挿入(手動)作業員は昇降装置を使ってモジュールをコンテナ内に設置する。
- モジュール固定(手動): 作業員はモジュール固定ボルトをトルク ≥80N·m、誤差 ≤±5% で締め付けます。
- 銅棒/ヒューズの取り付け(マニュアル)回路の安全性を確保するため、銅製のバー(システム電力に見合った電流容量のもの)とヒューズを取り付けてください。
- 接続バー/ハーネスの取り付け(マニュアル): 絶縁等級がIP65以上のモジュール間接続バーおよびハーネスを接続する。
- BMS / メインプラス・マイナス配線設置(マニュアル): バッテリー管理システム(BMS)とメインの正極/負極端子を設置し、システム監視と電力出力を実現します。
- パッケージのEOLテスト(手動): 作業員は、充放電サイクル、保護機能の検証、および12項目以上の項目を含むシステムレベルのテストを完了し、テスト合格率は98%以上です。
- コンテナカバーの取り付け(マニュアル)構造的な囲いを完成させるために、コンテナカバーを取り付けます。
- コンテナ全体の気密性試験(手動)IP65の保護等級を確保するため、容器全体に対して再度気密性試験を実施してください。
- 梱包荷降ろし(手動)作業員が完成したコンテナから荷物を降ろし、配送前の最終工程を完了する。
BESSコンテナ組立ラインの選び方
Comwin BESSコンテナ組立ライン選定ガイド
――プロセス適応性からシナリオ実装までを網羅する包括的な意思決定フレームワーク
BESSコンテナ組立ラインを選定する際の核心は、生産ラインを「柔軟な製造を可能にする基盤」にすることです。つまり、現在のセル技術の進化(例えば、容量が314Ahから628Ahへと増加する傾向)に対応し、将来のシナリオ拡張(例えば、商用・産業用エネルギー貯蔵からグリッドレベルの貯蔵へのアップグレード)をサポートできるラインを選ぶことです。本稿では、プロセスの適応性、自動化と品質管理、シナリオ環境との互換性という3つの側面から、実践的な選定ロジックを提供します。
1. プロセス適応性:生産ラインがセルおよびシステム設計を「理解」できるようにする
この生産ラインの核となる価値は、現在の主流技術との互換性を維持しつつ、将来のアップグレードのための余地を残している点にあります。業界では、「高容量セル+高直列設計」(例えば、104個のバッテリーを直列接続する104S直列接続)という技術ルートが確立されています。そのため、組立ラインには以下の機能が求められます。
- セル仕様の互換性: 100~320Ahの角型セル(314Ahや628Ahなどの主流モデルを含む)に対応し、迅速な切り替え(例えば、2時間以内に治具を交換するなど)により、さまざまなサイズのバッテリーパックに対応できます。
- コアプロセスカバレッジ: セル選別(容量/電圧の一貫性の確保)、レーザー洗浄(溶接歩留まりの向上)、バスバー溶接(重要な接続工程)などのコア工程を含めることで、工程の欠落によるシステム障害を回避できる。
- 柔軟な設計: モジュール式のワークステーションを組み合わせることで、「様々な種類の小ロット生産」と「大規模量産」の切り替えを実現します。例えば、商業用・産業用エネルギー貯蔵からグリッドレベルの貯蔵に移行する場合、生産ライン全体を再構築することなく、モジュール組立ワークステーションのみを調整すれば済みます。
2. 自動化と品質管理:テクノロジーで「安全性の最終目標」を守る
BESSの安全性は製造工程の品質管理に依存しており、自動化は人的ミスを減らすための重要な手段です。選定の際には、以下の3点に注目してください。
- 主要なワークステーション自動化: モジュール部の自動化率は70%を超えるべきであり、特にボルト締め(トルク精度±5%)や溶接検出(適応型レーザー溶接技術)などのコアステーションでは、手動操作による接続不良やはんだ付け不良などの問題を防止するために、完全自動化を実現する必要がある。
- オンライン品質検査: AIによる画像検査システム(セル外観の欠陥を識別するため)とEOL最終テスト(充電および放電条件をシミュレートしてシステム性能を検証するため)を搭載し、製品の欠陥率を100万分の1(1ppm)未満に抑えます。これは、グリッドレベルの蓄電プロジェクトにおける厳しい要件です。
- デジタルトレーサビリティ: MES(製造実行システム)を通じて各バッテリーパックの製造データ(溶接パラメータや検査結果など)を記録し、デジタルツイン技術を用いて製造プロセスを復元することで、セルからシステムまでのライフサイクル全体にわたるトレーサビリティを実現します。
3.シナリオ環境適合性:複雑な状況への生産ラインの適応
BESSコンテナは、屋外、沿岸地域、高地などの過酷な環境に設置されることが多いため、製造ラインの設計においては、コンテナの保護と環境への適応性を考慮する必要がある。
- 箱の構造と材料: 耐候性に優れた高強度鋼またはアルミニウム合金を使用し、複数の防食処理(沿岸プロジェクトの場合は耐塩水噴霧コーティングなど)を施し、保護等級は少なくともIP54(防塵・防水)とする。
- 温度および温度差への適応性: あらかじめ温度制御システム(液冷/空冷モジュールなど)を搭載し、-40℃から60℃までの幅広い温度範囲に対応することで、極端な温度環境下でも安定したバッテリー動作を保証します。
- 輸送と設置の利便性: ボックスはISOコンテナ規格サイズに準拠し、現場での迅速な設置のために底部にフォークリフト用の穴または吊り上げポイントがあらかじめ確保されている必要があります。たとえば、Kehua Dataのエネルギー貯蔵ボックスは「納品時にグリッドに接続可能」で、設置時間を50%短縮できます。
最終決定ロジック:「長期的な価値」を重視する
組立ラインの選定は、一度きりの投資ではなく、今後3~5年間の技術革新と市場拡大に向けた積極的な計画です。以下の2点を優先的に検討することをお勧めします。
- 柔軟性を最優先事項とする: 事業内容が商用、系統連系、オフグリッドなど複数のシナリオに対応している場合は、製品の改良による生産ラインの廃棄を避けるため、「モジュール式+迅速な切り替え」が可能な生産ラインを優先的に採用してください。
- 品質管理の深さ: 安全性はエネルギー貯蔵の生命線です。小規模な生産ラインであっても、EOL(使用終了時)テストとデータトレーサビリティシステムを備える必要があります。これこそが、ハイエンド市場に参入するための「切符」なのです。
生産ラインが「最新技術への適応」「将来のアップグレードとの互換性」「安全性と品質の確保」という3つの要件を同時に満たすことができれば、それは単なる生産ツールから、事業成長のための「中核資産」へと変貌を遂げる。
反射: 将来的に電池容量が1000Ahを超えた場合、生産ラインを全面的に再構築するのではなく、部分的なアップグレードで対応できるでしょうか?これは、選定プロセスにおいて最も重要な検討事項となるでしょう。