
Línea de montaje automático de pilas de petaca Resumen del proyecto
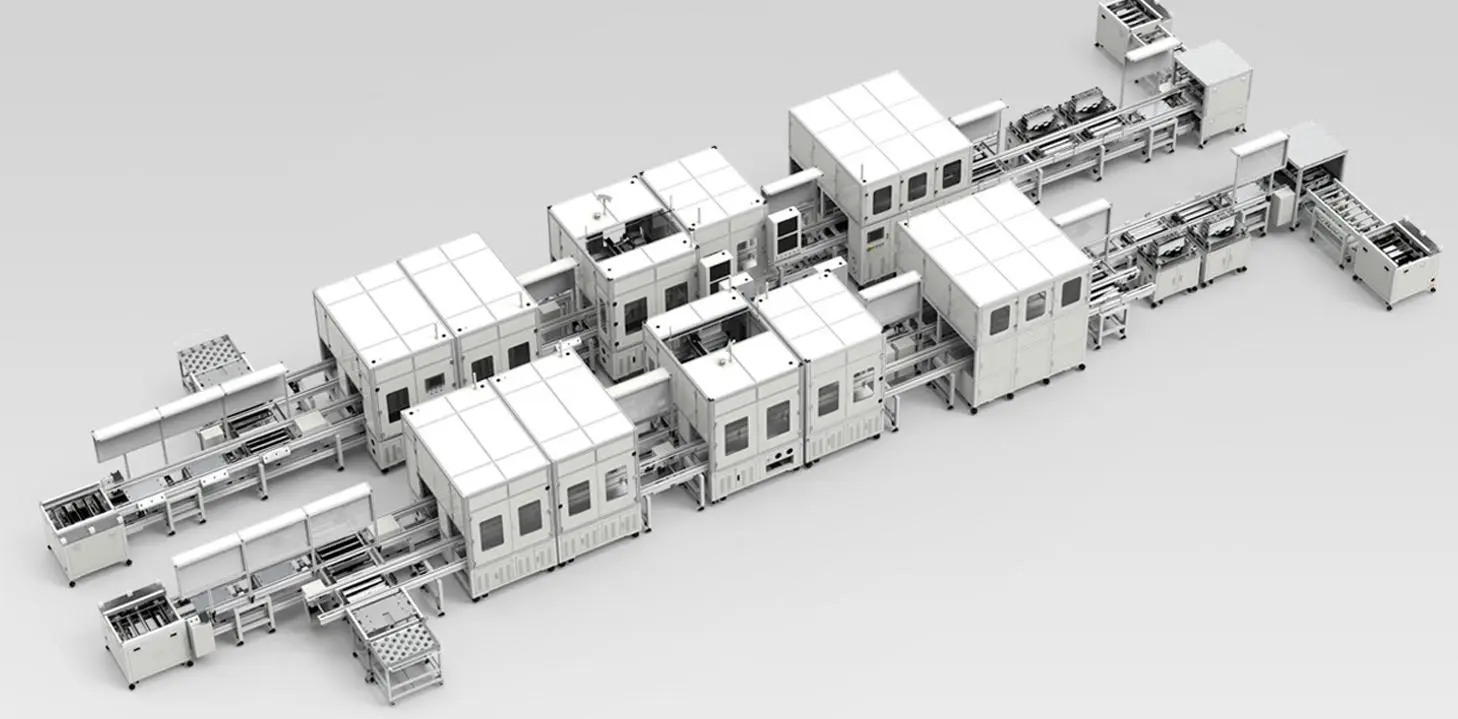
Nuestra empresa se dedica a diseñar Línea de montaje de pilas de petaca totalmente automatizadacon el objetivo de minimizar o eliminar la intervención humana. Cada etapa del proceso se integrará plenamente con el sistema de ejecución de fabricación (MES) del cliente para garantizar una trazabilidad y un control del proceso completos. En esta presentación se describen los procesos manuales actuales y nuestras soluciones de automatización propuestas para cada etapa, junto con requisitos clave como:
- Carga y descarga automatizadas
- Pruebas e inspección en línea
- Sistemas de visión y lectura de códigos QR
- Clasificación y rechazo inteligentes
- Embalaje de final de línea y paletización
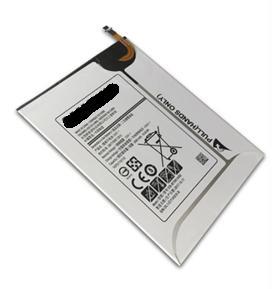
Soluciones de procesos automáticos de ensamblaje de pilas de bolsa
PROCESO 1 - PRUEBA OCV & IR
Proceso actual:
Actualmente, las celdas de las baterías se reciben en bandejas. Un operario recoge manualmente los elementos de la bandeja y los introduce en el equipo de pruebas OCV e IR. Otro operario lee el código QR (MFG PN) y compara la carga actual de la celda % con la base de datos del proveedor. Si se rechaza una célula, se separa en una bandeja designada para piezas defectuosas.
Nuestra solución de automatización:
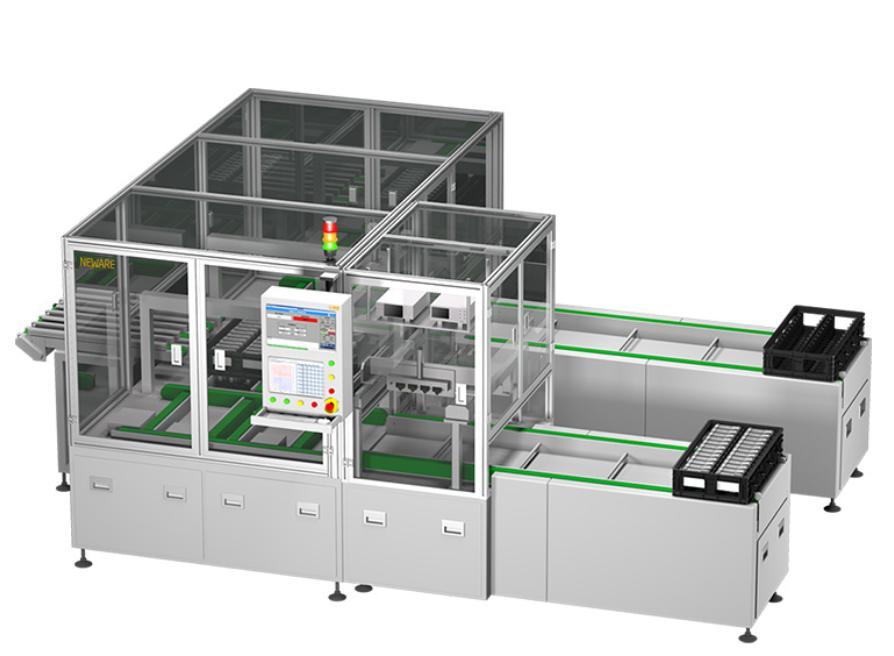
Proponemos introducir un sistema automatizado que recoja las células de las bandejas, realice las pruebas OCV e IR, compare los resultados con la base de datos y clasifique las células en consecuencia. Esto incluirá una estación de rechazo para las piezas de calidad inferior y enviará automáticamente las células buenas al siguiente proceso. Además, las bandejas vacías estarán a disposición del operario para su recuperación. Al final de cada proceso, se enviará un registro al sistema de acuerdo con la estructura de registro adecuada para la notificación.
PROCESO 2 - TAMPOGRAFÍA E IMPRESIÓN DE CÓDIGOS QR
Proceso actual:
En el flujo de trabajo actual, el operario recoge las cubetas de la bandeja, las coloca en una caja y transfiere esta caja más la cubeta a una mesa giratoria para la tampografía. Se utiliza una boquilla de limpieza por plasma para limpiar la cubeta antes de imprimir el logotipo y la información. Tras la impresión, el operario retira la caja y la cubeta de la mesa giratoria y coloca la caja en una mesa mientras coloca la cubeta en una cinta transportadora con una impresora VideoJet 1620 para imprimir el código QR, la fecha y el número de lote.
Nuestra solución de automatización:
Nuestro objetivo es automatizar completamente este proceso recibiendo las células de la OCV y las pruebas IR y ejecutando todos los pasos sin intervención humana. Tras la impresión, se instalará un sistema automático de inspección visual que requerirá transportadores de salida para las células buenas y malas. También se generará un registro que se enviará al sistema al término de cada proceso de acuerdo con la estructura de registro adecuada.
PROCESO 3 - HORNO DE CURADO
Proceso actual:
Actualmente, el operario coloca las células en una bandeja y las guarda durante 2 horas para que se curen.
Nuestra solución de automatización:
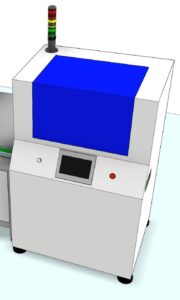
Tras el proceso 2, las células se introducirán automáticamente en un horno de curado y posteriormente se enviarán al siguiente paso. Al final del proceso, se enviará un registro al sistema de acuerdo con la estructura de registro establecida a efectos de notificación.
PROCESO 4 - APLICACIÓN DE LA CINTA CELULAR
Proceso actual:
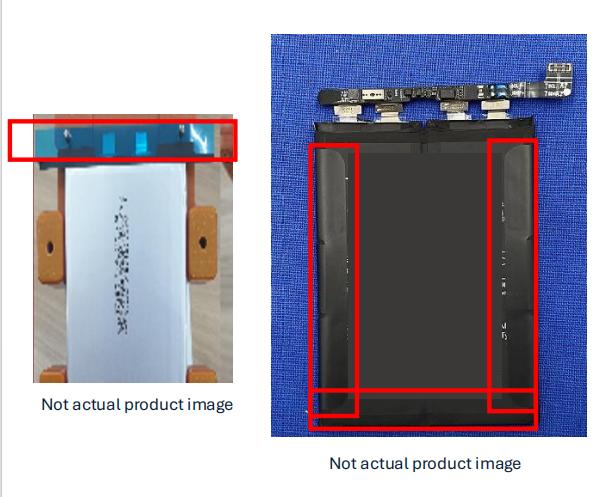
Actualmente, el flujo de trabajo implica a varios operarios: El operario 1 coge la célula de una bandeja y la coloca en la línea, mientras que el operario 2 pega cinta adhesiva en los polos. El operario 3 aplica cinta adhesiva en los laterales, y el operario 4 inspecciona y coloca la célula en una bandeja, que se envía al siguiente proceso.
Nuestra solución de automatización:
Automatizaremos todo el proceso, recibiendo las células directamente del horno de curado. Una vez terminadas, se transportarán al siguiente proceso mediante cinta transportadora. Se enviará un registro al sistema al finalizar cada proceso, de acuerdo con las estructuras de registro adecuadas.
PROCESO 5 - CORTE DE LENGÜETAS
Proceso actual:
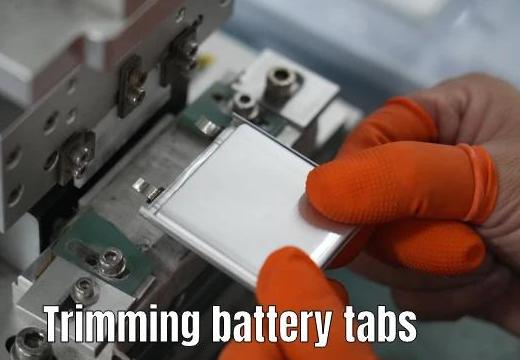
En la configuración actual, un operario coloca manualmente las células en una mesa giratoria para recortar y alinear las pestañas mediante cuchillas cerámicas.
Nuestra solución de automatización:
Proponemos un sistema de carga automatizado tras la aplicación de etiquetas para alinear y recortar las lengüetas con cuchillas cerámicas, inspeccionar los tamaños y comprobar que no haya rebabas antes de enviarlas al siguiente proceso. Las piezas rechazadas se dirigirán a una estación de rechazo. Cada proceso concluirá con la generación y el envío de un registro al sistema de acuerdo con las estructuras establecidas.
PROCESO 6 - SOLDADURA LÁSER
Proceso actual:
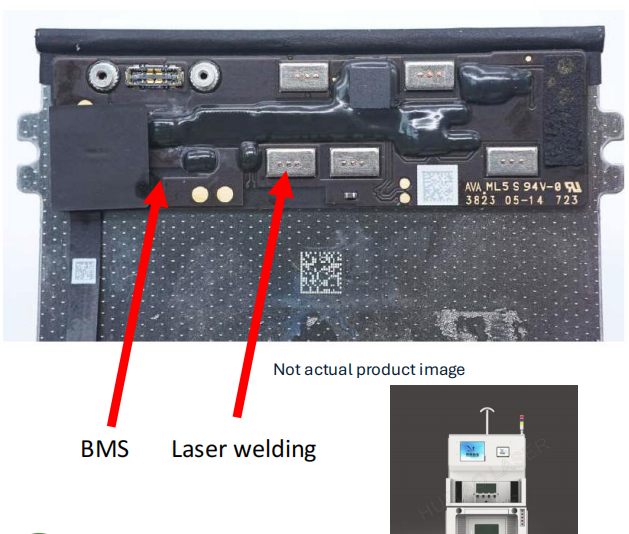
Actualmente, los operarios recogen la célula de una bandeja, la colocan en una fijación y añaden un BMS (PCBA). El dispositivo se carga en una máquina de soldadura láser para soldar. A continuación, el operario inspecciona los puntos de soldadura para controlar la calidad.
Nuestra solución de automatización:
Implantaremos un sistema automatizado para la carga posterior al corte de etiquetas, recogeremos y colocaremos automáticamente los BMS, alinearemos, realizaremos soldaduras láser, llevaremos a cabo inspecciones y leeremos códigos QR. Las piezas no cualificadas se dirigirán a la estación de rechazo. Además, se enviará un registro del proceso al sistema según sea necesario.
PROCESO 7 - APLICACIÓN DE LA CINTA DE BATERÍA
Proceso actual:
Actualmente, los operarios aplican manualmente MYLAR sobre los contactos BMS, pegan cinta de nomex y realizan múltiples pasos para garantizar una adhesión adecuada.
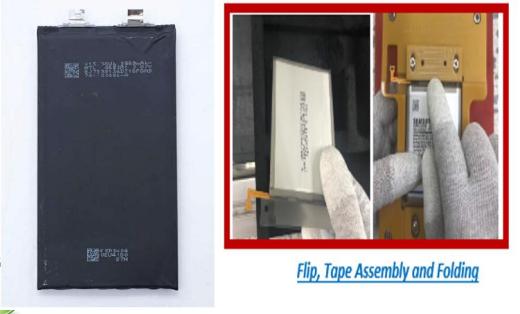
Nuestra solución de automatización:
Automatizaremos todo este proceso, incluida la carga y descarga automáticas. Se generará un registro que se enviará al sistema al final de cada etapa para garantizar la documentación y el seguimiento.
PROCESO 8 - PRUEBA ELÉCTRICA
Nuestra solución de automatización:
Este paso incluirá la recepción de la batería del proceso anterior, la autocarga y la realización de pruebas eléctricas (tensión, resistencia, impedancia, etc.). Las baterías en buen estado pasarán al siguiente proceso, mientras que las unidades defectuosas se enviarán a la estación de rechazo. Una vez finalizadas las pruebas, se enviará un registro al sistema.
PROCESO 9 - PRUEBA DIMENSIONAL
Nuestra solución de automatización:
Esta fase también se automatizará para realizar pruebas dimensionales, con autocarga e inspección de las baterías. Las pilas en buen estado pasarán al siguiente proceso y las defectuosas irán a la estación de rechazo. Todos los registros correspondientes se enviarán al sistema.
PROCESO 10 - PRUEBA DE ESTANQUEIDAD
Proceso actual:
Los operarios introducen manualmente las pilas en una máquina de medición de fugas de gas.
Nuestra solución de automatización:
Ejecutaremos el mismo proceso con carga/descarga automatizada, junto con la segregación del rechazo. Al final del proceso se enviará un registro a nuestro sistema de acuerdo con la estructura de documentación requerida.
PROCESO 11 - INSPECCIÓN FINAL
Proceso actual:
Los operarios utilizan microscopios para realizar inspecciones visuales y evaluar posibles daños físicos durante la manipulación.
Nuestra solución de automatización:
Introduciremos la carga y descarga automáticas para las inspecciones de baterías, fomentando las evaluaciones visuales automatizadas. Se separarán las piezas rechazadas y se enviarán al sistema los registros correspondientes.
PROCESO 12 - ANÁLISIS DE RAYOS X
Proceso actual:
En la actualidad, los operadores cargan las pilas en las máquinas de rayos X para realizar evaluaciones internas y detectar impactos o malformaciones.
Nuestra solución de automatización:
Nuestro objetivo es automatizar este proceso, incluida la carga y descarga automáticas de baterías, con el envío de registros al sistema tras cada fase, según dicte la estructura de registros adecuada.
PROCESO 13 - PACKOUT
Proceso actual:
Tras la inspección por rayos X, las baterías aprobadas son colocadas manualmente en bandejas por el operario, que a continuación escanea los códigos QR, pesa las bandejas y las apila si están aprobadas.
Nuestra solución de automatización:
Utilizaremos un brazo robótico para colocar automáticamente las pilas aprobadas en bandejas tras la inspección por rayos X. A continuación, las bandejas se transportarán a un punto de escaneado para la lectura del código QR. A continuación, las bandejas se transportarán a un punto de escaneado para la lectura del código QR, seguido de una estación de pesaje automatizada. Las bandejas conformes se apilarán mediante un sistema robotizado, se envolverán en bolsas de seguridad ESD y se colocarán en cajas mediante un cargador robotizado. Por último, un sistema de etiquetado automático colocará una etiqueta informativa detallada en cada caja antes de descargarla. Se proporcionará un registro al sistema a medida que concluya cada proceso.
PROCESO 14 - PALETIZACIÓN
Proceso actual:
Actualmente, los operarios manipulan manualmente la colocación de las cajas en los palés.
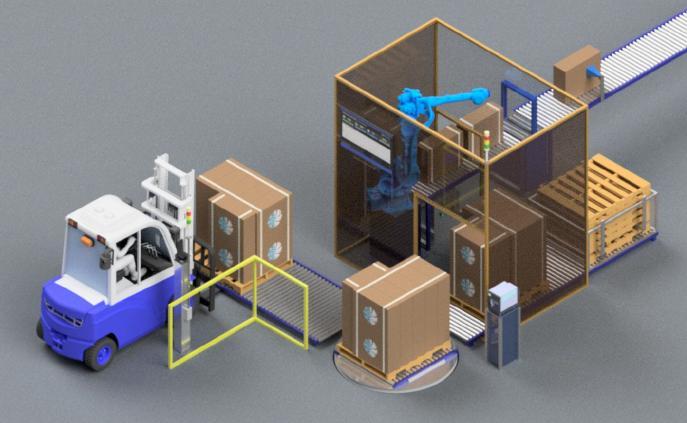
Nuestra solución de automatización:
Desplegaremos un robot de 6 ejes para recoger cajas y colocarlas en palés. Una vez finalizada la paletización, una etiquetadora automática imprimirá y aplicará una etiqueta detallada al palé. Todo el conjunto se envolverá y se preparará para ser recogido por el operario. Al final de cada proceso, se enviará un registro a nuestro sistema de acuerdo con la estructura de registro adecuada para la notificación.
Tag:Línea de ensamblaje automático de pilas de petaca