
自動パウチ電池組立ラインプロジェクト概要
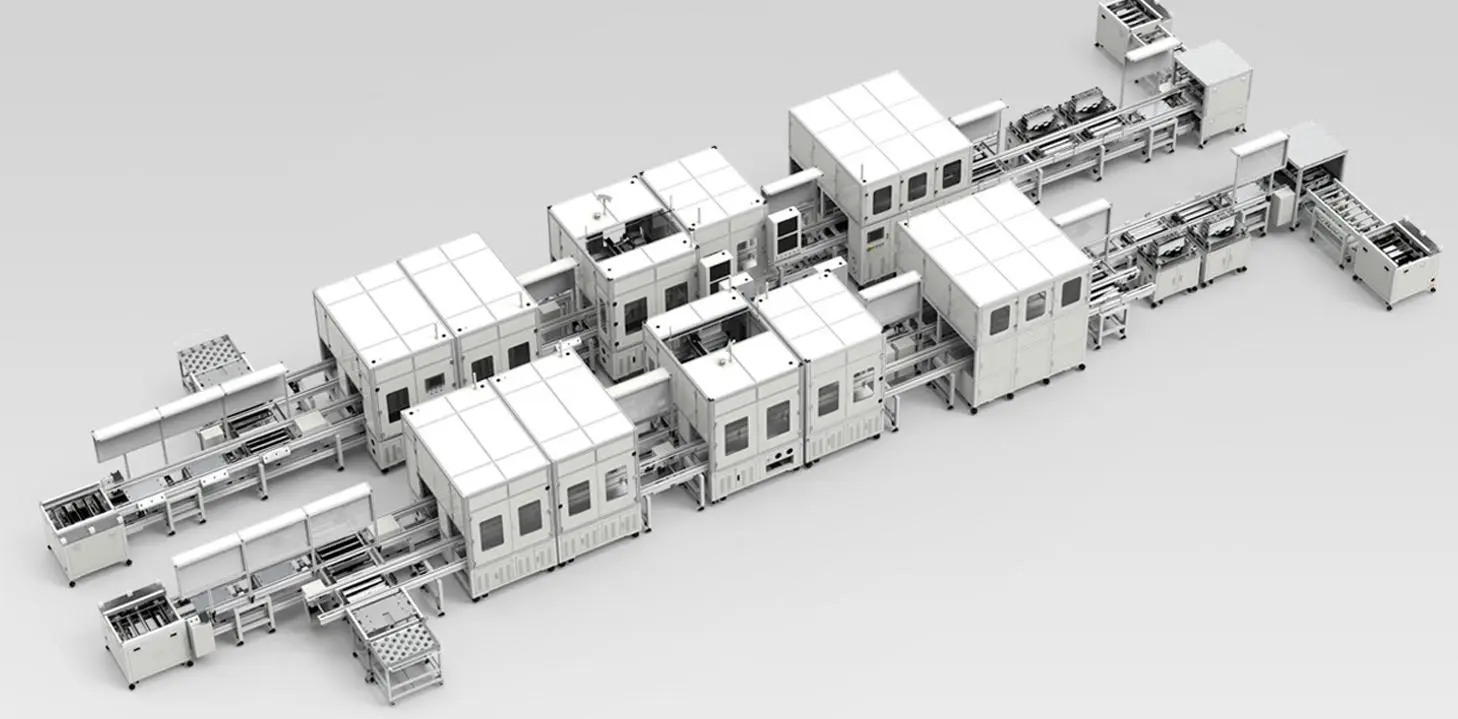
当社は、 完全自動化されたパウチ型電池組立ライン人的介入を最小限に抑える、あるいは排除することを目標としています。プロセスの各ステップは、完全なトレーサビリティとプロセス制御を確保するために、クライアントの製造実行システム(MES)と完全に統合されます。このプレゼンテーションでは、現在の手動プロセスと、各段階における当社が提案する自動化ソリューションの概要、および以下のような主要な要件について説明します。
- 自動積み込み/積み下ろし
- インラインテストと検査
- ビジョンシステムとQRコード読み取り
- インテリジェントな選別と拒否
- 最終工程での包装とパレット積み
自動パウチ型電池組立プロセスソリューション
プロセス1 – OCVおよびIRテスト
現在のプロセス:
現在、バッテリーセルはトレイに入った状態で納品されます。作業員がトレイからセルを手作業で取り出し、OCVおよびIR試験装置に挿入します。別の作業員がQRコード(製造元部品番号)を読み取り、現在のセル%の充電状態をサプライヤーのデータベースと比較します。セルが不良品と判断された場合は、不良品専用のトレイに隔離されます。
当社の自動化ソリューション:
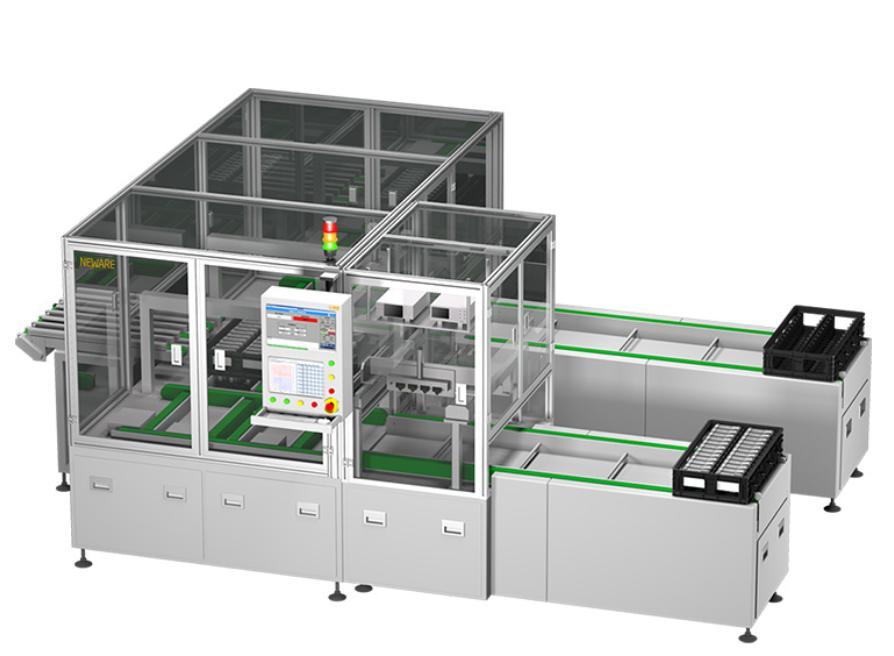
トレイからセルを取り出し、OCVおよびIRテストを実施し、結果をデータベースと比較し、それに応じてセルを分類する自動システムを導入することを提案します。このシステムには、規格外部品の排出ステーションが含まれ、良品セルは自動的に次の工程に送られます。さらに、オペレーターが取り出せるように空のトレイも用意されます。各工程の終了時には、通知のために適切なログ構造に従ってログがシステムに送信されます。
プロセス2 – パッドとQRコードの印刷
現在のプロセス:
現在のワークフローでは、オペレーターがトレイからセルを取り出し、ケースに入れ、ケースとセルを回転テーブルに移してパッド印刷を行います。ロゴと情報を印刷する前に、プラズマクリーニングノズルを使用してセルを洗浄します。印刷後、オペレーターは回転テーブルからケースとセルを取り外し、ケースをテーブルに置き、セルをVideoJet 1620印刷機を備えたコンベアに載せて、QRコード、日付、ロット番号を印刷します。
当社の自動化ソリューション:
OCVおよびIRテストからセルを受け取り、人手を介さずにすべての工程を実行することで、このプロセスを完全に自動化することを目指します。印刷後には、良品セルと不良品セルを搬送するための出力コンベアを備えた自動目視検査システムを設置します。また、各工程の終了時には、適切なログ構造に従ってログが生成され、システムに送信されます。
工程3 – 硬化炉
現在のプロセス:
現在、作業者は細胞をトレイに入れ、硬化のために2時間保管している。
当社の自動化ソリューション:
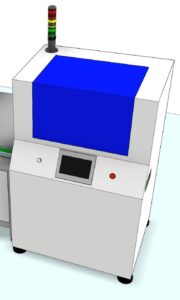
工程2の後、セルは自動的に硬化炉に送られ、その後次の工程へと送られます。工程の最後に、通知目的で、定められたログ構造に従ってログがシステムに送信されます。
工程4 – セルテープの貼り付け
現在のプロセス:
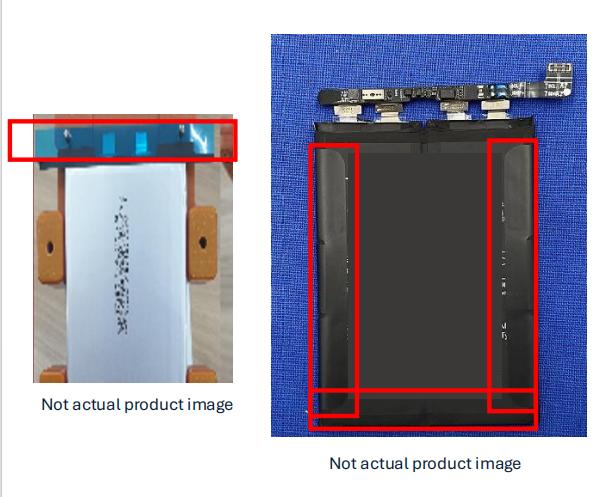
現在、このワークフローには複数の作業員が関わっています。作業員1がトレイからセルを取り出し、ライン上に配置します。作業員2はポールにテープを貼り付けます。作業員3は側面にテープを貼り、作業員4はセルを検査してトレイに配置し、次の工程に送ります。
当社の自動化ソリューション:
硬化炉から直接セルを受け取ることで、全工程を自動化します。硬化が完了したセルは、コンベアで次の工程へと搬送されます。各工程の終了時には、適切なログ構造に従ってログがシステムに送信されます。
工程5 – タブの切断
現在のプロセス:
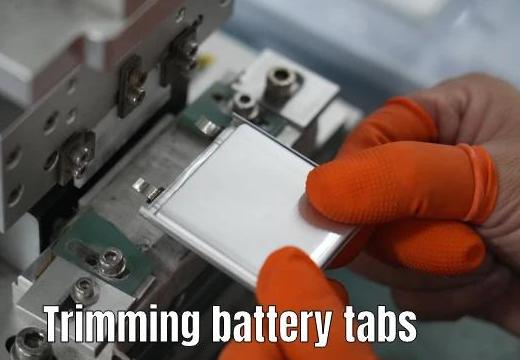
現在のシステムでは、作業員が回転テーブル上に細胞を手動で配置し、セラミックブレードを使用してタブをトリミングおよび位置合わせします。
当社の自動化ソリューション:
ラベル貼付後、セラミックブレードを用いてタブの位置合わせとトリミングを行い、サイズ検査とバリチェックを行った後、次の工程へ送る自動ローディングシステムを提案します。不良品は不良品ステーションへ送られます。各工程は、設定された構造に従ってログを生成し、システムに送信することで完了します。
工程6 – レーザー溶接
現在のプロセス:
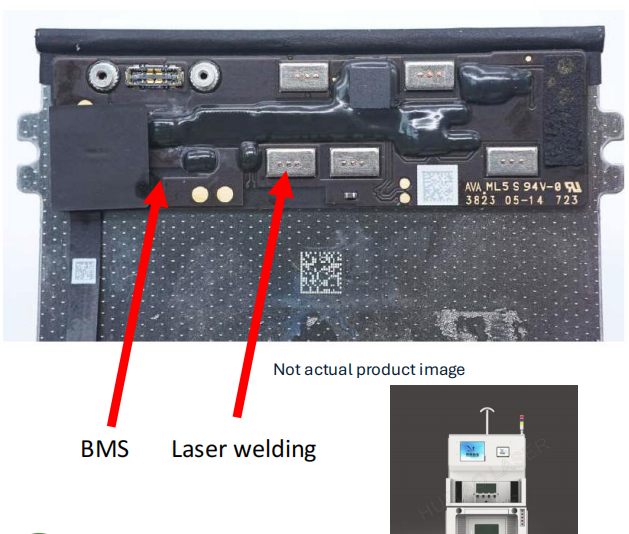
現在、作業員はトレイからセルを取り出し、治具にセットしてBMS(PCBA)を取り付けます。治具はレーザー溶接機にセットされ、はんだ付けが行われます。その後、作業員は品質管理のためにはんだ付け箇所を検査します。
当社の自動化ソリューション:
ポストタブ切断後の部品のロード、BMSの自動ピックアンドプレース、位置合わせ、レーザー溶接、検査、QRコードの読み取りを行う自動化システムを導入します。不合格部品は不良品ステーションに送られます。また、必要に応じてプロセスログがシステムに送信されます。
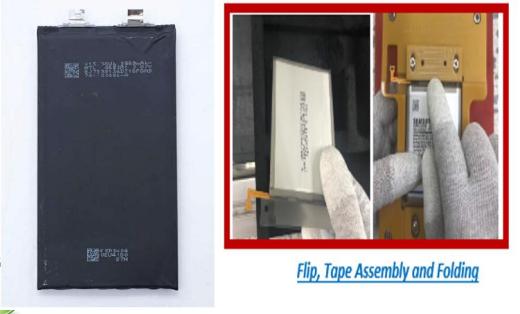
工程7 – バッテリーテープの塗布
現在のプロセス:
現在、作業員はBMS接点上にMYLARを手作業で塗布し、ノーメックステープを貼り付け、適切な接着を確保するために複数の手順を実行しています。
当社の自動化ソリューション:
積み込みと積み下ろしを含む、このプロセス全体を自動化します。各段階の終了時にはログが生成され、システムに送信されるため、記録と追跡が確実に行われます。
工程8 – 電気試験
当社の自動化ソリューション:
このステップでは、前の工程からバッテリーを受け取り、自動ロードを行い、電気テスト(電圧、抵抗、インピーダンスなど)を実施します。正常なバッテリーは次の工程に進み、不良品は廃棄ステーションに送られます。テスト完了後、ログがシステムに送信されます。
工程9 – 寸法検査
当社の自動化ソリューション:
この工程も自動化され、寸法検査が実施されます。バッテリーは自動的にロードされ、検査されます。良品は次の工程に進み、不良品は廃棄ステーションに送られます。関連するすべてのログは、適切にシステムに送信されます。
プロセス10 – 漏れ試験
現在のプロセス:
作業員はガス漏れ測定器に電池を手動で挿入する。
当社の自動化ソリューション:
自動積載・荷降ろしと不良品分別を含む、同様のプロセスを実行します。プロセスの終了時には、必要な文書構造に沿ってログがシステムに送信されます。
工程11 – 最終検査
現在のプロセス:
作業員は顕微鏡を用いて目視検査を行い、取り扱い中に発生する可能性のある物理的な損傷を評価する。
当社の自動化ソリューション:
バッテリー検査における自動積載・荷降ろしシステムを導入し、自動目視検査を促進します。不良品は分別し、その記録をシステムに送信します。
プロセス12 – X線分析
現在のプロセス:
現在、オペレーターは衝撃や変形を検出するために、内部検査用としてX線装置にバッテリーを装填している。
当社の自動化ソリューション:
私たちは、バッテリーの自動ロードとアンロードを含め、このプロセスを自動化することを目指しています。各フェーズ終了後には、適切なログ構造に従ってシステムにログが送信されます。
プロセス13 – パックアウト
現在のプロセス:
X線検査後、承認されたバッテリーは作業員によって手作業でトレイに載せられ、その後、作業員はQRコードをスキャンし、トレイの重量を測定し、承認されていれば積み重ねる。
当社の自動化ソリューション:
X線検査後、承認済みのバッテリーをロボットアームで自動的にトレイにセットします。トレイはQRコード読み取り用のスキャンポイントに搬送され、その後自動計量ステーションに送られます。適合したトレイはロボットシステムによって積み重ねられ、ESD対応の袋で包装され、ロボットローダーを使用して箱に詰められます。最後に、自動ラベル貼付システムが各箱に詳細な情報ラベルを貼付してから荷降ろしを行います。各工程が完了するごとに、システムにログが提供されます。
工程14 – パレタイジング
現在のプロセス:
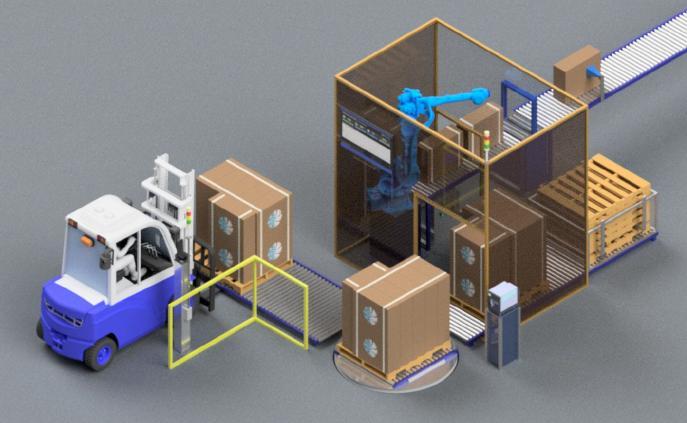
現在、作業員は手作業で箱をパレットに積み付けている。
当社の自動化ソリューション:
6軸ロボットを使用して箱をピックアップし、パレットに載せます。パレットへの載せ作業が完了すると、自動ラベル貼付機が詳細なラベルを印刷し、パレットに貼り付けます。その後、全体を梱包し、作業員が受け取れるように準備します。各工程の終了時には、適切なログ構造に従ってログがシステムに送信され、通知されます。
タグ:自動パウチ電池組立ライン