
Краткое описание проекта автоматической линии сборки аккумуляторных батарей
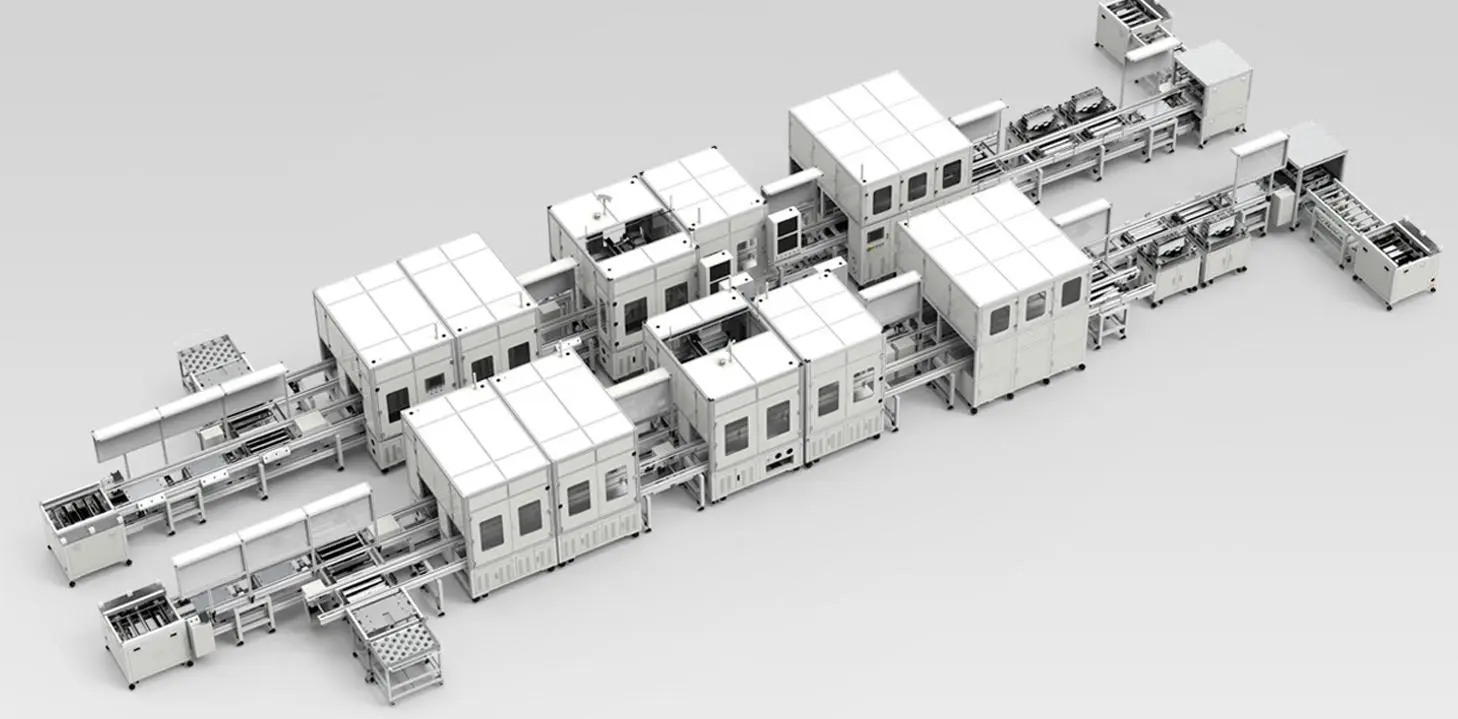
Наша компания занимается проектированием полностью автоматизированная линия сборки аккумуляторов Pouchс целью минимизации или полного исключения человеческого вмешательства. Каждый этап процесса будет полностью интегрирован с системой управления производством (MES) клиента для обеспечения полной прослеживаемости и контроля процесса. В данной презентации описаны текущие ручные процессы и предлагаемые нами решения по автоматизации для каждого этапа, а также ключевые требования, такие как:
- Автоматизированная загрузка/разгрузка
- Встроенное тестирование и инспекция
- Системы машинного зрения и считывание QR-кодов
- Интеллектуальная сортировка и отбраковка
- Упаковка и паллетирование в конце линии
Решения для автоматической сборки аккумуляторных батарей в пакетах
ПРОЦЕСС 1 – ТЕСТ OCV И IR
Текущий процесс:
В настоящее время аккумуляторные элементы поступают в лотках. Оператор вручную извлекает элементы из лотка и вставляет их в испытательное оборудование OCV и IR. Другой оператор считывает QR-код (номер производителя) и сравнивает текущий заряд элемента % с базой данных поставщика. Если элемент отбракован, он помещается в специальный лоток для бракованных деталей.
Наше решение по автоматизации:
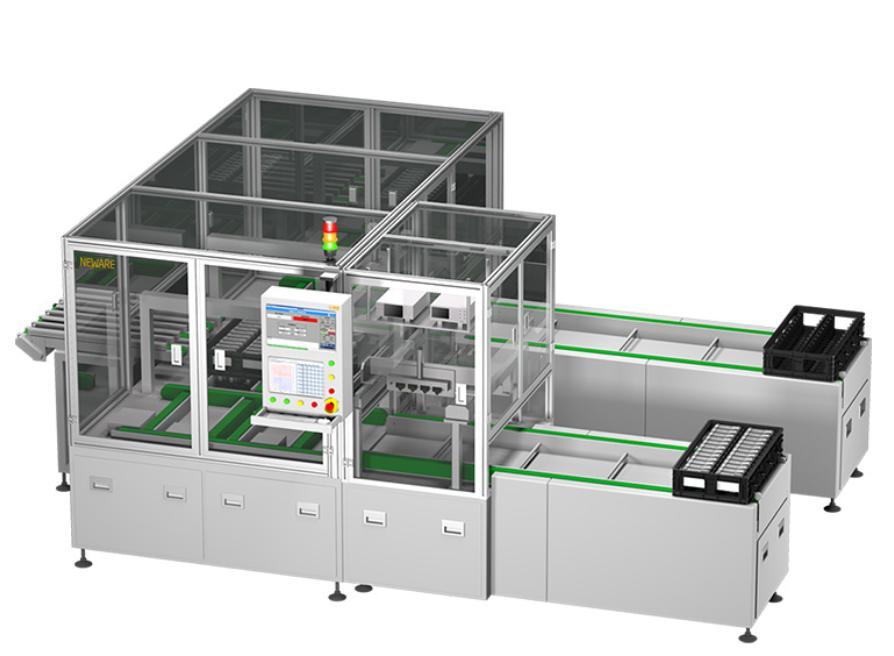
Мы предлагаем внедрить автоматизированную систему для отбора ячеек из лотков, проведения испытаний на напряжение холостого хода (OCV) и сопротивление изоляции (IR), сравнения результатов с базой данных и соответствующей сортировки ячеек. Система будет включать в себя станцию отбраковки некондиционных деталей и автоматическую отправку годных ячеек на следующий этап. Кроме того, оператору будут предоставлены пустые лотки для извлечения. По завершении каждого процесса в систему будет отправляться журнал в соответствии с установленной структурой журнала для уведомления.
ПРОЦЕСС 2 – ПЕЧАТЬ БЛОКНОТА И QR-КОДА
Текущий процесс:
В текущем рабочем процессе оператор берёт ячейки из лотка, помещает их в контейнер и переносит этот контейнер вместе с ячейкой на поворотный стол для тампопечати. Для очистки ячейки перед печатью логотипа и информации используется плазменная очистка. После печати оператор снимает корпус и ячейку с поворотного стола и размещает его на столе, одновременно помещая ячейку на конвейер с принтером VideoJet 1620 для печати QR-кода, даты и номера партии.
Наше решение по автоматизации:
Мы стремимся полностью автоматизировать этот процесс, получая ячейки после испытаний OCV и IR и выполняя все этапы без участия человека. После печати будет установлена автоматическая система визуального контроля, требующая выходных конвейеров для годных и некачественных ячеек. По завершении каждого процесса будет формироваться журнал, который будет отправляться в систему в соответствии с соответствующей структурой журнала.
ПРОЦЕСС 3 – ПЕЧЬ ДЛЯ ПОЛИМЕРИЗАЦИИ
Текущий процесс:
В настоящее время оператор помещает клетки в лоток и оставляет их на 2 часа для отверждения.
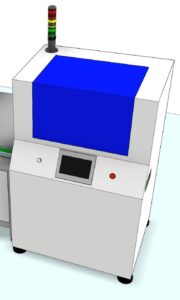
Наше решение по автоматизации:
После процесса 2 ячейки автоматически подаются в печь полимеризации и затем отправляются на следующий этап. По завершении процесса в систему будет отправлен журнал в соответствии с установленной структурой для уведомления.
ПРОЦЕСС 4 – НАНЕСЕНИЕ КЛЕТОЧНОЙ ЛЕНТЫ
Текущий процесс:
В настоящее время в рабочем процессе задействовано несколько операторов: Оператор 1 берёт ячейку из лотка и помещает её на линию, Оператор 2 наклеивает ленту на стойки. Оператор 3 наклеивает ленту на боковые стороны, а Оператор 4 осматривает и помещает ячейку в лоток, который затем отправляется на следующий этап.
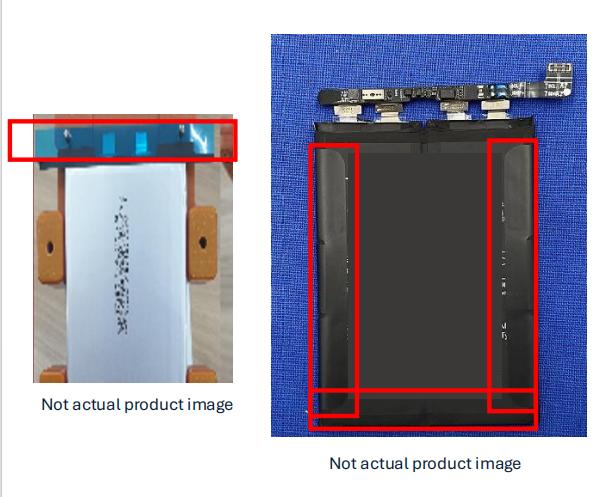
Наше решение по автоматизации:
Мы автоматизируем весь процесс, получая ячейки непосредственно из печи полимеризации. После завершения процесса они будут транспортироваться на следующий этап по конвейеру. По завершении каждого процесса в систему будет отправляться журнал в соответствии с установленной структурой журнала.
ПРОЦЕСС 5 – ВЫРЕЗКА ЯРЛЫКОВ
Текущий процесс:
В текущей установке оператор вручную помещает ячейки на поворотный стол, чтобы обрезать и выравнивать выступы с помощью керамических лезвий.
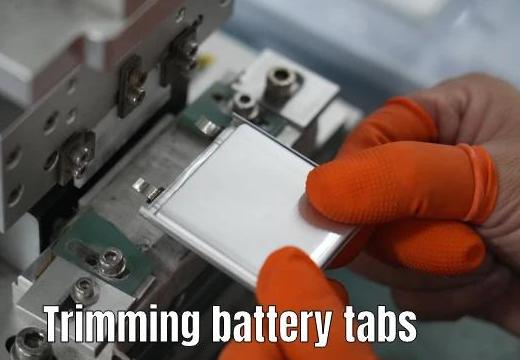
Наше решение по автоматизации:
Мы предлагаем автоматизированную систему загрузки после нанесения этикетки, которая выравнивает и обрезает выступы керамическими лезвиями, проверяет размеры и наличие заусенцев перед отправкой на следующий этап. Отбракованные детали будут направляться на станцию отбраковки. Каждый этап завершается формированием и отправкой журнала в систему в соответствии с заданными структурами.
ПРОЦЕСС 6 – ЛАЗЕРНАЯ СВАРКА
Текущий процесс:
В настоящее время операторы берут ячейку с лотка, помещают её в оснастку и добавляют BMS (PCBA). Оснастка загружается в лазерный сварочный аппарат для пайки. После этого оператор проверяет точки пайки для контроля качества.
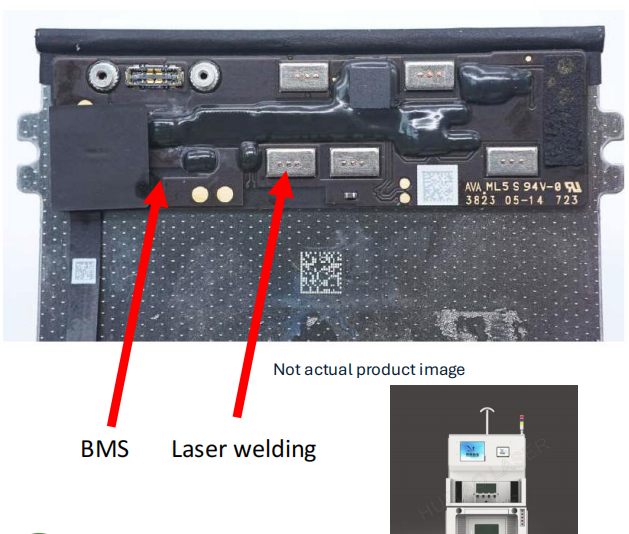
Наше решение по автоматизации:
Мы внедрим автоматизированную систему загрузки, резки после установки, автоматического подбора и установки BMS, выравнивания, лазерной сварки, проведения инспекций и считывания QR-кодов. Некачественные детали будут направляться на станцию отбраковки. Кроме того, по мере необходимости в систему будет отправляться журнал процесса.
ПРОЦЕСС 7 – НАНЕСЕНИЕ АККУМУЛЯТОРНОЙ ЛЕНТЫ
Текущий процесс:
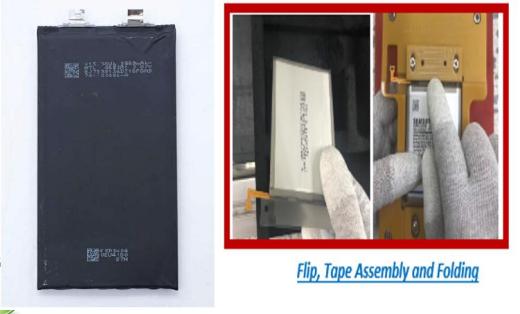
В настоящее время операторы вручную наносят MYLAR на контакты BMS, приклеивают ленту номекс и выполняют несколько этапов для обеспечения надлежащего сцепления.
Наше решение по автоматизации:
Мы автоматизируем весь этот процесс, включая автоматическую погрузку и разгрузку. По окончании каждого этапа будет формироваться журнал, который будет отправляться в систему для документирования и отслеживания.
ПРОЦЕСС 8 – ЭЛЕКТРИЧЕСКОЕ ИСПЫТАНИЕ
Наше решение по автоматизации:
Этот этап включает в себя получение аккумулятора с предыдущего этапа, автоматическую загрузку и проведение электрических испытаний (напряжение, сопротивление, импеданс и т.д.). Годные аккумуляторы переходят к следующему этапу, а дефектные — на станцию отбраковки. По завершении испытаний в систему отправляется журнал.
ПРОЦЕСС 9 – РАЗМЕРНЫЙ ТЕСТ
Наше решение по автоматизации:
Этот этап также будет автоматизирован для проведения размерных испытаний: аккумуляторы будут автоматически загружаться и проверяться. Годные элементы будут переходить на следующий этап, а негодные — на станцию отбраковки. Все соответствующие журналы будут отправляться в систему.
ПРОЦЕСС 10 – ИСПЫТАНИЕ НА УТЕЧКУ
Текущий процесс:
Операторы вручную вставляют батареи в прибор для измерения утечки газа.
Наше решение по автоматизации:
Мы выполним тот же процесс с автоматизированной загрузкой/выгрузкой и сортировкой брака. По завершении процесса в нашу систему будет отправлен журнал в соответствии с требуемой структурой документации.
ПРОЦЕСС 11 – ЗАКЛЮЧИТЕЛЬНАЯ ИНСПЕКЦИЯ
Текущий процесс:
Операторы используют микроскопы для визуального осмотра с целью оценки возможных физических повреждений во время обработки.
Наше решение по автоматизации:
Мы внедрим автоматическую загрузку и выгрузку для проверки аккумуляторных батарей, что позволит проводить автоматизированную визуальную оценку. Будет реализована сортировка отбракованных деталей с отправкой соответствующих журналов в систему.
ПРОЦЕСС 12 – РЕНТГЕНОВСКИЙ АНАЛИЗ
Текущий процесс:
В настоящее время операторы загружают батареи в рентгеновские аппараты для внутренней оценки с целью выявления ударов или деформаций.
Наше решение по автоматизации:
Мы стремимся автоматизировать этот процесс, включая автоматическую загрузку и выгрузку батарей, при этом журналы будут отправляться в систему после каждой фазы, как предписано правильной структурой журнала.
ПРОЦЕСС 13 – ПАКЕТ
Текущий процесс:
После рентгеновского контроля одобренные батареи вручную укладываются в лотки оператором, который затем сканирует QR-коды, взвешивает лотки и укладывает их в стопку, если они одобрены.
Наше решение по автоматизации:
Мы внедрим роботизированный манипулятор для автоматической укладки сертифицированных аккумуляторов в лотки после рентгеновского контроля. Затем лотки будут транспортироваться к точке сканирования для считывания QR-кода, а затем на автоматизированную станцию взвешивания. Соответствующие требованиям лотки будут укладываться роботизированной системой, упаковываться в антистатические пакеты и укладываться в коробки с помощью роботизированного погрузчика. Перед разгрузкой автоматизированная система маркировки наклеит на каждую коробку этикетку с подробной информацией. По завершении каждого процесса в систему будет передаваться журнал.
ПРОЦЕСС 14 – ПАЛЛЕТИЗАЦИЯ
Текущий процесс:
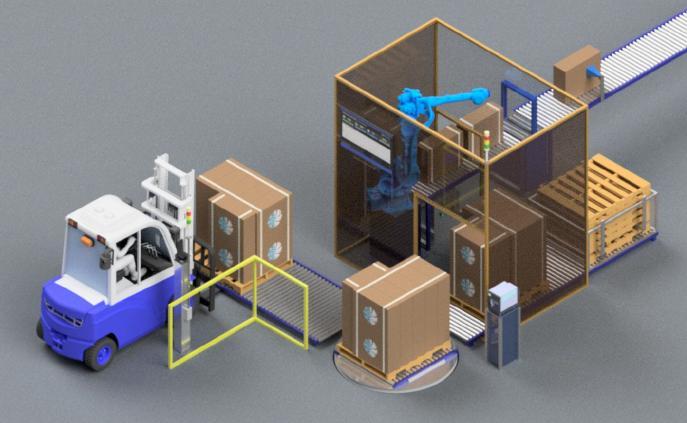
В настоящее время операторы вручную укладывают коробки на поддоны.
Наше решение по автоматизации:
Мы задействуем 6-осевого робота для сбора коробок и их размещения на поддонах. После завершения паллетирования автоматизированная этикетировочная машина распечатает и нанесет на поддон подробную этикетку. Вся конструкция будет упакована и подготовлена к выдаче оператором. По завершении каждого процесса в нашу систему будет отправлен журнал в соответствии с установленной структурой журнала для уведомления.
Тег: Автоматическая линия сборки аккумуляторных батарей