
Ligne d'assemblage automatique de piles à poche Résumé du projet
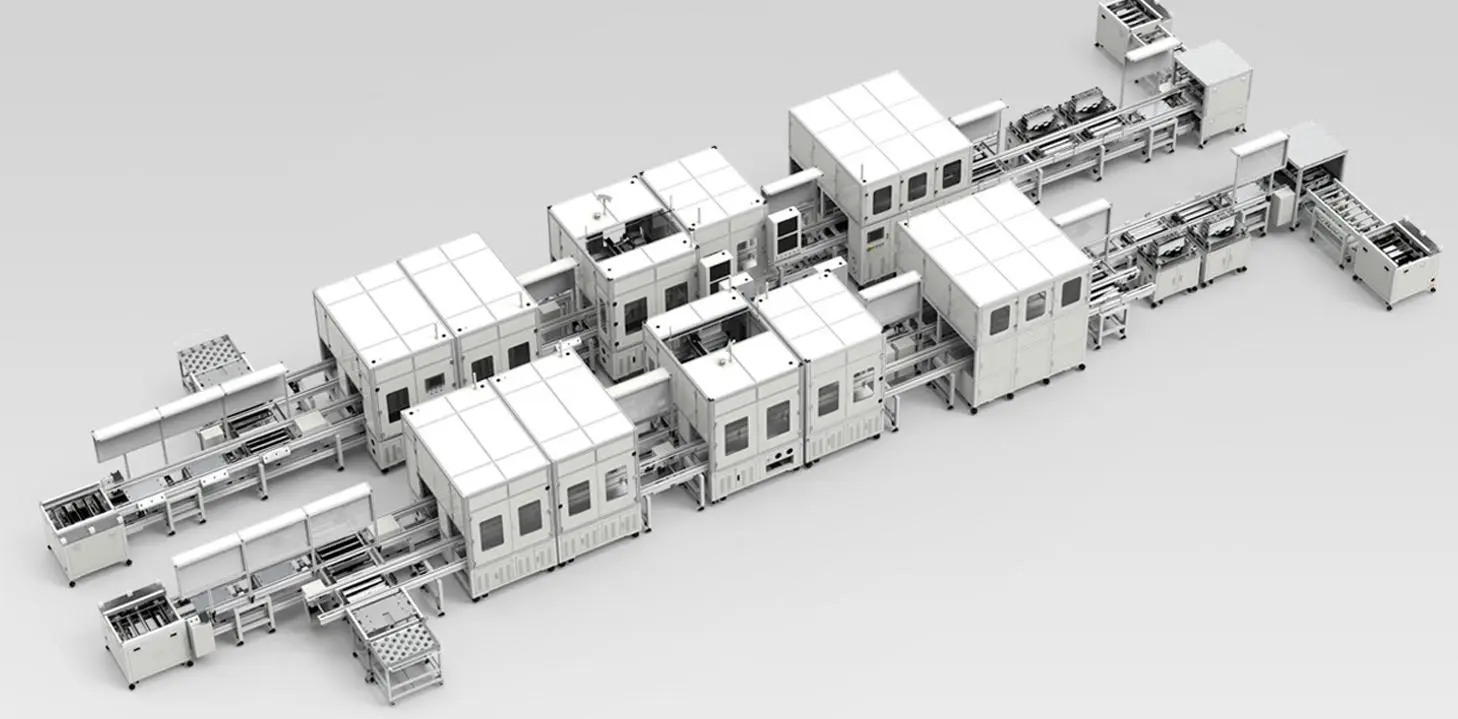
Notre société se consacre à la conception d'un Ligne d'assemblage entièrement automatisée pour les batteries de pocheL'objectif est de minimiser ou d'éliminer l'intervention humaine. Chaque étape du processus sera entièrement intégrée au système d'exécution de la fabrication (MES) du client afin d'assurer une traçabilité et un contrôle complets du processus. Cette présentation décrit les processus manuels actuels et les solutions d'automatisation que nous proposons pour chaque étape, ainsi que les exigences clés telles que :
- Chargement/déchargement automatisé
- Essais et inspections en ligne
- Systèmes de vision et lecture de codes QR
- Tri et rejet intelligents
- Emballage de fin de ligne et palettisation
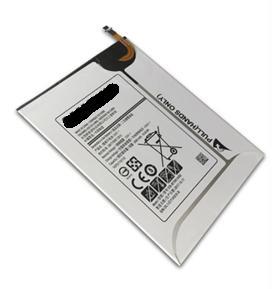
Solutions de processus d'assemblage automatique de piles en pochette
PROCESSUS 1 - TEST OCV & IR
Processus actuel :
Actuellement, les éléments de batterie sont reçus dans des plateaux. Un opérateur prélève manuellement les éléments sur le plateau et les insère dans l'équipement de test OCV et IR. Un autre opérateur lit le code QR (MFG PN) et compare la charge % actuelle de la cellule avec la base de données du fournisseur. Si une cellule est rejetée, elle est placée dans un bac réservé aux pièces défectueuses.
Notre solution d'automatisation :
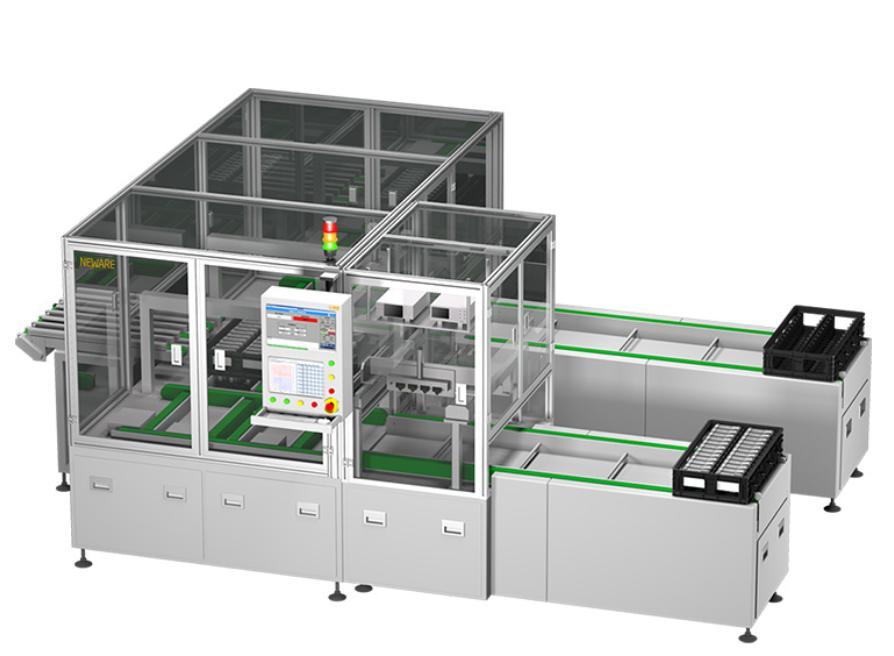
Nous proposons d'introduire un système automatisé pour prélever les cellules des plateaux, effectuer les tests OCV et IR, comparer les résultats avec la base de données et trier les cellules en conséquence. Ce système comprendra une station de rejet des pièces non conformes et transmettra automatiquement les bonnes cellules au processus suivant. En outre, les plateaux vides seront mis à la disposition de l'opérateur pour qu'il puisse les récupérer. À la fin de chaque processus, un journal sera envoyé au système conformément à la structure de journal appropriée pour la notification.
PROCESSUS 2 - IMPRESSION DE TAMPONS ET DE CODES QR
Processus actuel :
Dans le flux de travail actuel, l'opérateur prélève les cellules du plateau, les place dans un étui et transfère cet étui et la cellule sur une table rotative pour la tampographie. Une buse de nettoyage au plasma est utilisée pour nettoyer la cellule avant d'imprimer le logo et les informations. Après l'impression, l'opérateur retire la caisse et la cellule de la table rotative et place la caisse sur une table tout en plaçant la cellule sur un convoyeur avec une machine d'impression VideoJet 1620 pour imprimer le code QR, la date et le numéro de lot.
Notre solution d'automatisation :
Notre objectif est d'automatiser entièrement ce processus en recevant les cellules de l'OCV et du test IR et en exécutant toutes les étapes sans intervention humaine. Après l'impression, un système d'inspection visuelle automatique sera installé, nécessitant des convoyeurs de sortie pour les bonnes et les mauvaises cellules. Un journal sera également généré et envoyé au système à la fin de chaque processus, conformément à la structure de journal appropriée.
PROCESSUS 3 - FOUR DE DURCISSEMENT
Processus actuel :
Actuellement, l'opérateur place les cellules dans un plateau et les conserve pendant 2 heures pour le durcissement.
Notre solution d'automatisation :
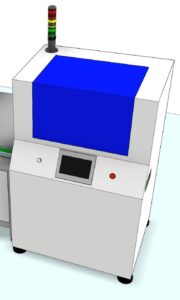
À l'issue du processus 2, les cellules sont automatiquement introduites dans un four de durcissement, puis envoyées à l'étape suivante. À la fin du processus, un journal est envoyé au système conformément à la structure de journal établie à des fins de notification.
PROCESSUS 4 - APPLICATION DU RUBAN CELLULAIRE
Processus actuel :
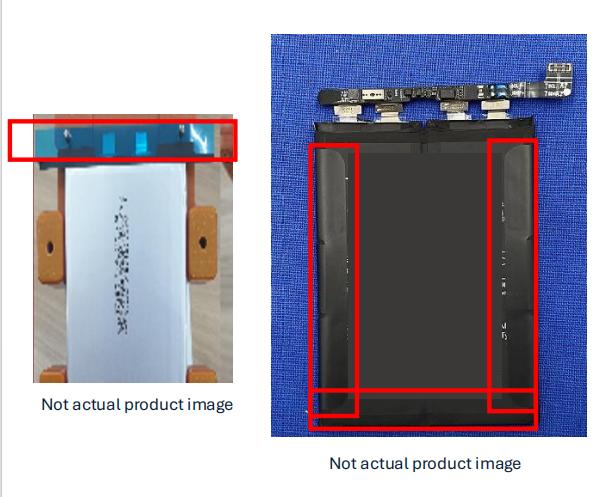
Actuellement, le flux de travail implique plusieurs opérateurs : L'opérateur 1 prélève la cellule d'un plateau et la place sur la ligne, tandis que l'opérateur 2 colle du ruban adhésif sur les poteaux. L'opérateur 3 applique du ruban adhésif sur les côtés et l'opérateur 4 inspecte et place la cellule dans un plateau, qui est ensuite envoyé au processus suivant.
Notre solution d'automatisation :
Nous automatiserons l'ensemble du processus, en recevant les cellules directement du four de polymérisation. Une fois terminées, elles seront transportées vers le processus suivant via un convoyeur. Un journal sera envoyé au système à la fin de chaque processus, conformément aux structures de journal appropriées.
PROCESSUS 5 - DÉCOUPE DES ONGLETS
Processus actuel :
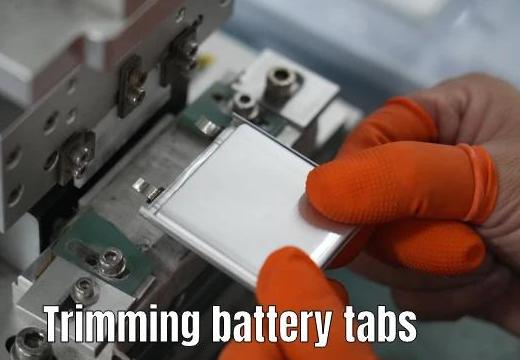
Dans la configuration actuelle, un opérateur place manuellement les cellules sur une table rotative pour découper et aligner les onglets à l'aide de lames en céramique.
Notre solution d'automatisation :
Nous proposons un système de chargement automatisé après l'application de l'étiquette pour aligner et découper les onglets avec des lames en céramique, inspecter les tailles et vérifier l'absence de bavures avant de les envoyer vers le processus suivant. Les pièces rejetées seront dirigées vers une station de rejet. Chaque processus se terminera par la génération et l'envoi d'un journal au système conformément aux structures établies.
PROCESSUS 6 - SOUDAGE AU LASER
Processus actuel :
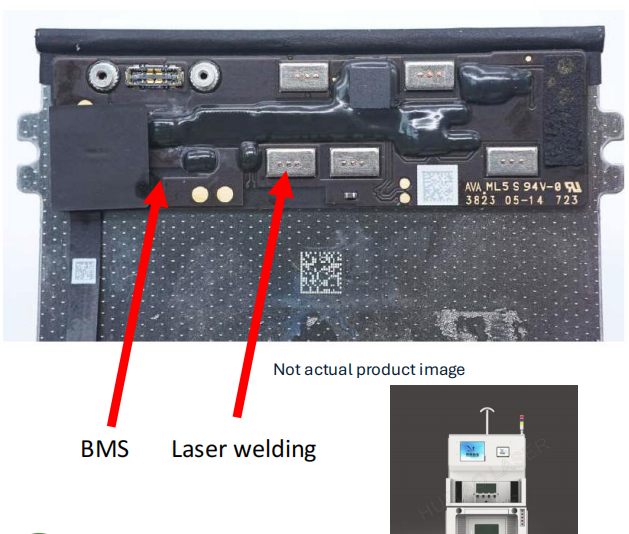
Actuellement, les opérateurs prélèvent la cellule sur un plateau, la placent dans un support et y ajoutent un BMS (PCBA). Le support est chargé dans une machine à souder au laser pour la soudure. L'opérateur inspecte ensuite les points de soudure pour le contrôle de la qualité.
Notre solution d'automatisation :
Nous mettrons en place un système automatisé pour le chargement de la découpe post-tabulation, le prélèvement et le placement automatiques des BMS, l'alignement, le soudage au laser, les inspections et la lecture des codes QR. Les pièces non qualifiées seront dirigées vers la station de rejet. En outre, un journal des processus sera envoyé au système selon les besoins.
PROCESSUS 7 - APPLICATION DU RUBAN DE BATTERIE
Processus actuel :
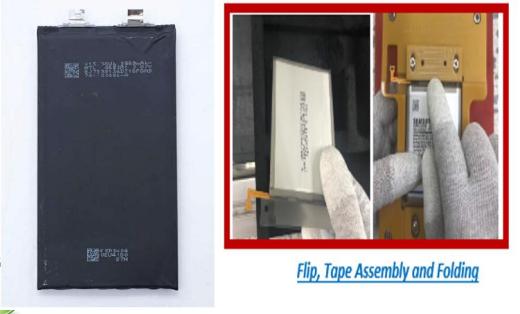
Actuellement, les opérateurs appliquent manuellement le MYLAR sur les contacts du BMS, collent du ruban de nomex et effectuent plusieurs étapes pour garantir une bonne adhésion.
Notre solution d'automatisation :
Nous automatiserons l'ensemble du processus, y compris le chargement et le déchargement automatiques. Un journal sera généré et envoyé au système à la fin de chaque étape pour assurer la documentation et le suivi.
PROCESSUS 8 - ESSAI ÉLECTRIQUE
Notre solution d'automatisation :
Cette étape comprend la réception de la batterie du processus précédent, le chargement automatique et la réalisation de tests électriques (tension, résistance, impédance, etc.). Les bonnes batteries passent au processus suivant, tandis que les unités défectueuses sont envoyées à la station de rejet. Un journal sera transmis au système à la fin des tests.
PROCESSUS 9 - TEST DE DIMENSIONNEMENT
Notre solution d'automatisation :
Cette étape sera également automatisée pour effectuer des tests dimensionnels, les batteries étant chargées et inspectées automatiquement. Les bonnes piles passeront au processus suivant, et les mauvaises iront à la station de rejet. Tous les journaux correspondants seront envoyés au système en conséquence.
PROCESSUS 10 - TEST D'ÉTANCHÉITÉ
Processus actuel :
Les opérateurs insèrent manuellement des piles dans un appareil de mesure des fuites de gaz.
Notre solution d'automatisation :
Nous exécuterons le même processus avec un chargement/déchargement automatisé, ainsi qu'une séparation des rejets. Un journal sera envoyé à notre système à la fin du processus, conformément à la structure de documentation requise.
PROCESSUS 11 - INSPECTION FINALE
Processus actuel :
Les opérateurs utilisent des microscopes pour effectuer des inspections visuelles afin d'évaluer les dommages physiques potentiels au cours de la manipulation.
Notre solution d'automatisation :
Nous introduirons le chargement et le déchargement automatiques pour les inspections de batteries, ce qui favorisera les évaluations visuelles automatisées. La ségrégation des pièces rejetées sera mise en œuvre, et les journaux seront envoyés au système en conséquence.
PROCESSUS 12 - ANALYSE AUX RAYONS X
Processus actuel :
Les opérateurs chargent actuellement les piles dans des machines à rayons X pour des évaluations internes afin de détecter des impacts ou des malformations.
Notre solution d'automatisation :
Nous visons à automatiser ce processus, y compris le chargement et le déchargement automatiques des batteries, avec des journaux envoyés au système après chaque phase, conformément à la structure de journal appropriée.
PROCESSUS 13 - PACKOUT
Processus actuel :
Après l'inspection par rayons X, les piles approuvées sont placées manuellement dans des plateaux par l'opérateur, qui scanne ensuite les codes QR, pèse les plateaux et les empile s'ils sont approuvés.
Notre solution d'automatisation :
Nous mettrons en place un bras robotisé pour placer automatiquement les piles approuvées dans des plateaux après l'inspection aux rayons X. Les plateaux seront ensuite acheminés vers un point de lecture du code QR, puis vers une station de pesage automatisée. Les plateaux conformes seront empilés par un système robotisé, emballés dans des sacs à sécurité ESD et placés dans des boîtes à l'aide d'un chargeur robotisé. Enfin, un système d'étiquetage automatisé apposera une étiquette informative détaillée sur chaque boîte avant le déchargement. Un journal sera fourni au système à la fin de chaque processus.
PROCESSUS 14 - PALETTISATION
Processus actuel :
Actuellement, les opérateurs s'occupent manuellement de la mise en place des boîtes sur les palettes.
Notre solution d'automatisation :
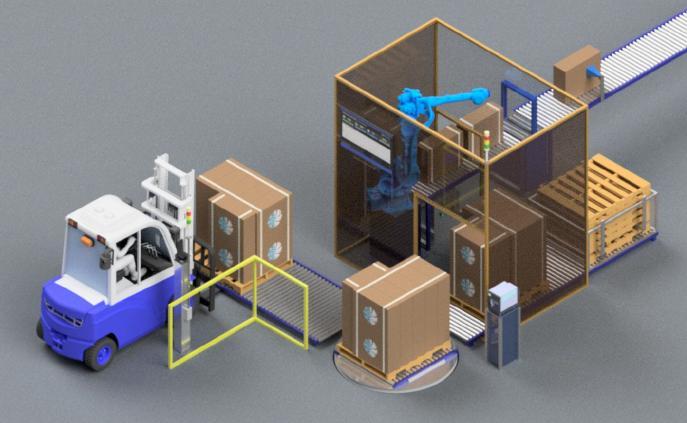
Nous déploierons un robot à 6 axes pour prélever les boîtes et les placer sur des palettes. Une fois la palettisation terminée, une étiqueteuse automatisée imprimera et appliquera une étiquette détaillée sur la palette. L'ensemble sera emballé et préparé pour le ramassage par l'opérateur. À la fin de chaque processus, un journal est envoyé à notre système conformément à la structure de journal appropriée pour la notification.
Tag:Ligne d'assemblage automatique de batteries de poche