
ما هو خط تجميع حاويات BESS؟
أ بيس خط تجميع الحاويات (خط تجميع حاويات نظام تخزين طاقة البطاريةخط إنتاج آلي أو شبه آلي يُستخدم لدمج وحدات البطاريات، وأنظمة إدارة البطاريات، وأنظمة التحكم في درجة الحرارة، وأنظمة إخماد الحرائق، والمعدات الكهربائية في حاويات قياسية، لتشكيل وحدات تخزين طاقة بطاريات كاملة وقابلة للنقل. هدفه الأساسي هو ضمان سلامة وموثوقية واتساق أنظمة تخزين الطاقة من خلال الإنتاج القياسي واسع النطاق.
تدفق معالجة خط التجميع BESS
سنشرح باستخدام خط تجميع BESS شبه الأوتوماتيكي من Comwin كمثال.
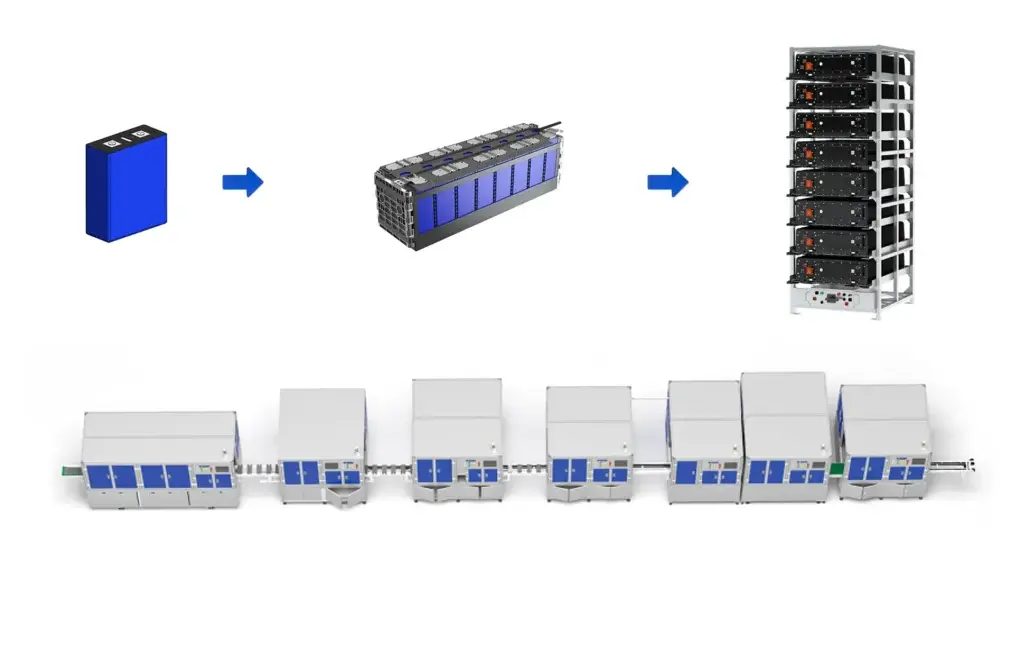
I. عملية قسم الوحدات النمطية (الخلايا → الوحدات النمطية)
- تحميل الخلايا (تلقائي): يتم نقل الخلايا تلقائيًا إلى بداية خط الإنتاج عن طريق عربة AGV أو الحزام الناقل.
- مسح الخلية / اختبار OCV / التجميع والتقليب (تلقائي): ينفذ في نفس الوقت إمكانية تتبع رمز الاستجابة السريعة للخلية، واختبار جهد الدائرة المفتوحة (OCV) (فحص الخلايا في حدود ± 5 ميجا فولت من اتساق الجهد)، ويضبط اتجاه الخلية لمطابقة متطلبات التكديس اللاحقة.
- تطبيق المواد اللاصقة الخلوية ونقلها (تلقائي): يطبق المادة اللاصقة تلقائيًا لتثبيت الخلايا، ثم ينقلها إلى محطة التكديس عبر الحزام الناقل.
- تحميل تكديس الخلايا (تلقائي): يكمل الذراع الروبوتية تكديس الخلايا تلقائيًا، مع تكرار خطأ تحديد الموضع ≤0.5 مم.
- التثبيت اليدوي للنطاق الصلب (يدوي): يقوم العمال يدويًا بتثبيت الأشرطة الفولاذية لتأمين الخلايا المكدسة يدويًا، مما يضمن الاستقرار الهيكلي.
- كشف / تنظيف الأعمدة (تلقائي): تقوم المعدات الأوتوماتيكية بتحديد مواضع أقطاب الخلية وتنظيف طبقة الأكسيد استعدادًا للحام اللاحق.
- التثبيت اليدوي لمكونات نظام التحكم في الحوسبة السحابية (يدوي): يقوم العمال بتركيب نظام توصيل الخلايا (CCS) لتحقيق التوصيلات الكهربائية بين الخلايا.
- لحام لوحة تسخير CCS بالليزر (أوتوماتيكي): اللحام بالليزر للوحة تسخير CCS، مع قوة لحام ≥15 نيوتن ومعدل إنتاجية ≥99.5%.
- إعادة الفحص والتنظيف اليدوي للوحدة (يدوي): يقوم العمال بفحص مظهر الوحدة وإزالة الشوائب السطحية.
- لحام خط أخذ العينات اليدوي (يدوي): لحام خطوط أخذ العينات لجمع إشارات جهد الوحدة ودرجة الحرارة.
- اختبار EOL الوحدة النمطية (تلقائي): يكمل تلقائيًا اختبار نهاية الخط، بما في ذلك مقاومة العزل (≥100MΩ)، وموازنة الجهد، وما إلى ذلك.
- اختبار خط أخذ العينات (محجوز) (يدوي): واجهة اختبار يدوية محجوزة للتحقق من وظائف خط أخذ العينات.
- تفريغ الوحدة النمطية أو الملاكمة (يدوي): يقوم العمال بتفريغ الوحدة النمطية للتخزين المؤقت أو نقلها مباشرةً إلى قسم التعبئة والتغليف.
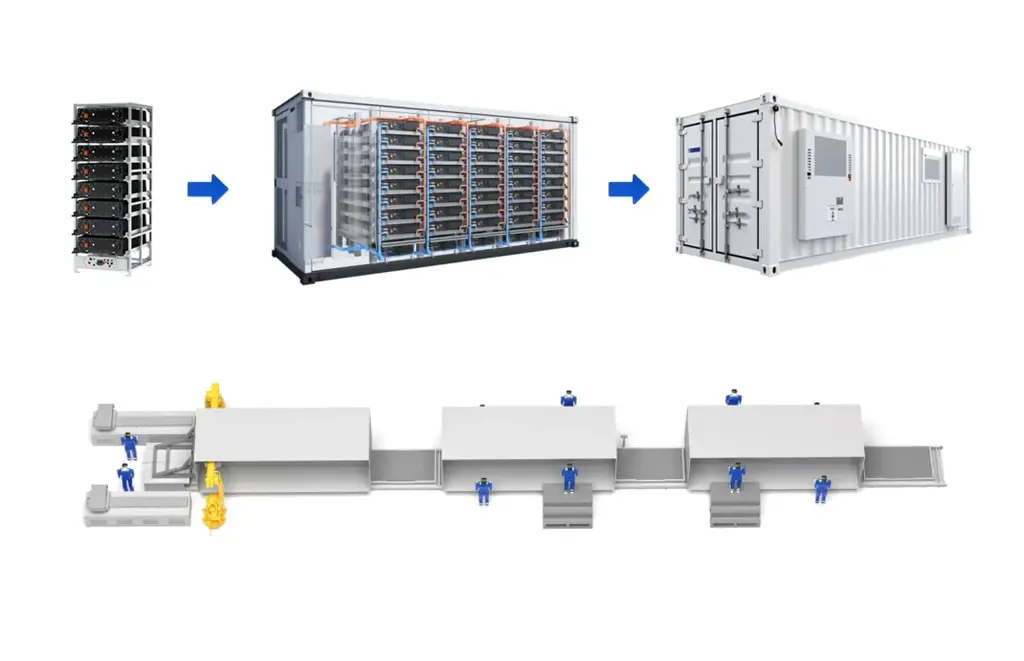
II. عملية قسم الحزم (الوحدات النمطية → نظام الحاويات)
- تحميل الحاويات واختبار مقاومة الهواء (يدوي): بعد تحميل الحاوية على الخط، يقوم العمال بإجراء اختبار إحكام الإغلاق (الضغط ≥50 كيلو باسكال، مع الصمود لمدة 5 دقائق دون تسرب).
- التركيب المسبق للمكونات في الحاوية (يدوي): يقوم العمال بتركيب الهياكل الداخلية مثل قضبان التوجيه والأقواس في الحاوية.
- تطبيق لاصق قاع الحاوية (تلقائي): تقوم المعدات الأوتوماتيكية بتطبيق المادة اللاصقة على قاع الحاوية لإغلاق الوحدات وتثبيتها.
- إدخال الوحدة النمطية في الحاوية (يدوي): يستخدم العمال معدات الرفع لوضع الوحدات في الحاوية.
- تثبيت الوحدة (يدوي): يقوم العمال بربط مسامير تثبيت الوحدة، بعزم دوران ≥80 نيوتن-متر وخطأ ± 5%.
- تركيب عمود نحاسي/فتيل نحاسي (يدوي): قم بتركيب قضبان نحاسية (قدرة حمل التيار مطابقة لطاقة النظام) وصمامات لضمان سلامة الدائرة.
- عمود التوصيل / تركيب عمود التوصيل/التسخير (يدوي): قم بتوصيل القضبان والحبال بين الوحدات، مع تصنيف عزل ≥IP65.
- نظام إدارة المباني/التركيب الموجب والسالب الرئيسي (يدوي): قم بتركيب نظام إدارة البطارية (BMS) والمحطات الطرفية الرئيسية الموجبة/السالبة لتحقيق مراقبة النظام وإخراج الطاقة.
- اختبار الحزمة EOL (يدوي): يقوم العاملون باختبار كامل على مستوى النظام، بما في ذلك دورات الشحن والتفريغ، والتحقق من وظيفة الحماية، وأكثر من 12 عنصرًا، مع معدل نجاح الاختبار ≥98%.
- تركيب غطاء الحاوية (يدوي): قم بتركيب غطاء الحاوية لإكمال الضميمة الهيكلية.
- اختبار ضيق تهوية الحاوية بالكامل (يدوي): قم بإجراء اختبار إحكام الإغلاق على الحاوية بأكملها مرة أخرى لضمان تصنيف الحماية IP65.
- تفريغ العبوات (يدوي): يقوم العمال بتفريغ الحاوية الجاهزة، واستكمال الخطوات النهائية قبل التسليم.
كيفية اختيار خط تجميع حاويات BESS
دليل اختيار خط تجميع حاويات كوموين بيس للحاويات
-- إطار عمل شامل لصنع القرار من تكييف العمليات إلى تنفيذ السيناريوهات
إن جوهر اختيار خط تجميع حاويات تخزين الطاقة في حاويات التخزين هو جعل خط الإنتاج “ناقل للتصنيع المرن” - قادر على مطابقة التكرار الحالي لتكنولوجيا الخلايا (مثل الاتجاه نحو زيادة السعة من 314 أمبير إلى 628 أمبير) ودعم توسعات السيناريوهات المستقبلية (مثل الترقيات من تخزين الطاقة التجارية والصناعية إلى التخزين على مستوى الشبكة). ستزودك هذه المقالة بمنطق اختيار قابل للتنفيذ من ثلاثة أبعاد: قابلية تكييف العملية، والأتمتة ومراقبة الجودة، وتوافق بيئة السيناريو.
1. قدرة العملية على التكيف: تمكين خط الإنتاج من “فهم” تصميم الخلية والنظام
تكمن القيمة الأساسية لخط الإنتاج في توافقه مع التقنيات السائدة الحالية مع الاحتفاظ بمساحة للتحديثات المستقبلية. وقد شكّلت الصناعة مسارًا تقنيًا لـ “خلايا عالية السعة + تصميم سلسلة عالية” (مثل سلسلة التوصيل 104S، التي تربط 104 بطاريات في سلسلة). وهذا يتطلب أن يتمتع خط التجميع بالقدرات التالية:
- توافق مواصفات الخلية: يدعم الخلايا المربعة من 100-320 أمبير في الساعة (تغطي الطرازات السائدة مثل 314 أمبير في الساعة و628 أمبير في الساعة) ويمكنه التكيف مع حزم البطاريات ذات الأحجام المختلفة من خلال عمليات التبديل السريعة (مثل تبديل الرقصات في غضون ساعتين).
- تغطية العمليات الأساسية: يجب أن يتضمن العمليات الأساسية مثل فرز الخلايا (ضمان اتساق السعة/الجهد)، والتنظيف بالليزر (تحسين إنتاجية اللحام)، ولحام قضبان التوصيل (عمليات التوصيل الرئيسية) لتجنب أعطال النظام بسبب العمليات المفقودة.
- تصميم مرن: تحقيق التحول بين “الإنتاج على دفعات صغيرة من أنواع مختلفة” و“الإنتاج الضخم على نطاق واسع” من خلال مجموعات محطات العمل المعيارية - على سبيل المثال، عند الانتقال من تخزين الطاقة التجارية والصناعية إلى التخزين على مستوى الشبكة، تحتاج محطة عمل تجميع الوحدات فقط إلى التعديل، دون إعادة بناء خط الإنتاج بالكامل.
2. الأتمتة ومراقبة الجودة: حماية “الحد الأدنى للسلامة” باستخدام التكنولوجيا
تعتمد سلامة BESS 90% على مراقبة الجودة في عملية الإنتاج، والأتمتة هي الوسيلة الرئيسية للحد من الأخطاء البشرية. ركز على النقاط الثلاث التالية أثناء الاختيار:
- التشغيل الآلي لمحطة العمل الرئيسية: يجب أن يتجاوز معدل التشغيل الآلي لقسم الوحدة 70%، خاصةً في المحطات الأساسية مثل شد البراغي (دقة عزم الدوران ±5%) واكتشاف اللحام (تقنية اللحام بالليزر التكيفي)، والتي يجب أن تحقق التشغيل الآلي الكامل لمنع حدوث مشكلات مثل التوصيلات المفكوكة أو اللحام البارد الناجم عن التشغيل اليدوي.
- فحص الجودة عبر الإنترنت: التجهيز بأنظمة الفحص البصري بالذكاء الاصطناعي (لتحديد عيوب مظهر الخلية) والاختبار النهائي EOL (لمحاكاة ظروف الشحن والتفريغ للتحقق من أداء النظام)، مما يضمن أن يكون معدل عيوب المنتج أقل من جزء واحد في المليون (1 جزء في المليون) - وهو مطلب صارم لمشاريع التخزين على مستوى الشبكة.
- التتبع الرقمي: تسجيل بيانات إنتاج كل حزمة بطارية (مثل معلمات اللحام ونتائج الفحص) من خلال نظام تنفيذ التصنيع (MES) واستعادة عملية الإنتاج باستخدام تقنية التوأم الرقمي، مما يحقق إمكانية التتبع الكامل لدورة الحياة من الخلية إلى النظام.
3. توافق بيئة السيناريو: تكييف خط الإنتاج مع “الظروف المعقدة”
وغالبًا ما يتم نشر حاويات BESS في البيئات القاسية مثل الأماكن الخارجية والمناطق الساحلية والارتفاعات العالية، مما يتطلب تصميم خط الإنتاج لمراعاة حماية الصندوق والقدرة على التكيف البيئي:
- هيكل الصندوق والمواد المستخدمة فيه: استخدم الفولاذ أو سبائك الألومنيوم عالية القوة المقاومة للعوامل الجوية مع طبقات متعددة من المعالجات المضادة للتآكل (مثل الطلاء المقاوم لرذاذ الملح للمشاريع الساحلية)، مع مستوى حماية لا يقل عن IP54 (مقاوم للغبار والماء).
- القدرة على التكيف مع درجات الحرارة واختلاف درجات الحرارة: يدعم نطاق واسع من درجات الحرارة من -40 درجة مئوية إلى 60 درجة مئوية مع أنظمة مثبتة مسبقًا للتحكم في درجة الحرارة (مثل وحدات التبريد السائل/التبريد بالهواء) لضمان تشغيل البطارية بثبات في درجات الحرارة القصوى.
- سهولة النقل والتركيب: يجب أن يتوافق الصندوق مع الأحجام القياسية لحاوية ISO، مع وجود فتحات محفوظة مسبقًا للرافعات الشوكية أو نقاط رفع في الأسفل للتركيب السريع في الموقع - على سبيل المثال، يمكن توصيل صندوق تخزين الطاقة من Kehua Data “بالشبكة عند التسليم”، مما يقلل من وقت التركيب بمقدار 50%.
منطق القرار النهائي: الارتكاز على “القيمة طويلة الأجل”
إن اختيار خط التجميع ليس استثمارًا لمرة واحدة بل هو تخطيط استباقي لتكرار التكنولوجيا والتوسع في السوق على مدى 3-5 سنوات قادمة. يوصى بإعطاء الأولوية للنقطتين التاليتين:
- أولوية المرونة: إذا كان نشاطك التجاري يغطي سيناريوهات متعددة مثل التجاري والشبكة وخارج الشبكة، فامنح الأولوية لخط إنتاج “معياري + سريع التغيير” لتجنب إلغاء خط الإنتاج بسبب تكرار المنتج.
- عمق مراقبة الجودة: السلامة هي شريان الحياة لتخزين الطاقة؛ فحتى خطوط الإنتاج الصغيرة يجب أن تكون مجهزة بأنظمة اختبار EOL وتتبع البيانات - وهذه هي “تذكرة” دخول السوق الراقية.
عندما يتمكن خط الإنتاج من تلبية المتطلبات الثلاثة المتمثلة في “التكيف مع التقنيات الحالية” و“التوافق مع التحديثات المستقبلية” و“ضمان السلامة والجودة”، فإنه يتحول من أداة إنتاج بسيطة إلى “أصل أساسي” لنمو أعمالك.
الانعكاس: إذا تجاوزت سعات الخلايا المستقبلية 1000 أمبير في الساعة، فهل يمكن لخط الإنتاج الخاص بك أن يتكيف من خلال ترقيات محلية بدلاً من إعادة البناء الكامل؟ قد يكون هذا هو السؤال الأكثر أهمية الذي يجب مراعاته في عملية الاختيار.