
No mundo em rápida evolução dos veículos elétricos (VEs) e do armazenamento de energia renovável, compreender linhas de montagem de baterias É crucial para fabricantes que buscam otimizar a eficiência, a qualidade e a escalabilidade da produção. Este guia abrangente detalha os principais processos de fabricação, as tecnologias-chave para aprimorar o desempenho e as diferenças essenciais entre linhas de baterias de energia PACK e Linhas de armazenamento de energia PACKSeja você do setor automotivo ou do setor de energia, essas informações o ajudarão a projetar linhas de montagem automatizadas que atendam aos padrões e demandas globais.
1. Análise detalhada de Bateria Processos de fabricação
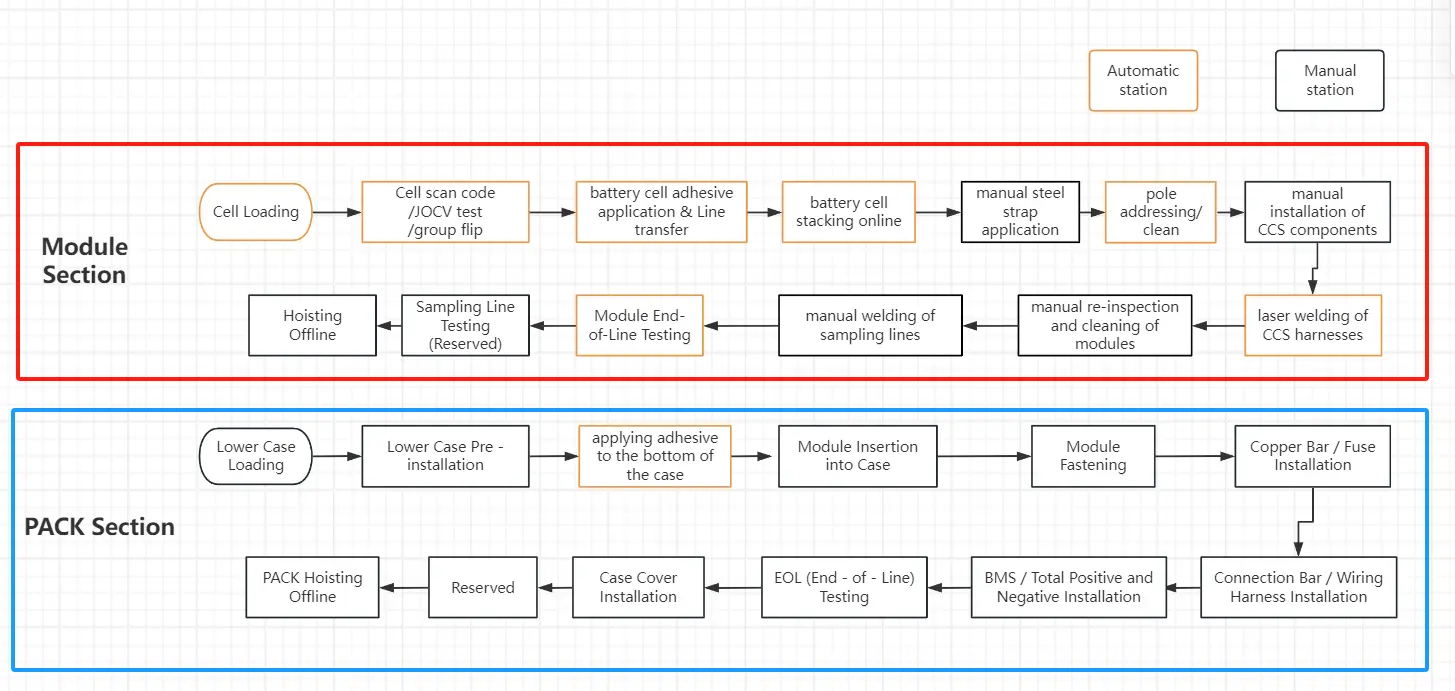
O processo descrito fornece um projeto preciso para uma linha de produção automatizada, desde células individuais até baterias totalmente montadas. Cada etapa é crucial para garantir qualidade, segurança e eficiência na produção. montagem da bateria:
- Alimentação celular e inspeção inicial (Alimentação celular → Teste OCV)
- Alimentação celular: As células são carregadas por meio de sistemas logísticos automatizados, como AGVs ou esteiras transportadoras. A linha deve ser compatível com diversos tamanhos de células e embalagens (por exemplo, caixas ou bandejas), utilizando sistemas de visão para posicionamento e alinhamento precisos.
- Teste OCV: Este é o primeiro ponto de verificação de qualidade, que envolve a inspeção 100% da tensão de circuito aberto (OCV), resistência interna (ACR) e outros parâmetros para cada célula. As células qualificadas são precisamente classificadas e agrupadas com base nos dados de teste para minimizar as variações de tensão, capacidade e resistência dentro do mesmo módulo, garantindo a consistência e a longevidade da bateria.
- Montagem e Conexão de Módulos (Aplicação de Adesivo nas Células → Soldagem da Barra de Conexão)
- Aplicação de adesivo celular: Adesivos estruturais ou térmicos são aplicados nas superfícies das células ou nos painéis laterais. Os adesivos estruturais fixam as células, conferindo-lhes resistência mecânica, enquanto os adesivos térmicos preenchem as lacunas entre as células e os sistemas de refrigeração para otimizar o gerenciamento térmico. O controle preciso do volume, da trajetória e do tempo de cura do adesivo é essencial.
- Empilhamento de células e cintagem manual: As células são empilhadas em configurações em série ou em paralelo para formar módulos. Após o empilhamento automatizado, a fixação inicial é feita por meio de cintas manuais ou automáticas. A precisão do empilhamento impacta diretamente a qualidade da soldagem subsequente e a estrutura geral do módulo.
- Abordando a limpeza: A limpeza dos polos da célula (positivo e negativo) remove camadas de óxido ou contaminantes. Esta etapa fundamental de pré-processamento garante uma soldagem a laser de alta qualidade, reduzindo a resistência e minimizando os riscos de soldas defeituosas.
- Soldagem de barramento: A soldagem a laser conecta as barras de distribuição aos polos das células, formando caminhos elétricos. Como um processo centralExige resistência, consistência (sem soldas falsas ou excessivas) e baixa resistência para segurança e desempenho elétrico. Normalmente inclui inspeção visual pós-soldagem (AOI) e monitoramento online.
- Teste funcional e descarregamento de módulos (Teste de fim de vida útil do módulo → Módulo offline)
- Teste de Fim de Vida do Módulo: Após a soldagem, os módulos passam por testes de fim de linha (EOL), incluindo tensão suportável de isolamento, resistência à corrente contínua (DCR) e verificação de tensão para confirmar a segurança e a funcionalidade elétrica. Os dados dos testes são vinculados a um código de módulo exclusivo para rastreabilidade completa.
- Módulo offline: Os módulos qualificados são descarregados e armazenados ou transferidos diretamente para a linha de montagem final através de sistemas logísticos.
- Montagem e vedação final da bateria (Caixa online → Teste completo de estanqueidade da embalagem)
- Aplicação de adesivo em placas de resfriamento líquido e on-line da Box: A parte inferior da caixa da bateria é instalada. Adesivos de vedação ou almofadas térmicas são aplicados durante a instalação da placa de resfriamento líquido para garantir a estanqueidade do sistema e a eficiência da condução de calor. Em seguida, teste de estanqueidade para o sistema de refrigeração a água, a fim de evitar vazamentos que possam causar curto-circuito.
- Esta etapa integra módulos, BMS, chicotes de alta tensão e sistemas de gerenciamento térmico na estrutura.
- Teste completo de estanqueidade da embalagem: Após a instalação da tampa superior, todo o conjunto passa por testes de estanqueidade (por exemplo, detecção de hélio) para atender a altos níveis de proteção, como IP67 para impermeabilização e resistência à poeira.
- Inspeção final e descarregamento do pacote de baterias (Teste de fim de vida útil do pacote → Pacote offline)
- Teste de fim de vida útil do pacote: A inspeção pré-embarque mais completa simula condições reais, incluindo ciclos de carga e descarga, funcionalidade do BMS (por exemplo, calibração do SOC, balanceamento), verificações de isolamento e verificação do intertravamento de alta tensão. Somente as baterias que passam em todos os testes são aprovadas para envio.
- Pacote Offline: As baterias aprovadas são descarregadas e embaladas.
2. Tecnologias-chave para aumentar a eficiência e a qualidade
O funcionamento eficiente e estável dos processos acima mencionados depende da profunda integração de diversas tecnologias-chave em automação da fabricação de baterias:
- Automação completa de processos e integração flexível: Os processos listados exemplificam alta automação, conectando estações com braços robóticos, esteiras transportadoras e logística inteligente (AGVs), integrados por meio de sistemas MES. Isso sincroniza os tempos de ciclo, minimiza o tempo de inatividade e a intervenção humana, elevando a Eficácia Global do Equipamento (OEE) para mais de 95%. Projetos flexíveis permitem a troca rápida entre modelos de células ou embalagens.
- Digitalização e controle em tempo real de parâmetros-chave do processo: A digitalização de parâmetros como energia de soldagem, volume de adesivo e torque garante consistência. Por exemplo, a soldagem a laser utiliza posicionamento visual e controle em circuito fechado para pontos de solda precisos; a aplicação de adesivo emprega bombas dosadoras de precisão.
- Inspeção online multidimensional e rastreabilidade de dados: Incorpore a detecção online (por exemplo, inspeção óptica automatizada visual, testes elétricos) em soldagem, testes de fim de vida útil de módulos e testes de fim de vida útil de embalagens para identificar defeitos instantaneamente e evitar retrabalho em lote. Os sistemas MES integram dados de células, parâmetros de processo e resultados para rastreabilidade precisa e resolução rápida de problemas.
- Gestão proativa da consistência baseada na classificação do front-end: A eficiência da linha começa com a uniformidade das células. Testes rigorosos de tensão de circuito aberto (OCV) e agrupamento controlam as variações dos parâmetros na origem, reduzindo os desafios de montagem e melhorando as taxas de rendimento.
3. Principais diferenças entre as linhas de baterias Power Battery e Bess Energy Storage PACK
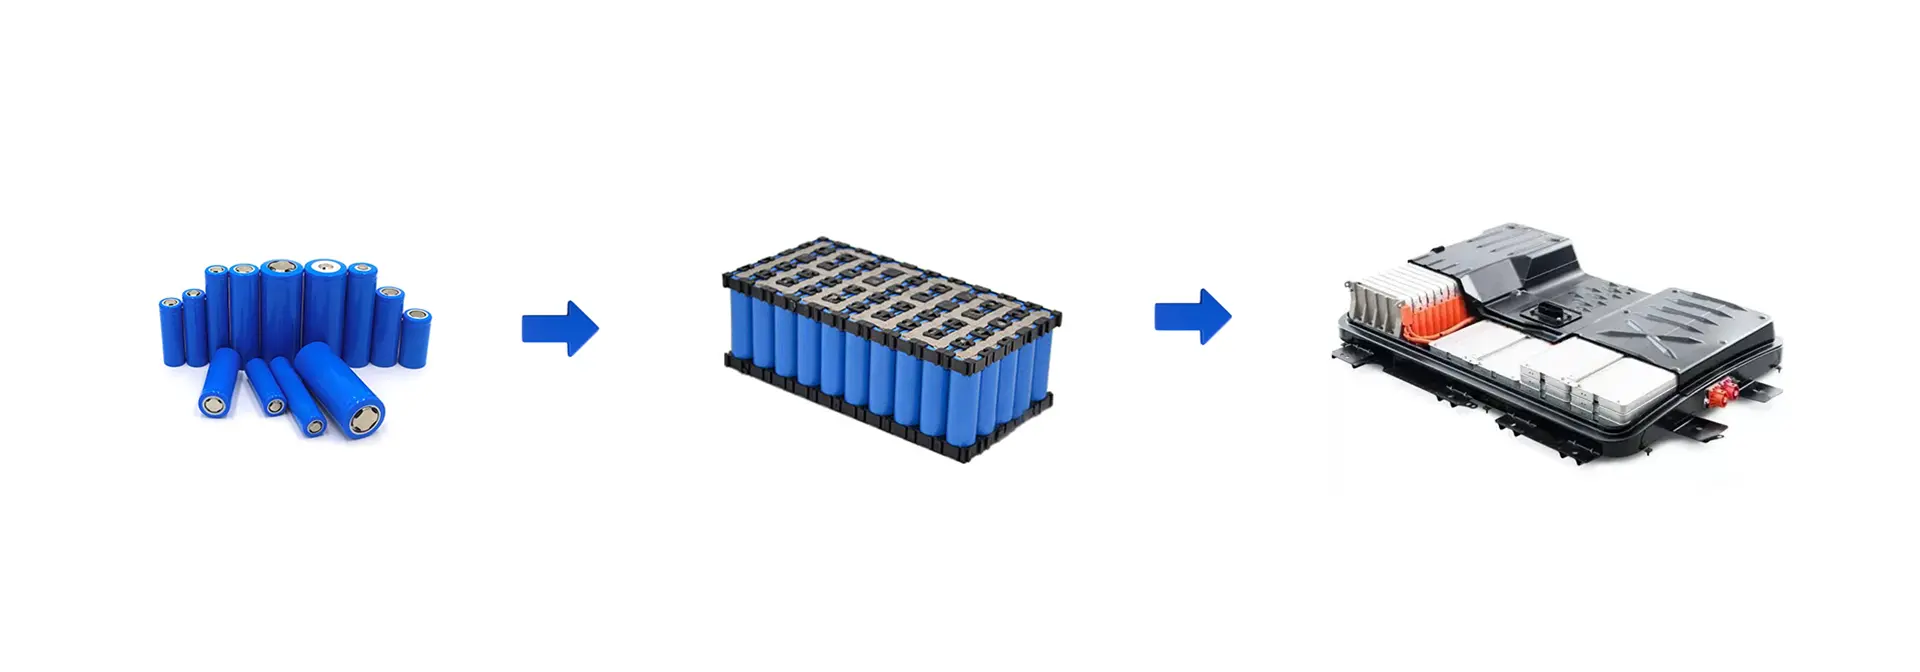
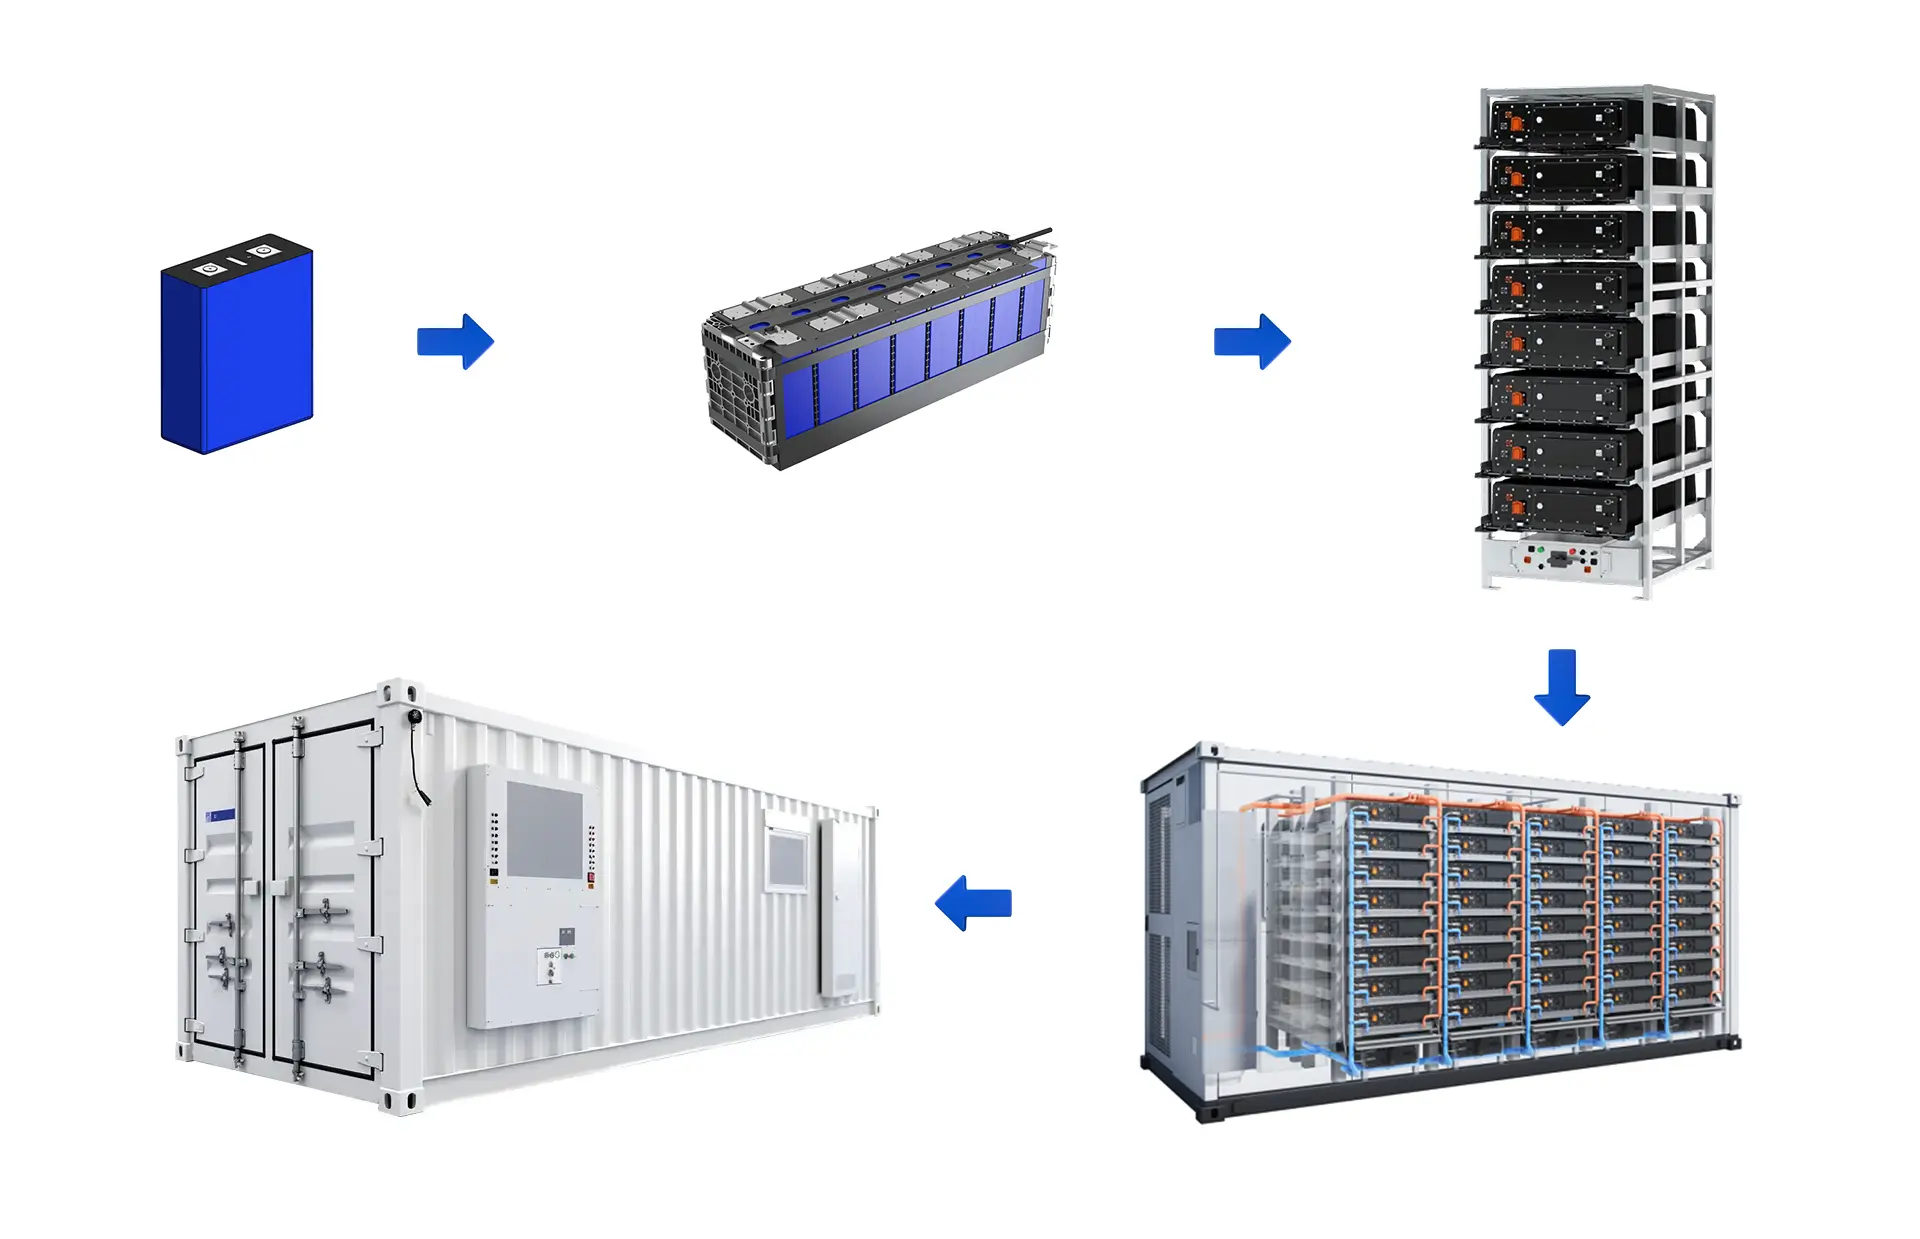
Embora os processos principais sejam semelhantes, as diferenças nas aplicações levam a projetos distintos em Bateria de potência versus linhas de armazenamento de energia PACK:
| Dimensão de comparação | Linha de baterias EV Power PACK | Linha de armazenamento de energia PACK |
|---|---|---|
| Foco em Produto e Desempenho | Prioriza alta densidade de energia, densidade de potência (carregamento/descarregamento rápido) e design leve para aumentar a autonomia e o desempenho do veículo. Exige altíssima otimização do espaço. | Prioriza a vida útil do ciclo, o custo ($/kWh), a segurança intrínseca e a confiabilidade a longo prazo. É mais flexível em relação à densidade de energia e ao peso. |
| Requisitos de gerenciamento térmico | Condições operacionais complexas com alta potência de pico exigem gestão térmica extremamente rigorosaO resfriamento líquido é padrão, com alta precisão em processos como a aplicação de adesivo em placas de resfriamento líquido. | Condições estáveis com taxas de carga e descarga mais baixas reduzem o estresse térmico. Frequentemente, utiliza-se resfriamento a ar ou sistemas líquidos mais simples, com maior sensibilidade ao controle de custos. |
| Desenho de linhas e ritmo | Profundamente integrado aos ritmos de fabricação de veículos, exigindo Alta velocidade, alto volume, ultraconsistente Produção contínua. Requer automação e inteligência de ponta. | Diversos modelos (residencial, comercial, em escala de serviços públicos) favorecem multivarietais, pequenos lotes Produção flexível. A capacidade de troca rápida de formato é fundamental. |
| Foco em testes e validação | Teste EOL PACK Simula condições extremas de veículos (ex.: vibração, impacto), com padrões de segurança rigorosos (ex.: penetração de agulha, sobrecarga). | Os testes enfatizam a vida útil do ciclo de longo prazo, a eficiência do sistema, a interação com a rede elétrica e os padrões específicos de segurança para armazenamento de energia. Testes com capacidades maiores levam mais tempo. |
| Estrutura de custos | Alta proporção de custo das células; o programa PACK concentra-se na redução agressiva de custos, garantindo a segurança. | Equilibra os baixos custos das células com as despesas gerais de integração do sistema, priorizando o valor em BMS, gerenciamento térmico, etc. |
Resumo
Para a implementação prática, adapte os ajustes com base no propósito do produto: geração de energia ou armazenamento de energia. O foco deve estar nos parâmetros do processo, na seleção de equipamentos, nos padrões de teste e em projetos flexíveis. Por exemplo, linhas de produção de energia priorizam velocidade e processos leves, enquanto linhas de armazenamento de energia enfatizam a modularidade para diferentes capacidades. Mantenha-se à frente na fabricação global de baterias integrando essas informações às suas operações.